Khuôn ép kim bị dính nhũ cần được xử lý sau khi máy an toàn: ghi vị trí cặn, làm sạch theo quy trình phù hợp và ép lại một tờ thử để phân biệt cặn với lỗi chạy.
Nhận diện cặn nhũ trên mặt khuôn
Cặn có thể là phần màng nhũ, lớp keo, bụi giấy hoặc hỗn hợp của chúng bám vào mặt relief và nền ăn mòn của khuôn. Trên tờ ép, nó thường đi cùng mép không sạch, vùng thiếu phủ lặp đúng vị trí hoặc dấu vệt lạ xuất hiện sau một số lượt chạy. Một vùng nhũ bám kém trên tờ chưa chứng minh khuôn đang bẩn; cần nhìn cả khuôn và dấu vết trên mẫu.
Khi thấy dấu hiệu, giữ một tờ lỗi đầu tiên và đánh dấu hướng cấp tờ. Sau khi máy đã được cô lập theo quy trình xưởng và mặt ép ở trạng thái an toàn để tiếp cận, quan sát mặt khuôn dưới ánh sáng xiên. Không dùng vật sắc để cạo vùng relief; thao tác đó có thể tạo vết mới, rồi lần sau lại bị hiểu nhầm là cặn.
Nếu cặn nằm đúng một chi tiết và dấu vết trên mọi tờ trùng vị trí, khuôn là điểm cần kiểm ưu tiên. Nếu thiếu nhũ thay đổi khắp tờ hoặc đổi theo cuộn, hãy xem lại ép kim bị bong và các biến nhũ–chất liệu–cài đặt trước. Chẩn đoán tốt bắt đầu bằng sự phân bố của lỗi, không bằng việc đoán cặn từ xa. Để không bỏ qua các phép kiểm ít tốn kém hơn, xem trình tự của lỗi ép kim thường gặp trước khi quyết định đánh giá khuôn.
Khuôn ép kim bị dính nhũ: nguyên nhân và cách xử lý
| Dấu vết quan sát | Nguyên nhân khả dĩ | Việc kiểm trước tiên | Hướng xử lý |
|---|---|---|---|
| Mép bẩn lặp đúng một nét, thấy vật liệu bám trên khuôn | Cặn ở mặt relief hoặc tại khe chi tiết | Cô lập máy, kiểm dưới ánh sáng xiên | Làm sạch theo quy trình vật liệu phù hợp, rồi ép tờ thử |
| Vết bẩn tăng dần sau nhiều tờ | Bụi giấy, bã nhũ hoặc lớp keo tích lại trong ca | Kiểm vùng bàn ép, đường nhũ và mặt khuôn | Làm sạch các bề mặt tiếp cận được, ghi mốc ca và thử lại |
| Nhũ dính hoặc lem trên nhiều vùng, khuôn nhìn sạch | Nhiệt, áp lực hoặc thời gian tiếp xúc đang dư | Trở về tờ chuẩn, thử một biến | Chỉnh từng biến trên tờ thử, không làm sạch lặp lại để che lỗi setup |
| Chỉ xảy ra sau khi đổi cuộn hoặc đổi bề mặt giấy | Nhũ hoặc chất liệu ép thay đổi tương tác | Giữ setup, thử cuộn hoặc tờ đã chạy đạt | Xác nhận đúng vật tư trước khi quy cho khuôn |
| Cặn trở lại ngay cùng một điểm sau khi làm sạch | Điểm gá, mặt đỡ hoặc bề mặt khuôn cần đánh giá | So mẫu mới với vị trí cũ, kiểm độ phẳng | Dừng chạy lô, kiểm setup và đưa khuôn đi đánh giá khi cần |
Bảng này không thay thế hướng dẫn của nhà sản xuất máy hay hướng dẫn làm sạch cho vật liệu khuôn. Nó giữ thứ tự xử lý: an toàn trước, quan sát trước, sau đó mới thay một điều kiện. Hệ nhiệt–áp–thời gian được tách riêng trong nhiệt độ, áp lực và thời gian ép; lau cặn không thể sửa một setup đang làm nhũ lan nền.
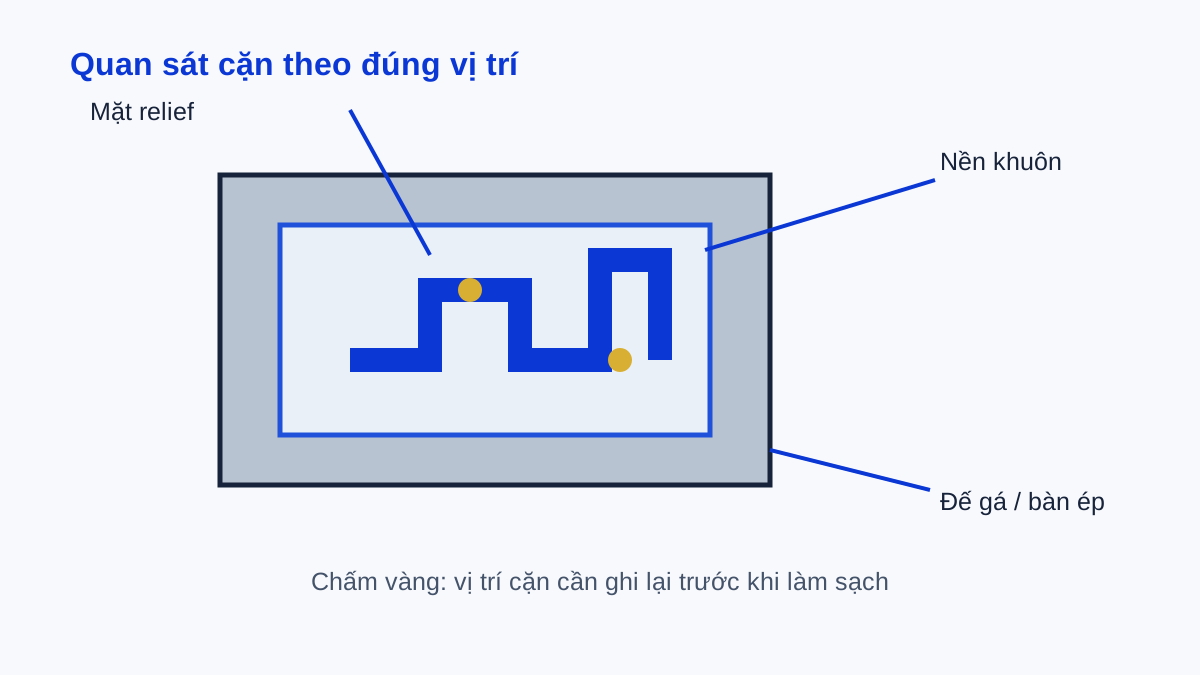
Phân biệt cặn khuôn với bong nhũ, bụi và lem mép
Bong nhũ là vấn đề lớp hiệu ứng đã chuyển nhưng liên kết với chất liệu ép yếu; bằng chứng là nhũ có thể rời khỏi tờ sau khi nguội. Cặn khuôn là vật liệu còn trên bề mặt làm việc, có khả năng in lại dấu vết ở cùng một vị trí. Hai lỗi có thể cùng xuất hiện, nhưng không được dùng một cách sửa cho cả hai.
Bụi thường tạo điểm rỗ hoặc vùng trống nhỏ, phân bố có thể đổi theo tờ. Khi nghi ngờ bụi, kiểm khu vực cấp tờ, đường nhũ và bề mặt vật liệu; bài ép kim bị rỗ đi sâu vào dấu vết kiểu này. Lem mép thì ngược với thiếu nhũ: lớp nhũ lan vượt biên thiết kế. Nếu sau khi làm sạch, mép vẫn lem ở toàn bộ hình, cần đọc ép kim bị lem thay vì tiếp tục xử lý khuôn.
Một lỗi khác là khuôn có vết đổi màu nhưng không có dấu vết trên tờ. Đó là tình trạng cần ghi nhận để theo dõi, chưa đủ để kết luận nó là cặn gây lỗi. Chỉ khi quan sát mặt khuôn và mẫu đầu cùng chỉ về một điểm mới có cơ sở chuyển từ vệ sinh sang chẩn đoán sâu.
Phòng ngừa cặn nhũ quay lại giữa ca
Phòng ngừa hiệu quả là để mọi bề mặt có thể quan sát được. Cuối mỗi đoạn chạy, người đứng máy ghi ngắn mã cuộn nhũ, chất liệu ép, cài đặt được duyệt và dấu hiệu khác thường. Khi có cặn, dòng ghi này giúp biết nó bắt đầu sau một lần đổi cuộn, một lần chỉnh setup hay xuất hiện dần theo thời gian.
Vùng bàn ép, đế gá, cữ tờ, đường dẫn nhũ và nơi thu bã cần được làm sạch trong điều kiện máy an toàn. Hướng dẫn bảo trì máy ép kim theo lịch tách việc cuối ca với hạng mục phải theo model máy; đừng biến vệ sinh khuôn thành thao tác tùy hứng trong khi máy còn nóng hoặc đang có hành trình.
Ví dụ: sau khi đổi cuộn nhũ, người vận hành thấy cạnh trái của một hình bắt đầu bẩn. Thay vì tăng lực để “ép kín” mép, họ giữ tờ lỗi, kiểm đường nhũ và khuôn theo vị trí, làm sạch khi máy an toàn, rồi ép lại một tờ với cùng cài đặt. Nếu mép sạch trở lại, phiếu ca ghi rõ mốc đổi cuộn và vị trí đã vệ sinh. Nếu không, kết quả này loại trừ cặn và chuyển sang thử setup.
Khi nào cần đánh giá lại khuôn
Cần đánh giá lại khi cặn hoặc dấu vết xấu trở lại tại đúng một chi tiết sau khi đã làm sạch đúng cách, thử lại với cuộn nhũ và chất liệu từng chạy đạt, đồng thời kiểm mặt gá. Cũng cần dừng nếu quan sát thấy mặt relief, mép hoặc lưng khuôn có dấu hiệu không thể giải thích bằng vật liệu bám.
Không tự làm lại hay sửa mặt khuôn chỉ vì cặn một lần. Khuôn là một phần của hệ ép; cặn có thể xuất phát từ bụi, từ đường nhũ, từ điều kiện truyền hoặc từ thao tác vệ sinh trước đó. Trước khi yêu cầu khuôn mới, dùng mẫu đầu sau vệ sinh làm chứng cứ và đối chiếu theo kiểm tra khuôn ép kim trước khi gá.
Đối chiếu lau ngay với xử lý có kiểm soát
| Cách phản ứng | Dữ kiện giữ lại | Rủi ro | Cách làm nên chọn |
|---|---|---|---|
| Lau khi máy chưa được cô lập | Gần như không có | Không an toàn, làm mất dấu vết và có thể làm xước khuôn | Không thực hiện |
| Cạo cặn bằng vật sắc | Nhìn thấy nhanh bề mặt | Tạo vết trên relief, không biết cặn đến từ đâu | Không thực hiện nếu không có quy trình vật liệu xác nhận |
| Làm sạch rồi chạy lô ngay | Có mặt khuôn sạch tạm thời | Không biết lỗi đã hết hay chỉ chưa lộ | Bắt buộc ép một tờ thử trước |
| Cô lập, ghi vị trí, làm sạch và thử lại | Có tờ lỗi, ghi chú và mẫu sau xử lý | Tốn một lượt kiểm | Dùng để quyết định có thể tiếp tục hay phải chẩn đoán |
Vì sao cặn trên khuôn làm bản ép xấu dần?
Mặt working của khuôn cần tiếp xúc có kiểm soát với nhũ và chất liệu ép. Khi vật liệu lạ bám ở mặt relief hoặc nằm trong khe chi tiết, nó thay đổi điểm chạm, đường truyền nhiệt và đường biên mà người vận hành mong đợi. Một điểm cặn nhỏ có thể làm mép bị thiếu, bị bẩn hoặc tạo dấu lặp lại dù file và vị trí tờ không đổi.
Cơ chế này cũng giải thích vì sao triệu chứng cần được ghi theo vị trí. Nếu cặn chỉ nằm trên một phần khuôn, thay cuộn nhũ có thể không đổi dấu vết; nếu lỗi do cuộn hoặc nhiệt, lau mặt khuôn có thể không đổi tình trạng. Tờ thử sau vệ sinh đóng vai trò tách hai khả năng đó. Nó không phải sự bảo đảm cho cả lô, nhưng là bằng chứng để quyết định bước kế tiếp.
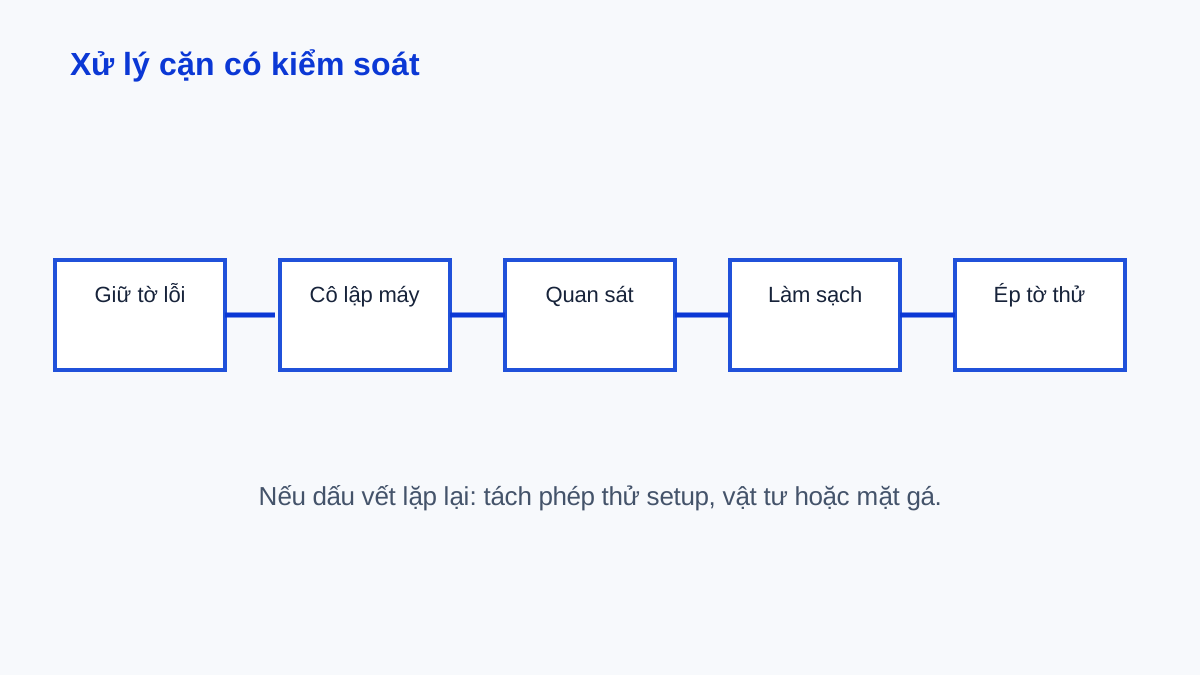
Checklist vệ sinh và chạy lại
- Dừng cấp tờ, giữ tờ lỗi đầu tiên và ghi cuộn nhũ, chất liệu ép, hướng cấp tờ cùng vị trí dấu vết.
- Đưa máy về trạng thái an toàn theo hướng dẫn của xưởng và model trước khi tiếp cận bàn ép hoặc khuôn.
- Quan sát mặt relief, nền khuôn, đế gá và đường nhũ; mô tả cặn theo vị trí thay vì ghi chung “khuôn bẩn”.
- Làm sạch bằng vật tư và quy trình đã được xác nhận cho máy, khuôn; không cạo, mài hoặc dùng dung dịch chưa được xác nhận.
- Ép một tờ thử với cùng vật tư và cài đặt, rồi so đúng vị trí với tờ lỗi.
- Nếu lỗi lặp lại, tách lần thử setup hoặc vật tư; nếu cố định tại một chi tiết, giữ mẫu để kiểm gá và đánh giá khuôn.
Áp dụng thực tế
Khi kiểm cho thấy khuôn cần thay hoặc làm mới, trang khuôn Magie ép kim thường nêu dữ kiện file và chất liệu cần chuẩn bị. Gửi file thiết kế dạng vector, ảnh mặt khuôn sau khi làm sạch, tờ lỗi và tờ thử để trao đổi kỹ thuật; Etch Lab làm phôi và khuôn in, không làm thành phẩm cuối. Với một đơn cần rà toàn bộ lựa chọn hiệu ứng trước khi làm khuôn, xem thêm khuôn ăn mòn theo từng dòng khuôn.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến