Độ dày khuôn ép kim là biến cuối cùng trước khi xuất phim, và cũng là biến dễ bị chọn theo thói quen nhất. Bài này quy đổi độ dày thành chiều cao làm việc, đối chiếu bậc thang của hai catalog và đưa checklist đo trước khi chốt.
Ai chốt độ dày khuôn ép kim trước khi đặt
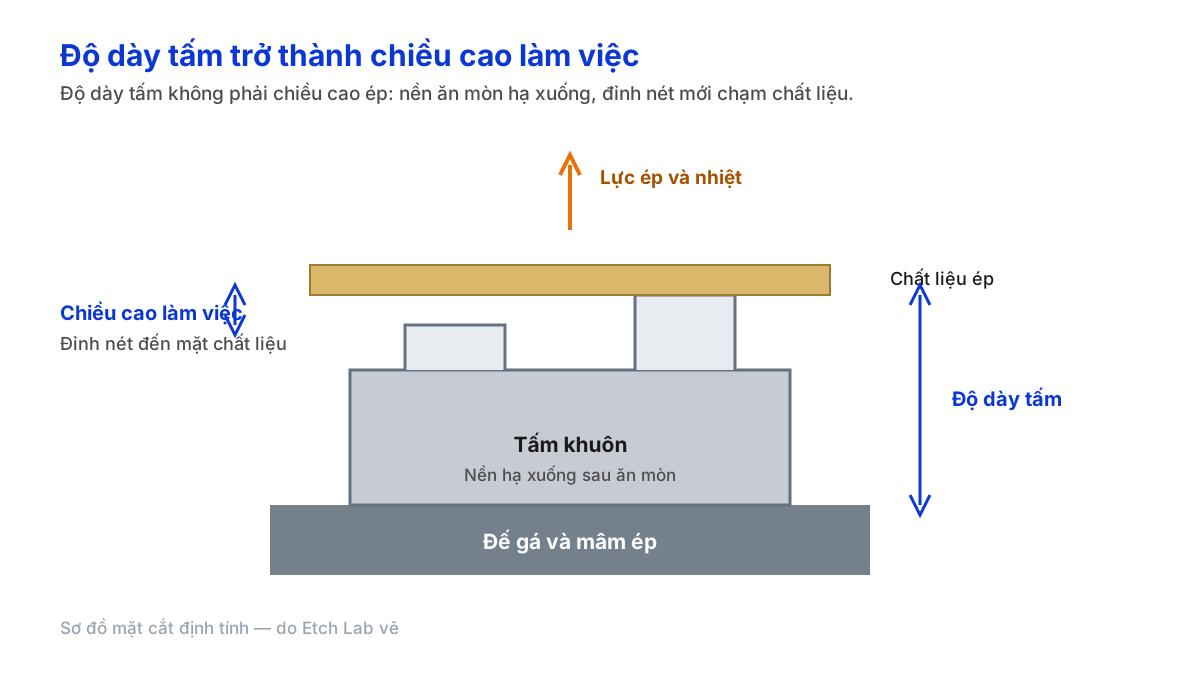
Độ dày khuôn ép kim là chiều dày nguyên tấm khuôn tính từ mặt lưng dán lên đế đến đỉnh nét trước khi ăn mòn. Sau ăn mòn, phần nền bị hạ xuống, phần còn lại của tấm chia làm hai: nền giữ khuôn và vùng nổi tiếp xúc chất liệu — tổng gọi là chiều cao làm việc. Độ dày hợp lệ là độ dày cho chiều cao làm việc vừa cữ ép của máy và vừa hiệu ứng của đơn.
Ba vị trí dùng bài này. Quản đốc nhận đơn cần biết hỏi gì khi xưởng làm khuôn đề xuất độ dày; thợ gá máy cần biết tấm nhận về có lên được máy không; sales cần biết quy cách nào cam kết được với khách mà không hứa sai. Vị trí của độ dày trong tổng thể các quyết định khuôn nằm ở bài trụ cột về các loại khuôn ép kim.
Ví dụ: hai đơn cùng bản vẽ logo, một đơn chạy trên máy bán tự động gá cạn, một đơn chạy máy tự động đế dày — bản vẽ giống nhau nhưng mức độ dày chốt có thể khác, vì cữ ép hai máy khác nhau. Độ dày vì thế là thông tin của cặp máy và khuôn, không phải thông tin của riêng thiết kế.
Checklist bốn bước chốt độ dày cho đơn mới
- Ghi khoảng gá máy nhận được: khe bàn ép, loại đế khuôn và lớp đệm đang dùng — số liệu nội bộ của từng xưởng.
- Xác định chiều cao vùng nổi cần cho hiệu ứng: chạm nhẹ hay đẩy sâu, trên chất liệu ép dày hay mỏng.
- Trừ phần nền còn lại sau ăn mòn để biết dư địa: độ dày tấm phải lớn hơn chiều cao làm việc dự kiến.
- Đối chiếu bậc thang catalog — Magie có 1.5, 2, 3 và 7 mm; kẽm có 1.5, 1.7, 2 và 3 mm — rồi chốt mức gần nhất phía dày, đồng thời xác nhận lại bằng file thật vì độ phức tạp nét có thể đổi mức đề xuất.
Quy đổi độ dày thành chiều cao làm việc
Công thức định tính: chiều cao làm việc = độ dày tấm − phần nền hạ xuống trong ăn mòn. Nét càng sâu đòi nền càng dày, và tấm 1.5 mm không thể cho vùng nổi của tấm 7 mm — quan hệ giữa nền và nét được phân tích ở độ sâu ăn mòn và vai nét.
| Mức độ dày | Vùng dùng định tính | Lưu ý khi chốt |
|---|---|---|
| 1.5 mm (Magie và kẽm) | Khuôn phẳng, hiệu ứng chạm nhẹ, ưu tiên nhẹ | Lên nhiệt nhanh, gá nhanh, ít dư địa nền |
| 1.7 mm (chỉ kẽm) | Trung gian mảnh cho kỹ thuật kẽm | Mức riêng của bậc thang kẽm |
| 2 và 3 mm (cả hai) | Vùng dùng rộng nhất, từ nhũ phẳng đến nổi vừa | So đồng thời với gá máy trước khi chốt |
| 7 mm (chỉ Magie) | Vùng nổi cao, dư nền sâu | Cần đối chiếu thêm khối lượng tấm và gá máy |
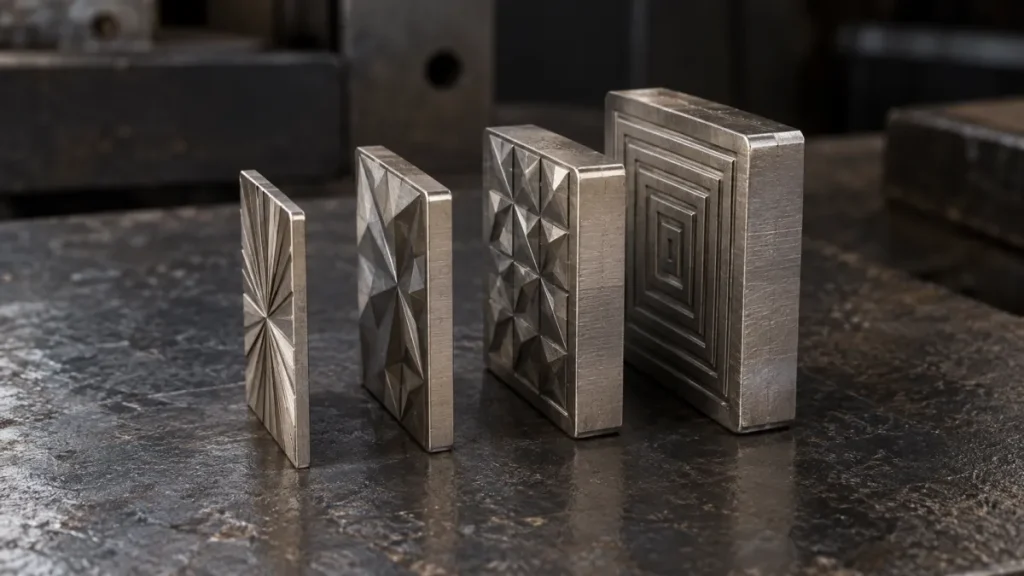
Ba ghi chú đọc bảng. Một, vùng dùng là định tính theo catalog và quan hệ nền – nét, không thay thế duyệt file bằng bản vẽ thật của đơn. Hai, khuôn Magie còn vướng diện tích tối thiểu theo catalog, liên quan tới kích thước chứ không độ dày — đừng nhầm hai ràng buộc. Ba, đơn cần độ dày ngoài bậc thang phải hỏi riêng, vì hai catalog đều chốt các mức phổ dụng.
Ba sai lầm khi chọn độ dày
Sai lầm thứ nhất: chép độ dày của đơn trước cho đơn sau mà không đo lại gá máy — hai máy khác khe ép thì cùng một tấm cũng khác cảm giác chạy. Thứ hai: đổi độ dày giữa các lần tái bản của cùng một seri; chiều cao làm việc đổi theo, toàn bộ cữ canh phải thiết lập lại và bản tái bản có thể khác bản gốc ở lực đẩy nét. Thứ ba: tưởng tấm dày hơn tự động cho nét sâu hơn — nếu phần nền giữ nguyên, milimet thêm chỉ là vật liệu nằm dưới đáy khuôn.
Đúng/sai khi chốt độ dày theo thói quen
| Câu quen thuộc | Đánh giá | Cách làm đúng |
|---|---|---|
| Đơn nào cũng đặt 1.5 mm cho nhanh | Sai | 1.5 mm hợp hiệu ứng chạm nhẹ; vùng nổi cao cần mức dày hơn |
| Đổi độ dày khi tái bản không sao | Sai | Chiều cao làm việc đổi, phải canh lại toàn bộ cữ |
| Độ dày theo đề nghị của xưởng làm khuôn | Đúng nếu kèm file | Đề xuất đáng tin khi dựa trên bản vẽ và gá máy, không theo mẫu số chung |
| Tấm dày hơn chắc chắn nét sâu hơn | Sai | Nét sâu đến từ công thức ăn mòn, tấm dày chỉ cho dư địa |
Vì sao sai độ dày làm chậm khâu gá máy
Cữ ép của máy là bài toán chiều cao. Khuôn thấp hơn cữ phải bù bằng tăng áp hoặc đệm thêm — cả hai hướng đều dễ đẩy máy vào vùng thông số sinh lỗi trên bản ép, nhóm triệu chứng được gom trong lỗi ép kim thường gặp. Khuôn cao hơn cữ thì đè sớm, buộc giảm áp, thêm lần chạy thử và làm chậm nhịp. Mỗi milimet lệch là một vòng chỉnh lại từ đầu: tháo đế, thay đệm, canh nhiệt, chạy thử.
Hệ quả của sai độ dày không nằm ở tấm khuôn — nó nằm ở giờ máy dừng và số tờ thử trước khi bản chạy đạt. Đo trước một lần giúp tránh nhiều lượt chỉnh sau, nhất là khi máy đang chờ chuyển đơn: tấm khuôn đổi được trong vài chu kỳ, còn một buổi gá lại thì không.
Ba bước đo trước khi chốt
- Đo khe gá máy thực tế cùng lớp đệm đang dùng, ghi vào phiếu thiết lập của máy.
- Đo một khuôn đang chạy tốt trên máy đó: độ dày tấm, ước lượng phần nền, ghi lại chiều cao làm việc tương ứng.
- Ghi độ dày chọn vào phiếu đơn cùng kích thước khuôn và hiệu ứng, rồi xác nhận lại với xưởng làm khuôn bằng file vector.
Đơn vướng giữa hai mức hoặc giữa hai vật liệu thì đọc thêm cách so khuôn Magie và khuôn kẽm; đơn so với hướng đồng nằm ở khuôn Magie và khuôn đồng.
Áp dụng thực tế
Trang Khuôn ăn mòn của Etch Lab ghi độ dày theo từng dòng khuôn, nên có thể đối chiếu mức chốt với quy cách máy ngay khi duyệt đơn. Khuôn kẽm chọn trực tiếp kỹ thuật và độ dày tại trang Khuôn kẽm; đơn cần mức ngoài bậc thang thì gửi file kèm số đo gá máy để xưởng xác nhận trước khi báo giá.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến