Lịch sản xuất ép kim phải cho người điều phối thấy đơn nào có thể nối tiếp, đơn nào cần đổi khuôn hoặc đổi nhũ, và đơn nào chưa đủ đầu vào để ra máy. Mục tiêu là giảm đổi việc nhưng vẫn giữ mẫu duyệt và mốc giao.
Ai cần dùng lịch sản xuất ép kim
Người nhận đơn, điều phối sản xuất, quản đốc và thợ máy cần cùng đọc một lịch. Người nhận đơn cần nhìn ngày giao để không hứa một mốc khi khuôn hoặc vật tư chưa sẵn sàng. Điều phối cần biết từng lệnh chạy dùng khuôn nào, nhũ nào và có yêu cầu mẫu đầu hay không. Thợ máy cần một thứ tự đã được phát hành, không phải tự sắp lại từ các tin nhắn rời rạc.
Điểm bắt đầu là đầu vào đã chốt trong báo giá đơn ép kim: file thiết kế dạng vector, chất liệu ép, số lượng, hiệu ứng, khuôn và mốc giao. Lịch không sửa được một báo giá thiếu dữ liệu; nó chỉ làm lộ phần nào chưa thể lập kế hoạch. Với đơn thay đổi sau khi chốt, hãy đi qua luồng kiểm soát đổi file trước khi chuyển vị trí trên lịch.
Một lịch hữu ích có hai lớp. Lớp giao hàng trả lời đơn nào phải hoàn thành trước. Lớp chạy máy trả lời lệnh nào đặt cạnh nhau sẽ ít làm thay trạng thái máy nhất. Hai lớp thường trùng nhau, nhưng không phải luôn trùng: một đơn gấp có thể chen vào, còn một đơn cùng màu nhũ vẫn phải tách nếu khuôn, chất liệu hoặc điều kiện mẫu khác.
Checklist cổng sẵn sàng trước khi xếp lịch
Chỉ đưa một đơn vào cột “sẵn sàng chạy” khi người điều phối kiểm được các điểm sau:
- File phát hành có mã phiên bản, đúng mẫu đã duyệt và chỉ rõ vùng ép.
- Khuôn đã có, nhận diện được mã khuôn, kích thước, hướng gá và tình trạng cần kiểm trước khi lên máy.
- Nhũ có đúng loại, màu, bề mặt và khổ cần dùng; số cuộn thực có được tách khỏi số cuộn chỉ đang dự kiến đặt.
- Chất liệu ép, tờ in nền và yêu cầu căn chồng in và ép kim đã được xác nhận cho đúng mã hàng.
- Lệnh chạy ghi mốc giao, mức ưu tiên, người duyệt mẫu đầu và điều kiện dừng khi mẫu không đạt.
- Các công đoạn trước hoặc sau, như cán màng, bế hoặc gấp dán, không tạo ra một ràng buộc làm thứ tự ép phải đổi.
Nếu thiếu một mục, giữ đơn ở trạng thái “chờ dữ liệu” thay vì đặt vào một vị trí giả định. Cách này giúp lịch không biến thành lời hứa mà vật tư, khuôn hoặc file chưa cho phép thực hiện.
Bảng phân đơn theo điểm đổi việc
Trước khi xếp từng mã vào một hàng thời gian, hãy gắn cho mỗi đơn bốn nhãn: khuôn, nhũ, chất liệu và cổng mẫu. Nhãn không phải để tạo thêm biểu mẫu; chúng cho biết một lệnh có thể theo ngay sau lệnh trước hay cần một lần thiết lập mới.
| Điều kiện giữa hai đơn liền nhau | Có thể xếp nối | Việc vẫn phải kiểm | Khi cần tách lệnh |
|---|---|---|---|
| Cùng khuôn, cùng nhũ, cùng chất liệu | Có thể ưu tiên nối | Mẫu trước, vị trí và số lượng còn lại | File hoặc mẫu duyệt khác phiên bản |
| Khác khuôn, cùng nhũ | Có thể xếp gần nhau | Tháo gá, lắp khuôn, căn lại và mẫu đầu | Khuôn mới chưa kiểm hoặc thay đổi kích thước gá |
| Cùng khuôn, khác nhũ | Có thể xếp gần nếu nhũ sẵn | Đường đi nhũ, màu, bề mặt và tờ mẫu | Hiệu ứng hay vùng ép đòi mẫu mới |
| Cùng nhũ nhưng khác chất liệu | Không tự động ghép | Thông số chạy và khả năng nhận nhũ trên chất liệu | Chưa có mẫu xác nhận cho chất liệu đó |
| Đơn gấp chen lịch | Chỉ sau khi đánh giá tác động | Mốc giao các đơn đang chạy, khuôn và vật tư | Làm trễ lệnh đã phát hành hoặc bỏ qua cổng mẫu |
Bảng này cho thấy “cùng màu” chỉ là một tiêu chí. Trong nhiều ngày chạy, đổi khuôn là điểm đổi việc rõ nhất, nhưng chuyển sang một chất liệu khác cũng có thể buộc thợ máy thiết lập lại. Vì vậy, lịch cần hiển thị cả mã khuôn và chất liệu, không chỉ tên khách hoặc màu nhũ.
Sai lầm khi gom đơn ép kim
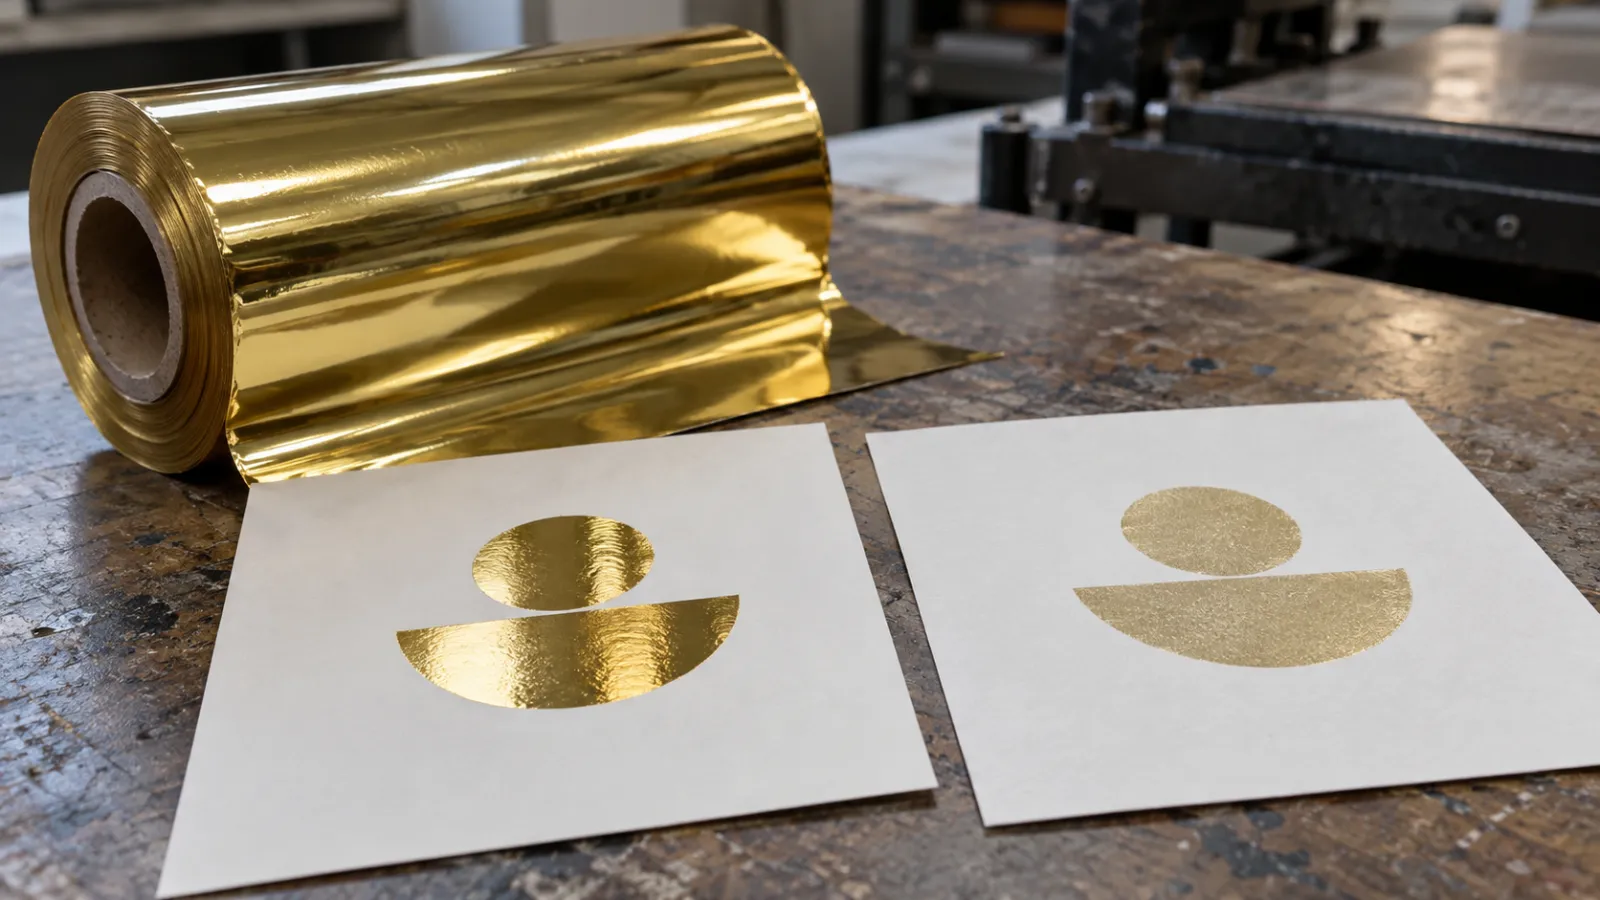
Sai lầm đầu tiên là gom tất cả đơn nhũ vàng vào một buổi. Cách làm này có vẻ tiết kiệm việc thay cuộn nhưng có thể chen các đơn có mốc giao xa lên trước một đơn cần giao sớm. Nó cũng che khuất khác biệt giữa nhũ cùng màu nhưng khác bề mặt nhũ hoặc khổ. Thay vì một nhãn “vàng”, phiếu chạy cần gọi đúng mã nhũ và điều kiện sử dụng đã duyệt.
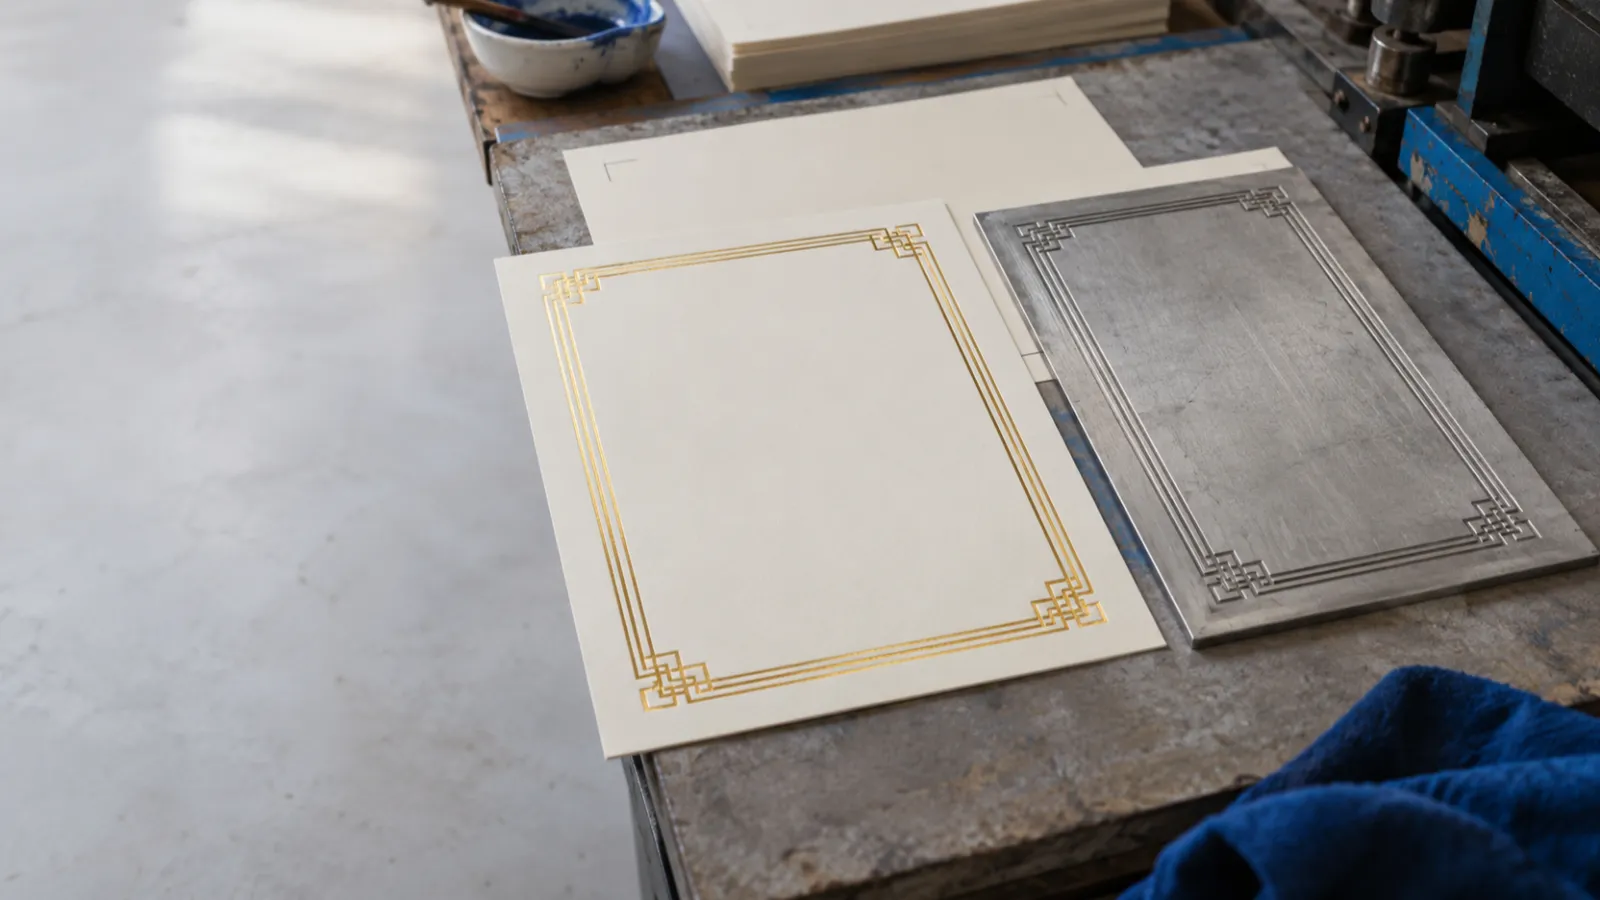
Sai lầm thứ hai là xem khuôn như một đạo cụ có thể đổi trong vài phút mà không cần thông tin. Khi mã khuôn, hướng gá hay tình trạng lưu không nằm trên lịch, người điều phối không biết thời điểm nào phải chuẩn bị khuôn và người vận hành phải dừng để tìm. Việc quản lý mã, nơi lưu và kiểm khuôn trước khi tái dùng thuộc về quản lý khuôn ép kim; lịch chỉ nên nhận khuôn đã qua cổng đó.
Sai lầm thứ ba là dùng lịch sản xuất để xử lý một đơn chưa chốt. Đổi một vùng nhũ, thay chất liệu hoặc tăng số lượng có thể làm thay cả vị trí máy lẫn vật tư đã phân bổ. Đừng sửa đè một ô lịch rồi nhắn miệng cho thợ máy. Hãy đánh dấu lệnh cũ đã thay thế, phát hành lệnh mới và để người liên quan thấy lý do đổi thứ tự.
Cuối cùng, không nên đặt một đơn sau đơn khác chỉ vì hai đơn dùng cùng khuôn. Đơn tái bản có thể dùng được khuôn lưu nhưng tờ in nền, vị trí ép hoặc nhũ đã đổi. Khi không còn cùng tổ hợp điều kiện, đó không còn là một lần chạy nối tiếp an toàn.
Vì sao lịch sản xuất ép kim phải nhìn theo điểm đổi việc
Mỗi lệnh chạy là một tổ hợp của khuôn, nhũ, chất liệu ép, vị trí ép và mẫu được duyệt. Khi hai lệnh có nhiều phần tử giống nhau, thao tác chuyển tiếp thường ít hơn vì thợ máy không phải tháo toàn bộ trạng thái vừa xác nhận. Khi một phần tử đổi, rủi ro không chỉ là mất thời gian: người vận hành có thể dùng nhầm khuôn, lắp sai hướng, lấy nhũ không đúng bề mặt hoặc chạy trên tờ in không phải bản đã duyệt.
Cơ chế gây rối bắt đầu khi lịch chỉ ghi tên đơn. Tên đơn không nói được khuôn nào cần lấy, nhũ nào cần chuẩn bị hay ai duyệt mẫu đầu. Đến lúc thay ca hoặc thay người điều phối, các quyết định nằm trong trí nhớ thay vì trong lệnh chạy. Một dòng lịch có đủ nhãn biến những quyết định đó thành dữ liệu bàn giao.
Lịch cũng phải giữ chỗ cho cổng mẫu, chứ không chỉ giữ giờ máy. Một đơn có thể đứng gần một đơn khác về khuôn và nhũ, nhưng vẫn cần dừng để xác nhận mẫu đầu khi thiết kế, tờ in nền hay hiệu ứng khác. Quy tắc này bảo vệ thứ tự chạy đã tính toán khỏi việc bị tiết kiệm sai chỗ.
Hành động lập lịch cho một ngày chạy
- Liệt kê mọi đơn theo mốc giao, rồi tách các đơn chưa đủ file, khuôn, nhũ hoặc mẫu khỏi danh sách có thể chạy.
- Gắn bốn nhãn khuôn, nhũ, chất liệu và cổng mẫu cho từng đơn sẵn sàng.
- Xếp các đơn có cùng tổ hợp điều kiện thành nhóm dự kiến, sau đó kiểm lại xem nhóm đó có làm trễ mốc giao nào không.
- Đặt rõ điểm đổi khuôn, đổi nhũ, đổi chất liệu và thời điểm lấy mẫu đầu trên lịch; không dùng một ô trống để ám chỉ đổi việc.
- Kiểm cuộn nhũ theo từng nhóm trước khi phát hành lịch. Bài lập tồn kho nhũ ép kim giúp tách vật tư đã giữ cho đơn khỏi số tồn ghi sổ.
- Phát hành phiếu chạy có mã phiên bản; nếu phải đổi thứ tự, lưu lý do và báo lại cho người giữ khuôn, vật tư và máy.
Ví dụ: một xưởng có ba đơn cùng nhũ vàng. Hai đơn đầu dùng các khuôn khác nhau nhưng cùng giấy và đều đã có mẫu được duyệt; đơn thứ ba cùng màu nhũ nhưng là giấy đã cán màng và vừa đổi file. Xưởng có thể xếp hai đơn đầu gần nhau để giảm đổi nhũ, nhưng giữ đơn thứ ba ở cổng kiểm file và mẫu. Như vậy, “cùng màu” được tận dụng mà không biến thành lý do bỏ qua dữ liệu còn thiếu.
Áp dụng thực tế
Khi một nhóm đơn đã được xếp theo khuôn, người điều phối nên gửi sớm danh sách mã khuôn, kích thước và hiệu ứng cần chuẩn bị cho bộ phận đặt khuôn. Nếu cần làm khuôn mới, trang khuôn ăn mòn là nơi tập hợp các dòng khuôn Magie và khuôn kẽm cùng dữ liệu cần gửi để trao đổi. Etch Lab cung cấp khuôn ăn mòn và phôi; việc phát hành lịch chạy, chuẩn bị nhũ và duyệt mẫu vẫn thuộc xưởng thực hiện công đoạn ép kim.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến