Cuộn nhũ ép kim không nên chọn theo khổ tờ in. Xưởng cần chốt vùng ép rộng nhất, hướng chạy qua máy, bước nhả và số lần thử trước; các đầu vào ấy mới quyết định khổ cuộn và lượng nhũ cần cấp cho đơn.
Ai cần lập phiếu cuộn nhũ trước khi nhận đơn
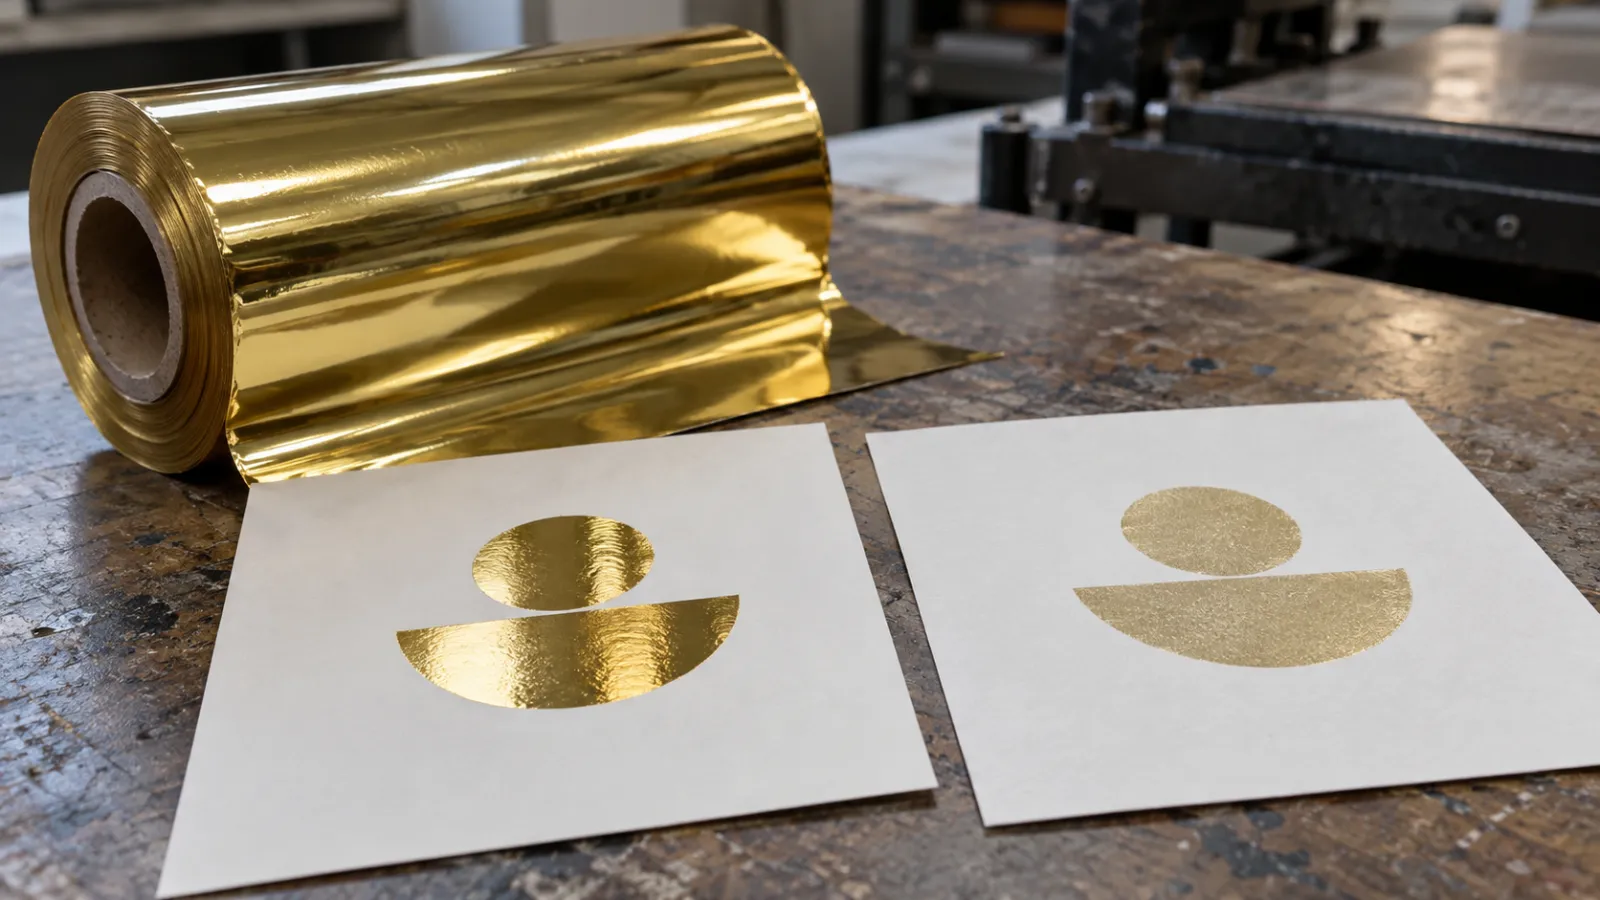
Quản đốc lập phiếu trước khi kho cấp nhũ; sales dùng phiếu đó để kiểm lại khi khách thay số lượng hay đổi layout. Việc này không phải tính lượng kim loại được chuyển lên tờ in: nhũ là màng nhiều lớp, phần mà máy kéo qua vùng ép mới là phần bị tiêu hao. Cấu tạo và đường truyền của vật tư được giải thích trong nhũ ép kim là gì.
Ví dụ: cùng một logo nhỏ nhưng đặt lặp ở ba vị trí ngang trên tờ, vùng máy phải phủ nhũ rộng hơn một logo. Nếu lấy khổ theo kích thước logo đơn lẻ, cuộn không phủ hết bố cục; nếu lấy nguyên khổ tờ, lượng bã nhũ tăng không cần thiết.
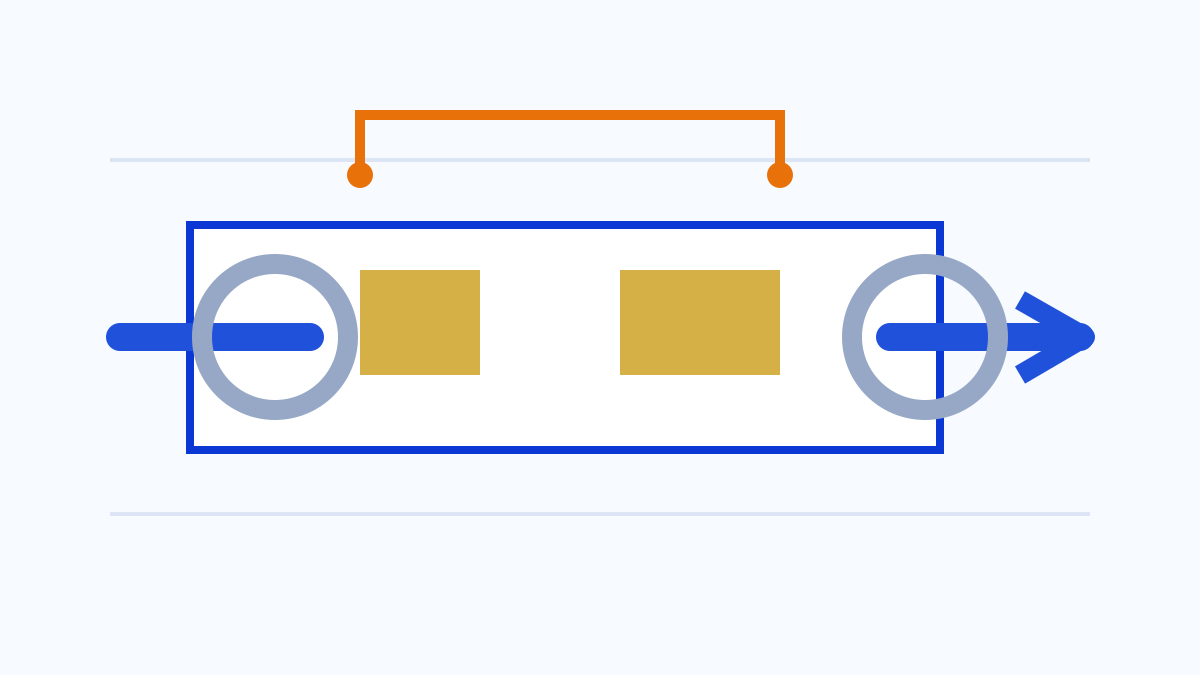
Checklist đầu vào cho cuộn nhũ ép kim
- Đánh dấu tất cả vùng ép trên bình tờ và xác nhận hướng tờ đi qua máy.
- Đo bề rộng bao trùm của vùng ép theo phương vuông góc với đường nhả nhũ, không đo từng chi tiết rời.
- Ghi bước nhả theo hành trình khuôn; xác nhận cách máy kéo nhũ với người vận hành.
- Tách số tờ thử, tờ cân chỉnh, tờ đổi cuộn khỏi số tờ sản xuất.
- Ghi mã nhũ, bề mặt, lô và khổ cuộn vào phiếu; mã nhũ phải khớp chất liệu ép theo hướng dẫn chọn nhũ theo chất liệu.
Ba khổ cuộn và cách đọc sơ đồ chạy máy
Không có một khổ cuộn đúng cho mọi máy. Bảng này là cách so sánh phương án trước khi hỏi vật tư, không thay cho xác nhận khả năng cấp nhũ của máy.
| Phương án | Khi xem là phù hợp | Lợi điểm | Điểm phải xác nhận |
|---|---|---|---|
| Cuộn khổ hẹp | Vùng ép gom sát, không có chi tiết xa nhau | Ít bã ở hai mép | Có sẵn khổ và máy giữ cuộn ổn định |
| Cuộn khổ trung bình | Vùng ép trải theo một dải vừa | Dễ cấp phát cho đơn thường | Mép cuộn vẫn phủ hết vùng ép rộng nhất |
| Cuộn khổ rộng | Chi tiết nằm xa nhau hoặc nhiều vị trí ngang | Không thiếu phủ ở các vị trí biên | Phần bã nhũ và khả năng gá cuộn |
Ước tính nội bộ nên tách thành bốn dòng: số nhịp sản xuất, chiều dài nhũ máy nhả trong một nhịp, số lần thử và phần còn lại không dùng được ở đầu hoặc cuối cuộn. Không nên đưa ra một công thức diện tích có vẻ chính xác khi chưa biết cơ cấu nhả nhũ thực tế của máy. Ước tính thời gian chạy đơn cũng cần dùng cùng sơ đồ chạy máy này.
Sai lầm làm thiếu hoặc thừa nhũ
- Chỉ gửi ảnh thiết kế mà không gửi bình tờ: kho không thấy được khoảng cách giữa các vùng ép.
- Cộng một tỷ lệ hao giống nhau cho mọi đơn: đơn ít nét nhưng bước nhả dài có thể hao khác đơn phủ dày.
- Dùng khổ cuộn của đơn cũ chỉ vì cùng màu: layout, máy hoặc hướng chạy khác thì kết quả khác.
- Đổi khổ giữa ca mà không tách mẫu thử mới: mép nhũ, độ căng và phần gá có thể thay đổi.
Đúng khổ và sai khổ khác nhau thế nào
| Dấu hiệu trên phiếu | Khổ được chọn theo vùng ép | Khổ chọn theo thói quen |
|---|---|---|
| Căn cứ | Bản bình và hướng chạy máy | Khổ tờ hoặc cuộn còn trong kho |
| Kiểm trước chạy | Có bề rộng phủ và mép gá | Chỉ nhìn màu và chiều dài cuộn |
| Khi thay layout | Đo lại vùng bao trùm | Giữ nguyên cuộn cũ |
| Kết quả quản lý | Truy xuất được lý do cấp phát | Khó giải thích thiếu hoặc dư |
Vì sao vùng ép nhỏ vẫn có thể hao nhiều nhũ
Máy không cắt màng nhũ theo hình logo. Mỗi lần khuôn khép, cơ cấu nhả kéo một đoạn màng mới đủ che vùng làm việc; sau khi truyền lớp hiệu ứng ở điểm khuôn chạm, phần màng mang đi tiếp thành bã. Vì vậy nhũ hao theo bề rộng cuộn và bước nhả, không chỉ theo diện tích sáng trên sản phẩm. Đường nhả dài, khoảng cách giữa chi tiết lớn hoặc thao tác thử nhiều đều làm phần màng đi qua tăng lên.
Cơ chế này cũng lý giải tại sao cắt khổ có thể hữu ích nhưng không tự động là phương án tốt: khổ hẹp giảm bã ở mép, nhưng chỉ khi máy và phương án gá nhận cuộn đó ổn. Bài cắt cuộn nhũ hay giữ nguyên khổ dùng để chốt quyết định sau khi đã có sơ đồ đơn.
Lập phiếu cấp nhũ trước khi mở kho
- Đính kèm bình tờ có tô vùng ép và mũi tên hướng chạy vào phiếu đơn.
- Ghi bề rộng vùng phủ, khổ cuộn dự kiến, mã nhũ và lô đang có trong kho.
- Tách số tờ thử đầu ca, thử sau khi đổi cuộn và phần dự phòng do người vận hành xác nhận.
- Sau ca đầu, ghi lại lượng cuộn còn lại và lý do chênh lệch để lần báo đơn sau có dữ liệu thật của máy.
Xác nhận số liệu sau ca đầu
Phiếu dự trù chỉ là dự báo có kiểm soát, không phải số liệu bất biến. Sau ca đầu, người vận hành nên đối chiếu chiều dài đã nhả, số lần phải căn chỉnh và phần cuộn còn lại với bản bình đã dùng. Nếu kết quả khác dự kiến, ghi rõ nguyên nhân theo một trong ba nhóm: layout có vùng phủ rộng hơn bản bình ban đầu, thao tác đổi cuộn phát sinh, hoặc bước nhả thực tế của máy khác với giả định. Cách ghi này giúp lần nhận đơn sau dựa vào dữ liệu của chính máy đó thay vì tăng dự phòng một cách cảm tính.
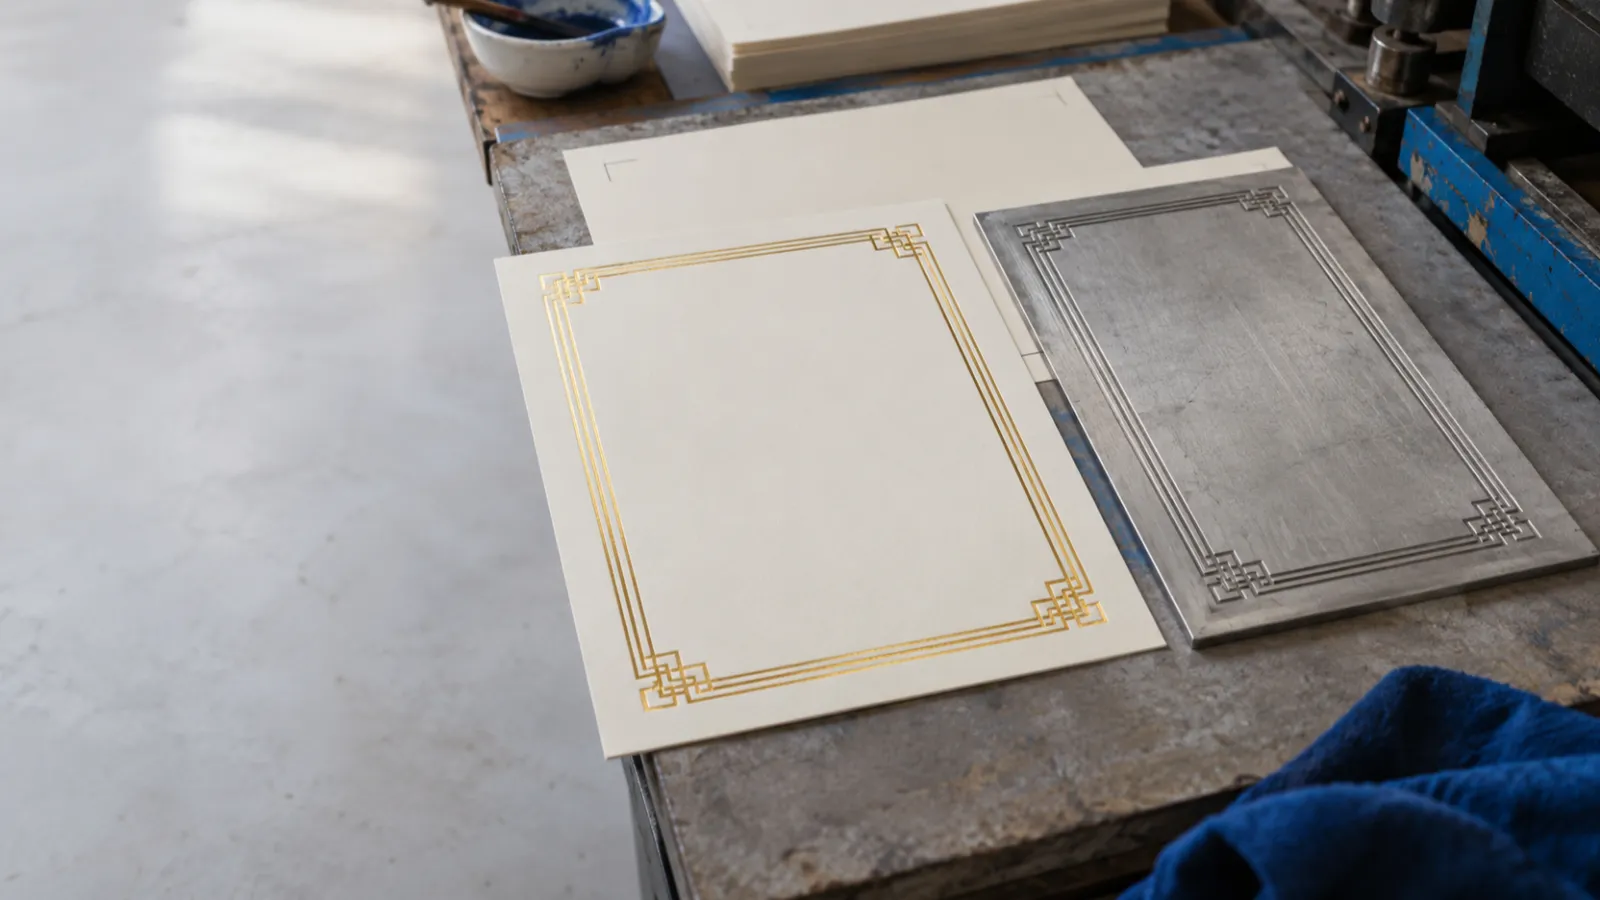
Khi chưa biết bước nhả của một model, hỏi người vận hành hoặc chạy một lượt thử có kiểm soát. Không lấy thông số của máy khác để suy ra. Nguyên lý truyền nhũ bằng nhiệt và áp lực, cũng như vai trò của khuôn trong vùng tiếp xúc, được trình bày trong ép kim là gì; bài này chỉ dùng nguyên lý đó để tổ chức cấp phát cuộn.
Khi đổi một đầu vào của đơn
Đổi bình tờ, xoay hướng chạy, thêm một vị trí ép ở mép hoặc chuyển sang máy khác đều là thay đổi đầu vào. Khi một trong các điều kiện ấy đổi, người lập phiếu cần đo lại vùng bao trùm và xác nhận lại cách gá cuộn. Giữ cùng mã nhũ không làm kế hoạch cấp nhũ tự động giữ nguyên. Với đơn có mẫu mới, tách rõ phần nhũ dùng để duyệt mẫu khỏi phần nhũ dự kiến cho sản xuất; nhờ vậy kho và sản xuất cùng nhìn thấy nguyên nhân của mức cấp phát.
Áp dụng thực tế
Etch Lab cung cấp nhũ nóng và nhũ lạnh với màu, khổ nhũ xác nhận theo yêu cầu. Khi cần chốt vật tư, gửi bình tờ, loại chất liệu ép, hướng chạy dự kiến và số lượng để đối chiếu khổ cuộn trước khi cấp. Xem nhóm vật tư tại nguyên vật liệu in – nhũ nóng.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến