Nhũ ép kim là gì với tư cách vật tư: một cuộn màng nhiều lớp, tiêu hao theo vùng ép, được truyền sang chất liệu bằng nhiệt và áp lực. Hiểu năm lớp cấu tạo và cơ chế bám nhũ giúp xưởng chọn đúng mã nhũ theo chất liệu ép của từng đơn.
Nhũ ép kim là gì: định nghĩa theo góc xưởng
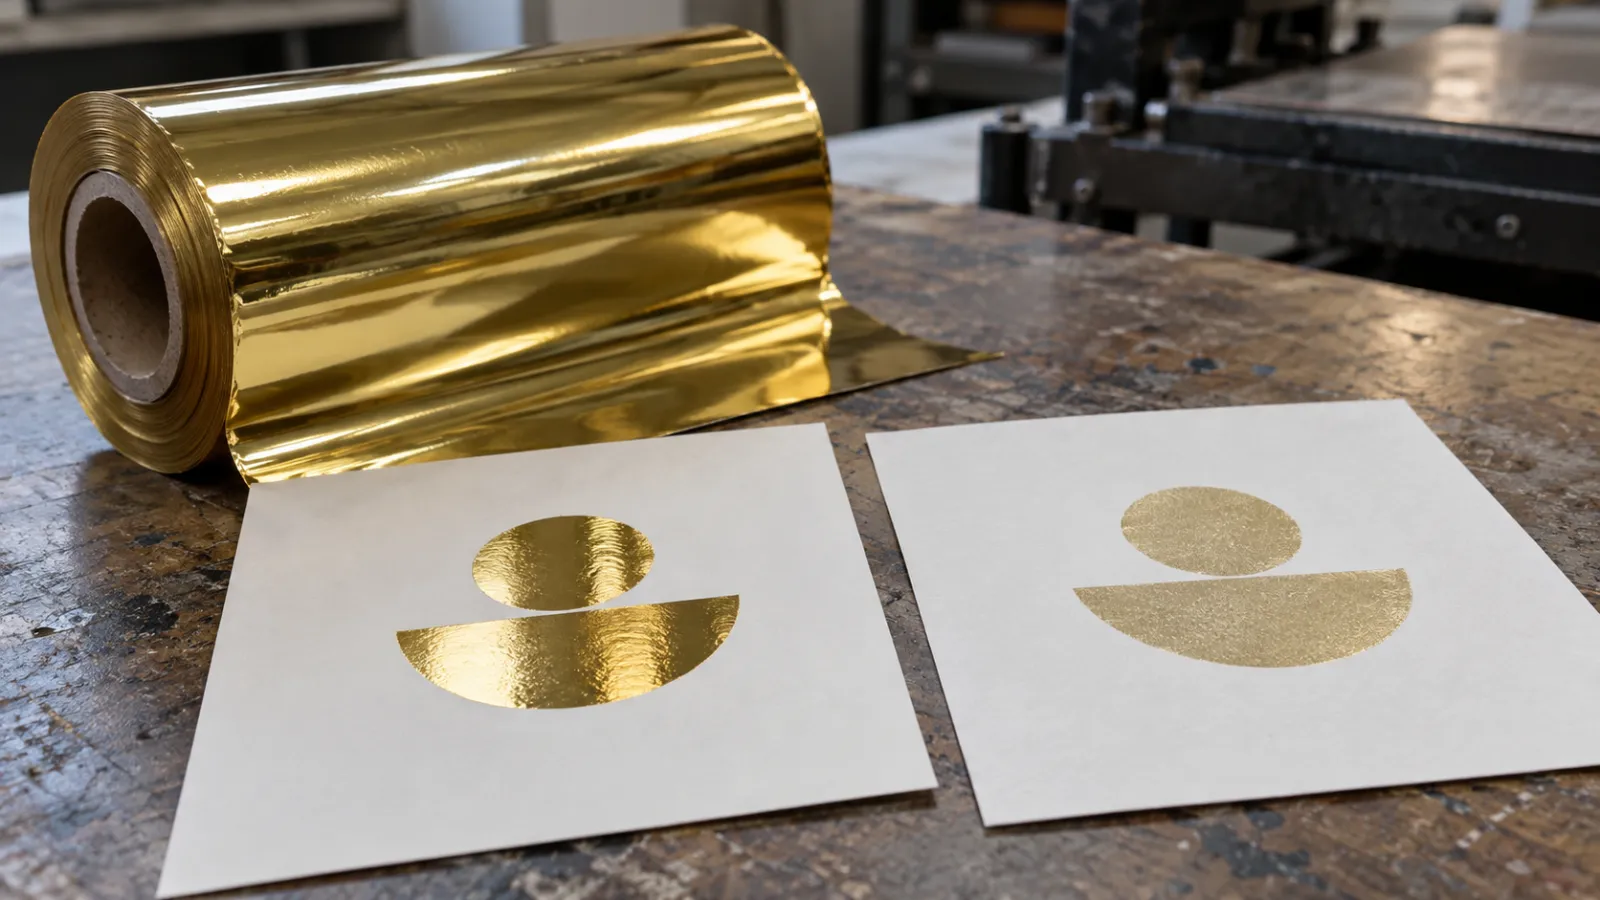
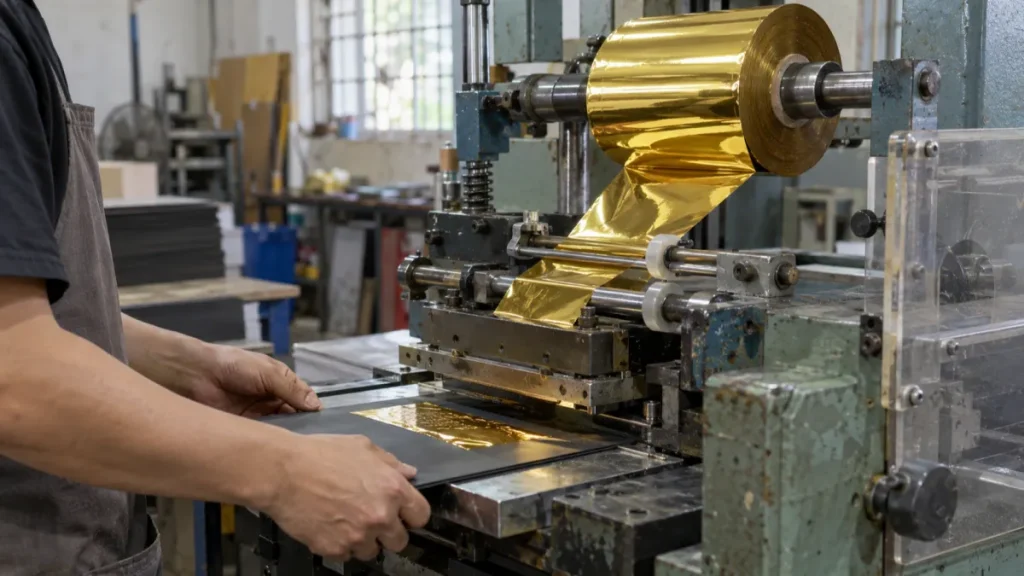
Nhũ ép kim (stamping foil) là cuộn màng mỏng mang hiệu ứng, dùng cho máy ép nóng hoặc quy trình ép nhũ lạnh. Trong ép nóng, khuôn được gia nhiệt ép nhũ xuống bề mặt chất liệu: tại vùng tiếp xúc, các lớp hiệu ứng tách khỏi màng mang và dính vào chất liệu ép; phần màng mang trống đi được cuốn lại thành bã nhũ. Một cuộn nhũ vì thế tiêu hao theo chiều dài vùng ép chứ không theo lượng mực in.
Cần đính chính một mô tả phổ biến trên kết quả tìm kiếm: nhũ không phải "bột kim loại" được ép xuống giấy. Theo tài liệu của Hiệp hội ép kim và dập nổi Hoa Kỳ (FSEA) và bằng sáng chế về màng nhũ, nhũ là hệ màng nhiều lớp: lớp mang, lớp tách, lớp sơn màu, lớp kim loại hóa và lớp keo. Người thợ chỉ nhìn thấy mặt bóng bên ngoài, nhưng mỗi lớp phía trong quyết định một hành vi của cuộn nhũ trên máy.
Quanh tên gọi, các bài viết hay tranh luận "ép nhũ khác ép kim". Trong tác nghiệp của xưởng, hai tên đó chỉ một cơ chế truyền nhũ nóng; thứ cần phân biệt thật sự là nhũ nóng và nhũ lạnh — hai vật tư và hai quy trình khác nhau, được đối chiếu trong nhũ nóng và nhũ lạnh: khác nhau ở vật tư cần chuẩn bị.
Về vị trí trong chuỗi gia công, nhũ là vật tư tiêu hao đứng sau khuôn: khuôn quyết định hình, nhũ quyết định thức bề mặt. Nguyên lý chung của việc truyền lớp hiệu ứng bằng khuôn nóng được giải thích đầy đủ trong bài ép kim là gì; bài này đi sâu vào phía vật tư. Cuộn nhũ giao theo khổ và độ dài: khổ phải rộng hơn vùng ép rộng nhất của thiết kế, và mỗi lần thay khổ cuộn giữa đơn đều phát sinh tờ thử, nên chốt khổ ngay từ bước nhận file.
Cấu tạo năm lớp: mỗi lớp một nhiệm vụ
Bảng dưới mô tả năm lớp của nhũ ép nóng theo thứ tự từ mặt nhìn thấy đến mặt tiếp xúc chất liệu, kèm hệ quả vận hành khi từng lớp không khớp đơn hàng:
| Lớp | Vai trò | Ai quyết định | Hệ quả khi sai chọn |
|---|---|---|---|
| Màng mang | Mang các lớp hiệu ứng, giữ nhũ căng khi qua máy | Nhà sản xuất nhũ | Nhũ rách, nhăn khi kéo qua máy |
| Lớp tách | Nhả các lớp hiệu ứng khi chịu nhiệt | Nhà sản xuất nhũ | Nhũ không tách hoặc tách sớm, lem ngoài vùng khuôn |
| Lớp sơn màu | Cho màu và độ bóng, mờ của bề mặt nhũ | Xưởng chọn theo thiết kế | Sai màu hoặc sai độ bóng so với mẫu duyệt |
| Lớp kim loại hóa | Tạo độ phản chiếu và độ phủ của kim loại | Nhà sản xuất nhũ | Độ ánh kim yếu, nhìn mờ trên giấy sẫm |
| Lớp keo | Gắn nhũ vào chất liệu ép | Xưởng chọn theo chất liệu | Bong nhũ, sờn nhũ trên chất liệu không khớp |
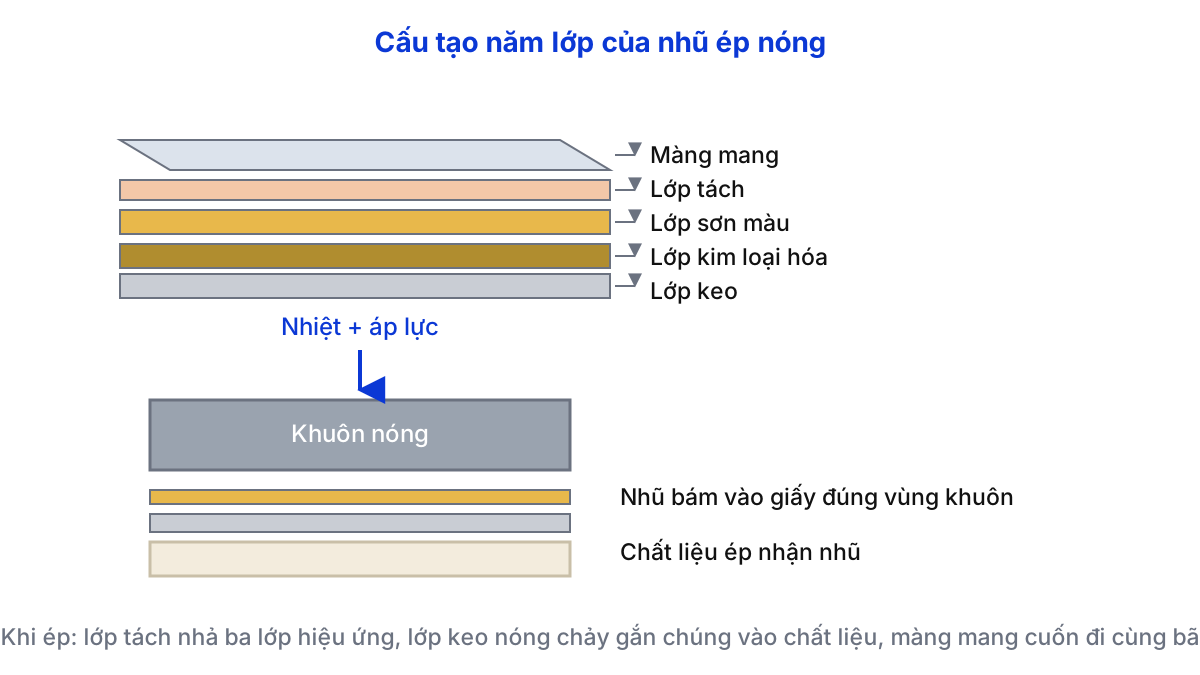
Ba lớp trên cùng tạo hiệu ứng nhìn thấy; hai lớp dưới quyết định nhũ có chạy được trên đơn của bạn hay không. Lớp tách quy định dải nhiệt làm việc: cùng một thiết kế, hai mã nhũ khác hãng có thể cần nhiệt khác nhau. Lớp keo quy định chất liệu: nhũ cho giấy tráng, giấy mỹ thuật xốp, da, nhựa thường là các mã keo khác nhau. Vì vậy ghi mã nhũ trên phiếu đơn là bắt buộc — tên màu không đủ để chạy lại đơn sau vài tháng.
Lưu ý kỹ thuật: Dải nhiệt làm việc gắn với từng mã nhũ, không phải một con số chung cho mọi nhũ. Khi đổi mã nhũ giữa hai đơn, luôn chạy lại dải thử nhiệt trên chất liệu của đơn mới thay vì giữ nguyên thông số của đơn trước.
Với nhũ dùng cho ép nhũ lạnh, cấu tạo thay lớp keo nhiệt: nhũ bám nhờ lớp keo tái hoạt hóa bằng tia UV đi kèm mực hoặc keo chuyên dụng, nên bộ vật tư và bước kiểm khác hẳn, xem keo ép nhũ lạnh và mực UV: cần xác nhận gì trước khi chạy và test keo ép nhũ lạnh: so sánh kết quả trước khi chạy đơn.
Nguyên lý truyền nhũ trên máy ép nóng
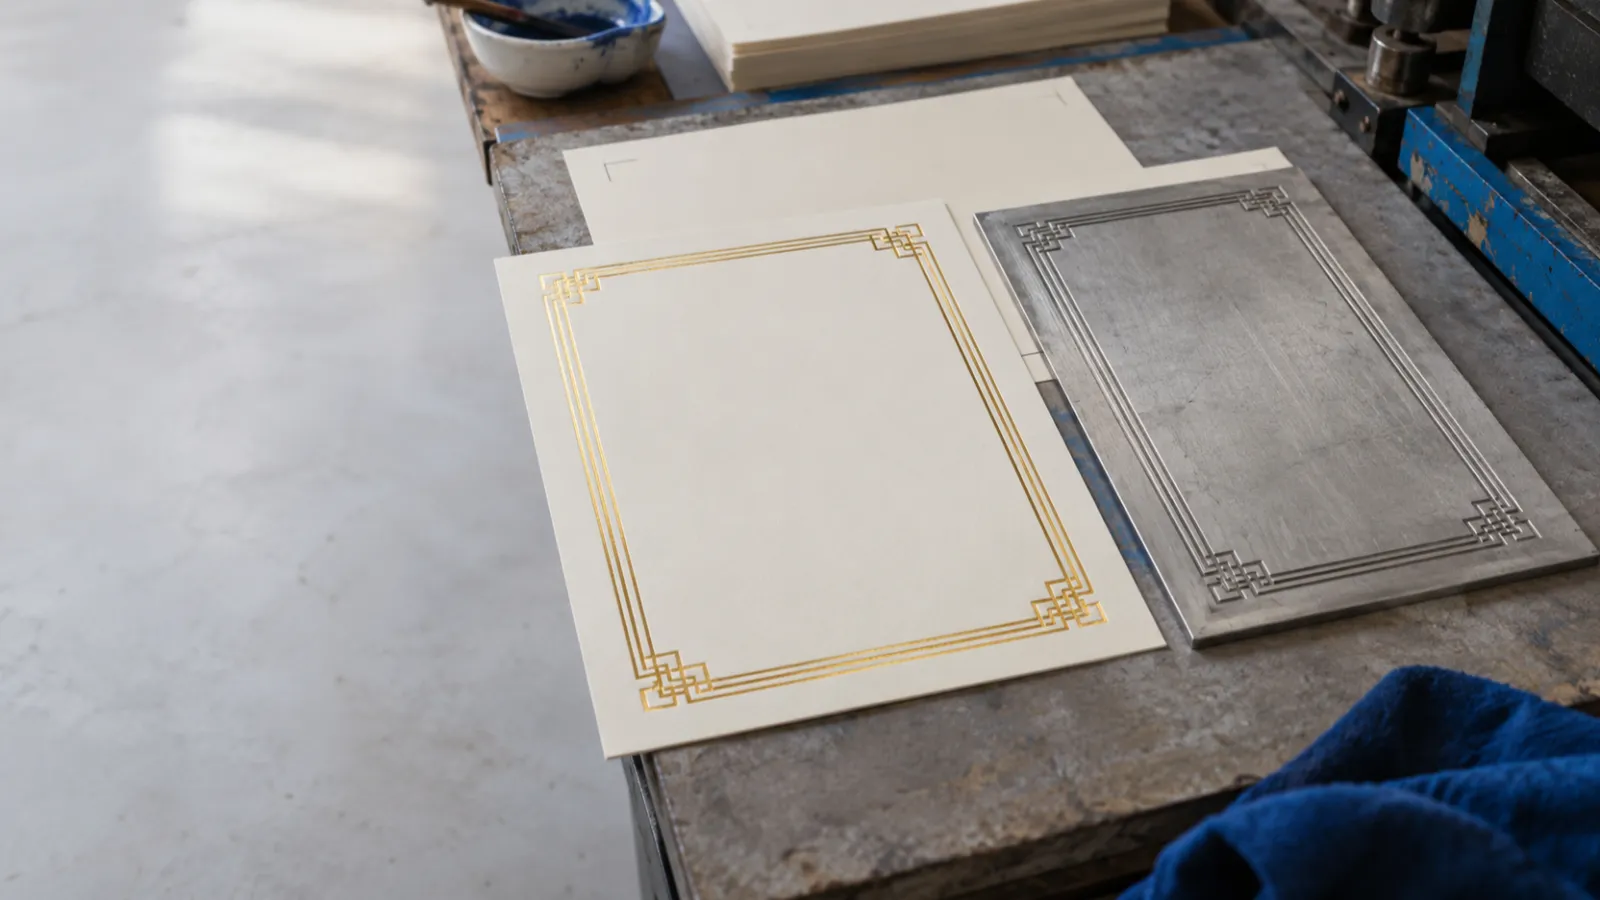
Chu trình truyền nhũ gồm bốn nhịp cố định: khuôn nóng mở ra, tờ liệu vào vị trí; nhũ được nhả một bước phủ qua vùng khuôn; khuôn khép lại với nhiệt và áp lực; khuôn mở, tờ ra, nhũ được nhả tiếp. Theo KURZ, bản chất ép nóng là một quá trình vật lý: các lớp hiệu ứng được truyền sang bề mặt in nhờ khuôn gia nhiệt và áp lực cơ học, đúng tại những điểm khuôn chạm vào nhũ.
Điều đáng nhớ cho người vận hành: nhiệt độ và thời gian tiếp xúc liên hệ chặt với nhau. KURZ ghi nhận nhiệt độ cao hơn cho phép thời gian tiếp xúc ngắn hơn, và chỉ cặp nhiệt — thời gian khớp nhau mới cho cạnh nhũ sạch. Khi thử một mã nhũ mới, hãy thay đổi theo cặp thay vì kẹo một biến: hạ nhiệt rồi kéo dài thời gian, hoặc ngược lại, và ghi lại mỗi tổ hợp kèm mẫu.
Cơ chế nhả nhũ theo bước cũng là nguồn hao vật tư chính: mỗi nhịp khuôn, máy nhả thêm một đoạn nhũ mới phủ vùng ép, đoạn trống đi thành bã. Bước nhả cài càng dài thì nhũ hao càng nhiều, đặc biệt trên thiết kế vùng ép hẹp; cân chỉnh bước nhả theo chiều rộng vùng ép thật là cách giảm hao đơn giản nhất, và cần làm lại mỗi khi đổi thiết kế có bề rộng vùng ép khác.
Áp lực là biến thứ ba, và là biến dễ bị lạm dụng nhất: khi nhũ bám không đều, phản xạ đầu tiên của thợ trẻ là tăng áp, trong khi nguyên nhân thường nằm ở nhiệt chưa đủ cho lớp tách hoặc keo chưa khớp giấy. Bài nhiệt độ, áp lực và thời gian ép: ba thông số quyết định trình bày cách thiết lập ba thông số này có hệ thống; còn chạy dải nhiệt khi thử ép kim và thử ép kim từng biến số là phương pháp thử tránh kết luận sai.
Về phía thiết bị, chu trình trên chỉ ổn khi hai điều kiện máy sẵn: bàn nhiệt đều và đế gá khuôn phẳng — kiểm tra hai cụm này nằm trong bàn nhiệt và đế tổ ong: chọn phụ kiện gá khuôn theo máy; khuôn phải dán chắc vào đế bằng loại keo chịu nhiệt đúng quy trình, xem keo dán khuôn ép kim: chọn và thử trước khi gá. Dầu bôi trơn và lịch bảo dưỡng bàn ép ảnh hưởng trực tiếp đến độ đều của áp lực qua từng ca: dầu máy ép kim: chọn theo hướng dẫn máy và lập lịch thay dầu.
Phân loại nhũ theo bề mặt và hiệu ứng
Xưởng chọn nhũ theo hai trục: bề mặt nhìn thấy và hiệu ứng đặc biệt. Bảng dưới gom các nhóm thường gặp với tình huống dùng điển hình:
| Nhóm nhũ | Đặc điểm bề mặt | Tình huống dùng điển hình |
|---|---|---|
| Kim loại bóng | Ánh phản chiếu mạnh, màu vàng, bạc, đồng | Hộp quà, thiệp, bìa sách cao cấp cần điểm nhấn sáng |
| Kim loại mờ, xước | Ánh dịu, chói ít dưới đèn trưng | Bao bì cao cấp tông tối, thiết kế tối giản |
| Màu sắc (pigment) | Đủ tông màu, có loại trong suốt | Chi tiết màu nổi bật trên giấy sẫm, nhãn |
| Hiệu ứng ánh sáng | Tán sắc, vân lấp lánh theo góc nhìn | Tem chống hàng giả, điểm nhấn đồ chơi, mỹ phẩm |
| Chuyên dụng theo chất liệu | Keo riêng cho da, nhựa, vải | Quai túi da, hộp nhựa, nhãn dệt |
Chọn nhóm bề mặt nào phụ thuộc cách sản phẩm được chiếu sáng và cách người dùng chạm vào: chi tiết phân tích cho từng loại bề mặt nằm trong nhũ bóng, mờ, xước: chọn bề mặt nào cho hiệu ứng ép kim. Sau khi chọn nhóm, việc duyệt màu phải dựa trên mẫu thật trên giấy thật, không dựa trên ảnh màn hình — quy trình duyệt nằm ở duyệt màu nhũ theo mẫu: cách tránh chênh lệch kỳ vọng, và cách kiểm lại bề mặt khi nhận hàng nằm ở kiểm tra bề mặt nhũ bóng, mờ và xước khi nhận vật tư.
Để sales tư vấn nhanh và không nhầm bề mặt giữa các mã, xưởng nên có bảng mẫu vật lý: cách làm một bảng mẫu chuẩn nằm trong làm bảng mẫu nhũ bóng, mờ, xước cho sales xưởng in.
Đối chiếu chọn nhũ theo chất liệu ép và số lượng
Hai đơn cùng thiết kế, khác chất liệu ép hoặc khác số lượng, có thể cần hai quyết định nhũ khác nhau. Bảng đối chiếu dưới chốt phương án theo hai đầu vào đó:
| Đầu vào của đơn | Phương án A | Phương án B | Nên chọn khi |
|---|---|---|---|
| Giấy tráng bóng | Nhũ kim loại bóng chuẩn | Nhũ keo mạnh | Thiết kế cần phản chiếu rõ; dùng keo mạnh nếu ép đè lên lớp mực dày |
| Giấy mỹ thuật xốp | Nhũ keo thấm tốt cho giấy xốp | Nhũ keo tiêu chuẩn | Chọn keo thấm khi nhũ bong ở mẫu thử; tiêu chuẩn đủ cho giấy hai lớp |
| Da, vải, nhựa | Nhũ chuyên dụng chất liệu | Nhũ giấy cải nhiệt | Luôn thử mẫu trước khi cam kết số lượng |
| Số lượng nhỏ | Cuộn khổ hẹp sẵn | Đặt cắt khổ | Cuộn sẵn nếu khớp chiều rộng vùng ép; cắt khổ để đỡ hao, xem cắt cuộn nhũ hay giữ nguyên khổ |
| Số lượng lớn | Nhiều cuộn cùng lô | Gom lô khi đặt | Ưu tiên cùng lô để tránh lệch màu giữa các ca |
Với đơn chạy nhiều ca hoặc in lại theo chu kỳ, nguyên tắc là chốt mã nhũ và lô ngay khi nhận đơn: mua trễ cùng mã nhưng khác lô có thể lệch tông nhẹ, đủ để khách soi ra khi ghép hai lô hàng cạnh nhau. Nếu buộc phải nhận lô mới giữa chừng, cách xử lý là để lô mới chạy phần hàng đóng gói riêng, không trộn trong cùng một hộp.
Chi tiết cách chọn mã nhũ theo từng loại chất liệu nằm trong bài chọn nhũ ép kim theo giấy, màng, nhựa, da và vải. Sau khi chốt mã và khổ, bước dự trù lượng nhũ tính theo sơ đồ chạy máy và vùng ép từng tờ — phương pháp ước tính nằm ở chọn khổ cuộn nhũ và dự trù hao hụt cho đơn ép kim.
Cơ chế bám nhũ: vì sao nhũ chỉ dính đúng vùng khuôn
Nhũ không "in" xuống chất liệu: nhũ được chuyển giao có chọn lọc. Khi khuôn nóng ép nhũ vào chất liệu, nhiệt xuyên qua màng mang trước tiên tác động lớp tách: đúng dải nhiệt làm việc, lớp tách mất độ bám, giải phóng cụm lớp hiệu ứng phía trên nó. Cùng lúc đó, nhiệt làm lớp keo nóng chảy, ép chặt cụm lớp này vào bề mặt chất liệu đúng những điểm khuôn chạm. Vùng không có khuôn không nhận đủ nhiệt và áp lực: lớp tách giữ nguyên, cụm lớp hiệu ứng vẫn dính trên màng mang và bị cuốn đi cùng bã nhũ.
Cơ chế này giải thích ba hiện tượng xưởng hay gặp. Một, nhũ lem ra ngoài nét khi nhiệt vượt dải làm việc: lớp tách nhả sớm trên cả vùng chịu nhiệt lan tỏa. Hai, nhũ bong trên giấy xốp dù nhiệt đúng: keo không đủ độ ẩm bám vào bề mặt xốp, phải đổi mã keo. Ba, cùng một khuôn, hai máy cho kết quả khác nhau: nhiệt bàn ép và thời gian khép khuôn không giống nhau giữa hai máy. FSEA cũng lưu ý giấy xốp nhiều (giấy cotton, vellum, giấy sợi) làm một số mã nhũ ánh kim trông xỉn hơn, và lời khuyên của họ là báo loại giấy cho nhà cung cấp nhũ để nhận mã keo tương ứng.
Từ cơ chế cũng suy ra cách đọc mẫu đầu ca: kiểm ba điểm theo đúng thứ tự lớp — độ phủ bề mặt (lớp sơn và kim loại), độ sạch cạnh (lớp tách), độ bám khi cọ nhẹ (lớp keo). Quy trình duyệt mẫu đầu ca đầy đủ nằm trong mẫu ép đầu ca: cách xác nhận nhũ trước khi chạy hàng.
Bốn bước chọn nhũ cho một đơn
Trước khi nhận đơn, chốt nhũ theo bốn bước để không phải đổi giữa chừng:
- Xác định chất liệu ép thật của đơn: tên giấy, định lượng, có cán màng hay phủ UV không — mỗi yếu tố làm thay đổi mã keo phù hợp.
- Chọn nhóm bề mặt theo mục tiêu thiết kế: bóng cho điểm nhấn phản chiếu, mờ cho tông trầm, màu pigment khi cần màu thay ánh kim.
- Lấy mẫu mã nhũ dự kiến ép thử trên chính chất liệu của đơn, duyệt theo bộ tiêu chí ở bài duyệt màu.
- Tính khổ và số cuộn theo sơ đồ chạy máy, gom cùng lô khi số lượng lớn.
Checklist kiểm soát nhũ từ kho đến máy
Sau khi mã nhũ đã chốt, ba chặng kiểm soát giữ cho cuộn nhũ đến máy đúng trạng thái:
- Nhận hàng: đối chiếu mã, lô, khổ cuộn với phiếu đặt; kiểm bề mặt và cuộn không bị cong vênh — checklist đầy đủ ở kiểm tra nhũ đầu vào: checklist nhận cuộn cho xưởng ép kim.
- Cất kho: giữ cuộn theo điều kiện nhà sản xuất, nhập trước xuất trước, tránh cất cạnh nguồn nhiệt — chi tiết ở bảo quản nhũ ép kim: checklist tránh hư cuộn trước khi lên máy.
- Cấp phát: dán nhãn mã, lô, ngày nhận lên từng cuộn để ca sau truy xuất được — cấu trúc nhãn nằm trong ghi nhãn cuộn nhũ trong kho: thông tin nào không nên thiếu.
Áp dụng thực tế
Etch Lab cung cấp vật tư nhũ ép nóng và nhũ ép lạnh nhập trực tiếp từ Vulcan, báo màu và khổ nhũ theo yêu cầu đơn. Khi đặt, gửi kèm loại chất liệu ép và số lượng dự kiến để được tư vấn mã nhũ và khổ cuộn hợp; bộ vật tư liên quan như dầu máy, bàn nhiệt, đế gá khuôn cũng có thể chốt trong cùng phiếu. Xem và gửi yêu cầu báo giá tại trang nguyên vật liệu in — nhũ ép nóng; đơn ép lạnh dùng trang nhũ ép lạnh.
Câu hỏi thường gặp
Một cuộn nhũ dùng được cho cả ép nóng và ép nhũ lạnh không?
Không. Nhũ nóng có lớp keo nhiệt, hoạt động nhờ khuôn gia nhiệt. Nhũ lạnh bám nhờ keo UV, không cần khuôn nóng. Hai quy trình cần hai mã nhũ riêng; dùng sai loại cho nhũ không bám hoặc lem toàn vùng. Trên phiếu đơn, ghi rõ nhũ nóng hay nhũ lạnh ngay cạnh mã nhũ để tránh nhầm khi cấp phát.
Cùng một màu nhũ, vì sao chạy trên hai loại giấy ra hai kết quả khác nhau?
Vì màu nhìn thấy là tổ hợp của lớp sơn, lớp kim loại hóa và màu nền giấy. Giấy sẫm làm giảm độ phủ cảm quan; giấy xốp hút bớt keo khiến lớp nhũ mỏng và xỉn hơn. Luôn thử trên giấy sản xuất trước khi chốt mã.
Nhũ ánh kim có bị oxy hóa xỉn theo thời gian như lá vàng thủ công không?
Lớp kim loại trong nhũ thương mại là nhôm kim loại hóa, không xỉn như lá hợp kim vàng thật; FSEA ghi nhận nhũ ép cho hiệu ứng ánh kim không bị xỉn màu trên sản phẩm. Độ bền bề mặt khi cọ, cào phụ thuộc mã nhũ và lớp sơn phủ.
Nên dự trữ bao nhiêu nhũ cho một đơn chạy nhiều ca?
Tính theo diện tích vùng ép từng tờ cộng biên độ hao nhũ của máy, nhân với tổng số tờ; phương pháp ước tính theo sơ đồ chạy máy nằm trong bài về chọn khổ cuộn và dự trù hao hụt. Dự thêm một cuộn dự phòng cho đơn gấp, cùng lô với số nhũ chính. Với đơn chạy nhiều ngày, kiểm số nhũ còn lại vào cuối mỗi ca và báo bổ sung trước khi kho hết cuộn giữa lô.
Đổi sang nhũ khác hãng cùng màu có sao không?
Có thể khác kết quả: cùng tông màu, hai hãng có thể khác lớp tách, độ phủ và keo. Khi buộc phải thay, ép thử song song hai mã trên cùng chất liệu, duyệt cạnh nhũ và độ bám trước khi chạy. Ghi chú mã thay thế vào phiếu đơn để lần sau đặt đúng.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến