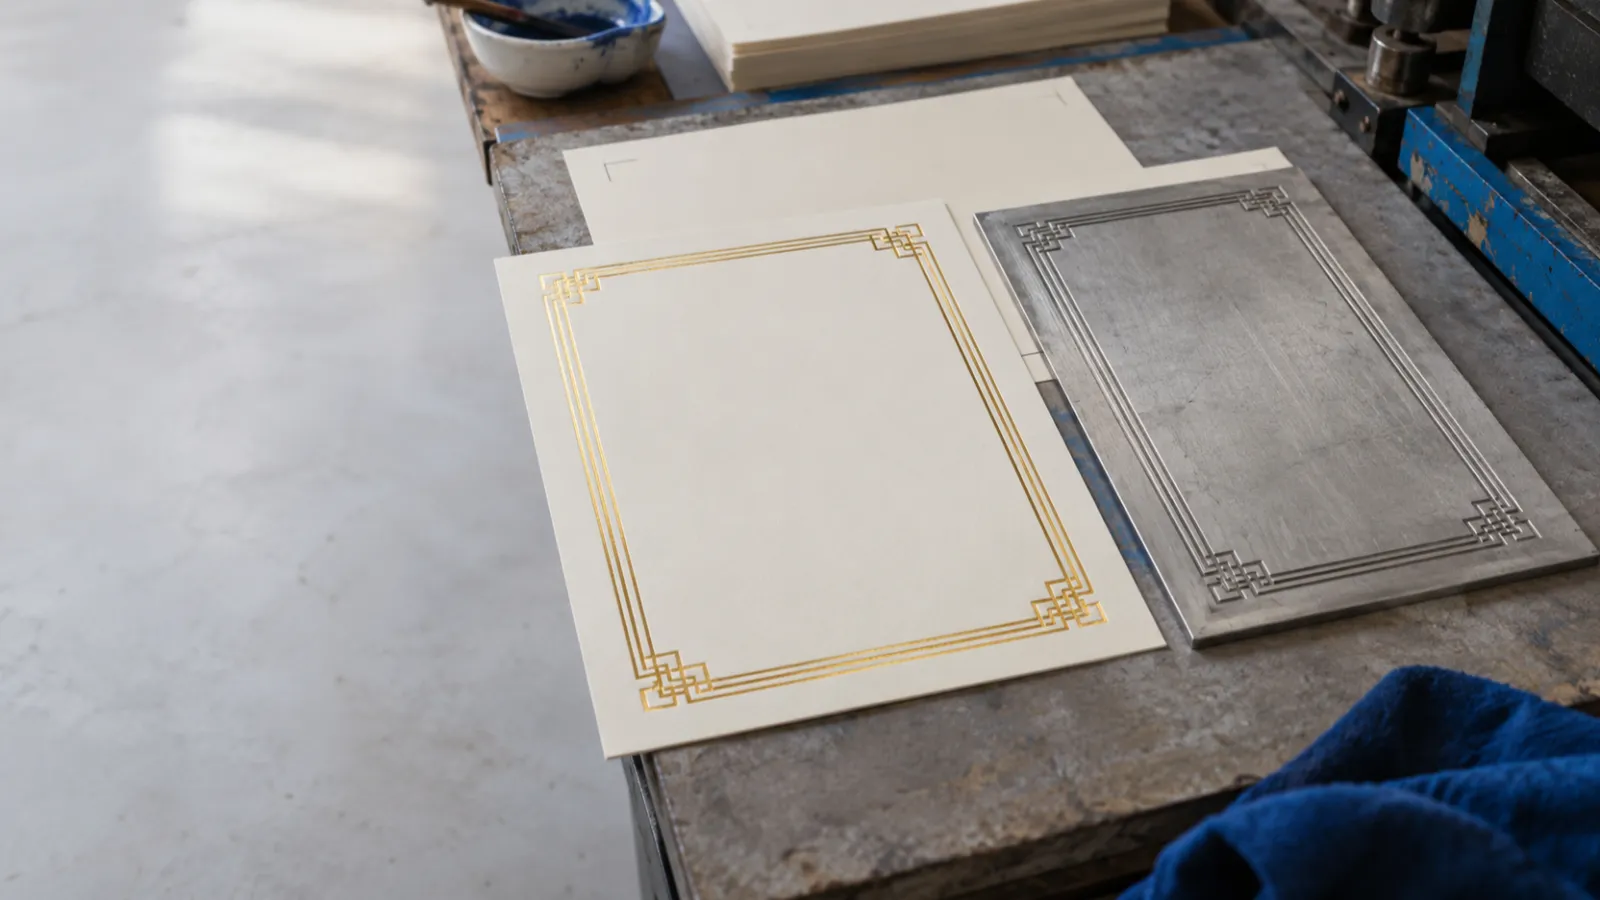
Độ dày khuôn kẽm không nên được chốt chỉ bằng mức đã dùng ở đơn trước. Bốn mức 1.5, 1.7, 2 và 3 mm là các lựa chọn catalog; mức phù hợp phải đồng thời khớp kỹ thuật, file, đế gá và chiều cao làm việc của máy.
Ai cần hỏi lại độ dày khuôn kẽm
Người chuẩn bị phôi cần hỏi lại khi máy, đế, kỹ thuật, khổ khuôn hoặc hiệu ứng khác đơn trước. Câu hỏi không phải “mức nào dày hơn”, mà là “mức nào tạo được cấu hình khuôn phù hợp sau khi nền được ăn mòn và khuôn được gá”. Bài trụ cột khuôn ép kim đặt độ dày trong bức tranh vật liệu và hiệu ứng rộng hơn.
Catalog Khuôn kẽm nêu các mức 1.5, 1.7, 2 và 3 mm, cùng các kỹ thuật ép kim thường, dập nổi, chiết quang hoặc ép trên ruy băng. Không phải mọi tổ hợp kỹ thuật – độ dày đều giống nhau. Vì vậy, thông tin kỹ thuật phải đi trước việc mặc định một mức cho mọi file.
Checklist chốt độ dày khuôn kẽm trước khi đặt
- Ghi kỹ thuật cần thực hiện, không chỉ ghi tên sản phẩm hoặc màu nhũ.
- Đo hoặc tra lại đế gá, lớp đệm và khe làm việc của máy sẽ chạy đơn.
- Gửi file vector đúng tỷ lệ, có kích thước và vùng hiệu ứng cần đạt.
- Đối chiếu bốn mức catalog với cấu hình kỹ thuật; trường hợp ngoài tổ hợp công bố cần hỏi riêng.
- Ghi mức đã chốt vào phiếu đơn để lần gá và ép thử có cùng dữ liệu.
Bậc catalog và dữ kiện cần đối chiếu
| Mức catalog khuôn kẽm | Điều có thể kết luận | Điều vẫn phải xác nhận |
|---|---|---|
| 1.5 mm | Có trong danh sách công khai | Kỹ thuật cụ thể, gá máy, file và yêu cầu hiệu ứng |
| 1.7 mm | Là một mức riêng của bậc kẽm | Có phù hợp cấu hình kỹ thuật và cao độ gá hay không |
| 2 mm | Có trong danh sách công khai | Phần nền, chiều cao làm việc và thử ép |
| 3 mm | Có trong danh sách công khai | Máy, đế và hiệu ứng có dùng được dư địa đó không |
Độ dày nguyên tấm chưa phải là chiều cao tiếp xúc cuối cùng. Sau ăn mòn, phần nền hạ xuống còn phần đỉnh hình làm việc; vì thế cần xét cả hình dạng mặt cắt. Độ dày khuôn ép kim giải thích quan hệ định tính giữa tấm, nền và chiều cao làm việc; độ sâu ăn mòn và vai nét giải thích phần hình học của mặt cắt. Bài này chỉ tập trung vào bậc lựa chọn của khuôn kẽm.
Khi một tấm cần được chuyển sang máy khác, coi đó là một đề bài mới. Cùng mức danh nghĩa có thể gặp đế khác, lớp dán khác và cữ khác; chỉ một thay đổi trong số này cũng khiến mẫu ép khác lần trước. Việc ghi lại bối cảnh không làm chậm đặt khuôn: nó giúp người nhận phôi biết câu hỏi nào cần được trả lời trước khi chuyển sang gia công.
Với đơn có nhiều vùng hiệu ứng, hãy ghi vùng nào là điểm quyết định. Có thể phần chữ đơn giản không tạo thêm yêu cầu, trong khi vùng có dập nổi hoặc yêu cầu chiết quang mới là nơi cần xác nhận cấu hình. Cách ghi này tránh việc chọn độ dày theo phần dễ nhất của file rồi phát hiện vùng khó sau khi khuôn đã vào máy.
Trước khi chuyển file, hãy rà xem kích thước ghi trên file có phải kích thước khuôn hay chỉ là kích thước vùng hình. Hai dữ kiện này phục vụ hai việc khác nhau: vùng hình cho người duyệt hiệu ứng, còn khổ tấm và vị trí gá giúp người làm khuôn chuẩn bị phôi. Ghi cả hai làm giảm nguy cơ một mức độ dày hợp lệ bị đặt trên tấm không phù hợp với cách lắp thực tế.
Những sai lầm khi hỏi độ dày theo con số rời rạc
Sai lầm đầu tiên là coi 1.7 mm là “bản nhỏ hơn 2 mm” rồi thay thế không cần xem lại gá. Mức chênh không nói được tấm sẽ ngồi ở đâu trong hệ đế – đệm – máy. Sai lầm thứ hai là cho rằng tấm 3 mm tự làm nét sâu hoặc hiệu ứng mạnh hơn. Độ sâu và vai nét còn do công đoạn tạo hình, file và mục tiêu hiệu ứng quyết định.
Sai lầm thứ ba là chốt độ dày trước khi chốt kỹ thuật. Khuôn kẽm có các lựa chọn kỹ thuật riêng, và catalog cũng nêu khuôn kẽm không thực hiện ép kim và dập nổi trong cùng một lần ép. Nếu đề bài cần hai hiệu ứng đồng thời, phải đổi câu hỏi từ độ dày sang cấu trúc khuôn và quy trình phù hợp.
Bảng đúng và sai khi ghi độ dày trên phiếu đơn
| Cách ghi | Đánh giá | Cách thay bằng |
|---|---|---|
| “Khuôn kẽm, mức quen dùng” | Thiếu dữ kiện | Ghi kỹ thuật, mức dự kiến, máy và đế gá |
| “Tấm dày hơn thì ép sâu hơn” | Sai | Xem cả nền ăn mòn, mặt relief và gá |
| “1.7 mm có trong catalog nên dùng cho mọi kỹ thuật” | Sai | Đối chiếu tổ hợp kỹ thuật – độ dày trước khi chốt |
| “File cuối và mẫu vật liệu đi cùng yêu cầu” | Đúng | Giữ file, kích thước và chất liệu ép trong phiếu |
Vì sao độ dày khuôn kẽm phải đi cùng gá máy
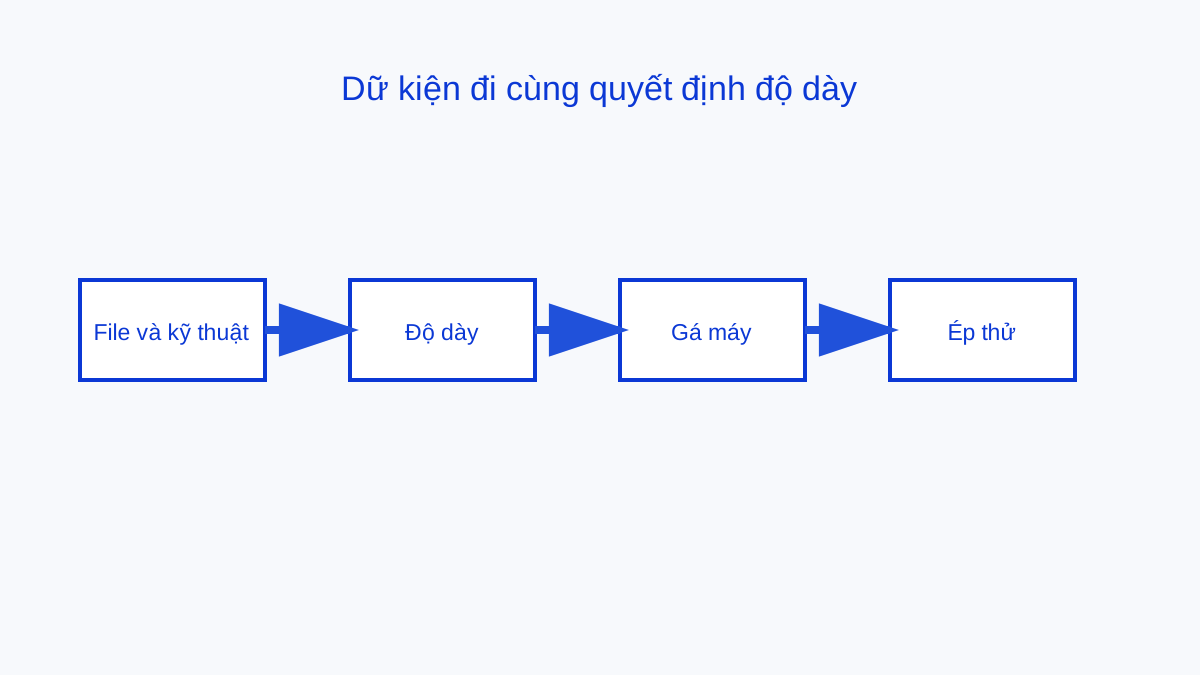
Máy nhận một tổ hợp chiều cao chứ không nhận một con số tách rời. Tấm khuôn, mặt đế, lớp dán, lớp đệm và hành trình ép cùng tạo ra vị trí tiếp xúc. Thay một trong các phần có thể làm bản ép thay đổi, dù hình trên khuôn không đổi. Vì vậy người làm phôi cần chuyển “độ dày” thành một dữ kiện có bối cảnh vận hành.
Cơ chế này cũng giải thích vì sao cần ép thử. Bàn kiểm xác nhận tấm đúng khổ và mặt làm việc; ép thử xác nhận tổ hợp thực có chạm đúng, bám đúng và giữ vị trí hay không. Không dùng điều chỉnh nhiệt hoặc áp lực để cố che sai lệch cao độ, vì điều đó có thể đẩy các vùng khác ra khỏi điều kiện phù hợp.
Hành động khi không thể chốt mức ngay
- Dừng chọn theo thói quen và gom file, kích thước, kỹ thuật, vật liệu ép, máy và đế gá.
- Đánh dấu mức catalog đang dự tính và lý do kỹ thuật, thay vì gửi một con số không có bối cảnh.
- Yêu cầu xác nhận tổ hợp kỹ thuật – độ dày từ đơn vị làm khuôn trước khi sản xuất.
- Khi nhận khuôn, đo lại cạnh tấm và so với phiếu đơn trước khi gá.
- Lưu mẫu ép đạt cùng thông tin độ dày để lần tái bản có điểm so sánh.
Áp dụng thực tế
Trang Khuôn kẽm cho phép xem kỹ thuật và mức độ dày trong cùng một cấu hình. Khi gửi yêu cầu, hãy kèm file thiết kế dạng vector, kích thước, chất liệu ép và thông tin máy; Etch Lab làm phôi và khuôn in, còn mức cuối cần được xác nhận theo đúng đề bài của đơn.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến