Khuôn dập nổi đôi khi chỉ cần một tấm bản cái, nhưng đơn đòi độ sâu rõ và cạnh sắc phải đi theo cặp khuôn âm dương. Bài này giúp quản đốc và sales đọc yêu cầu của đơn, chốt thông tin với nhà làm khuôn và nghiệm thu bộ khuôn khi nhận hàng.
Đơn nào cần khuôn dập nổi theo cặp
Phân biệt trước hai cấu hình làm việc. Khuôn đơn: một tấm bản cái ép xuống mặt đế cứng của máy; giấy bị đẩy lên theo hình khuôn ở mức nông, độ sâu phụ thuộc vào lực ép và độ cứng của mặt đế. Cặp khuôn âm dương: bản cái đi kèm một tấm khuôn âm bản có phần lõm khớp đúng hình nổi; giấy được nén giữa hai khuôn, độ sâu được định bởi cặp khuôn chứ không do lực tì. Nguyên lý làm việc của cặp khuôn nằm trong bài dập nổi là gì; phần này chỉ dùng nó để đọc đơn.
Bốn tín hiệu buộc chọn cặp khuôn:
- Khách duyệt mẫu theo độ sâu: mô tả rõ chiều cao nổi, có mẫu thật để chấm.
- Chất liệu dày hoặc cứng: giấy bìa, giấy mỹ thuật dày, da — loại chỉ nhận hình khi có khuôn âm đỡ phía dưới.
- Đơn dài: số lượng lớn khiến khuôn đơn mất dần độ nét vì phải tăng lực bù.
- Chi tiết có cạnh quan trọng: chữ nhỏ, hoa văn nhiều cạnh — chỗ cạnh gãy là phế phẩm tức thì.
Ngược lại, đơn chỉ cần nổi nhẹ như dấu hiệu kín đáo trên giấy mỏng, hoặc đơn đã là ép kim phẳng, khuôn đơn vẫn đủ — khi ấy việc cần làm là chốt thông số, không phải nâng cấp khuôn.
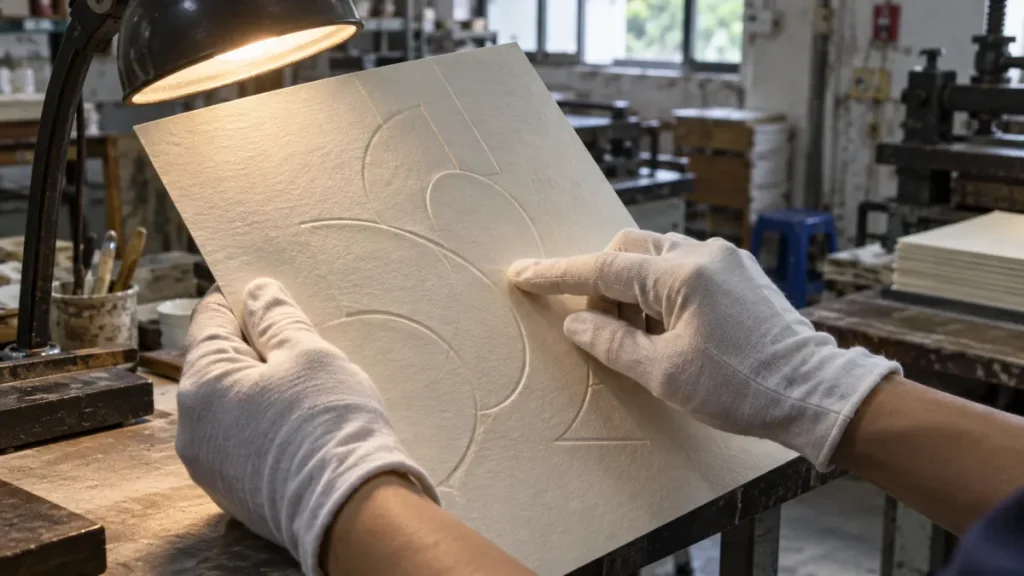
Quy trình đặt một bộ khuôn dập nổi
Đặt cặp khuôn đi theo thứ tự năm bước, mỗi bước có đầu ra rõ:
- Chốt thiết kế và số bậc nổi: một bậc hay nhiều bậc — số bậc quyết định cách gia công của cả hai tấm.
- Gửi file vector tách lớp vùng dập, kèm mẫu chất liệu ép thật và độ dày dự kiến.
- Xác nhận với nhà làm khuôn: kích thước khuôn, độ sâu phần nổi, độ dày tấm khuôn, vật liệu khuôn.
- Duyệt tờ thử trên chất liệu sản xuất trước khi chấp nhận bộ khuôn.
- Lưu hồ sơ: file đã sản xuất, độ sâu đã chốt, mã chất liệu — để đơn tái chạy không phải xác nhận lại từ đầu.
Với đơn cần nổi nhiều bậc, cách chế tạo khuôn nhiều tầng có trình bày riêng trong khuôn dập nổi nhiều tầng được làm như thế nào.
Một bộ khuôn gồm những gì và chi phí tính theo đâu
| Thành phần | Vai trò | Lưu ý khi đặt |
|---|---|---|
| Khuôn bản cái | Mang hình nổi, tiếp xúc mặt trước chất liệu | Độ sâu và số bậc chốt theo thiết kế và chất liệu |
| Khuôn âm bản | Chứa phần lõm khớp hình, đỡ chất liệu từ phía sau | Phải làm cùng đợt với bản cái để khớp cặp |
| Mặt đế gá | Giữ cố định hai tấm đối xứng trên máy | Kiểm phẳng trước mỗi đơn dài |
Chi phí của bộ khuôn tính trên diện tích khuôn nhân với số tấm và mức phức tạp: hai bậc đắt hơn một bậc, khuôn âm bản cộng thêm theo cùng diện tích. Không có con số chung cho mọi nhà làm khuôn; cách phân bổ khoản chi phí này vào giá thành đơn được phân tích trong đưa chi phí khuôn vào báo giá đơn ép kim.
Sai lầm thường gặp khi đặt cặp khuôn
- Đặt một tấm để tiết kiệm, rồi tăng áp bù độ sâu. Nén giấy giữa khuôn và mặt đế cứng không cho cạnh sắc: đơn dài trả giá bằng phế phẩm nhiều hơn khoản tiết kiệm khuôn.
- Đổi chất liệu sau khi khuôn xong. Độ sâu khớp với độ dày đã chốt; giấy mỏng hơn làm nổi vọt, dày hơn làm mất nét — cả hai đều là lý do làm lại.
- Gửi file mà không gửi mẫu chất liệu. File vector không nói lên kết cấu sợi và độ đàn hồi; nhà làm khuôn phải đoán độ sâu an toàn và thường chọn né.
- Chỉ duyệt hình, không duyệt độ sâu. Ảnh mẫu không cho biết chiều cao nổi thật; thiếu số đo, xưởng ép không có căn cứ nghiệm thu khi nhận khuôn.
Đối chiếu khuôn đơn và cặp khuôn âm dương
| Tiêu chí | Khuôn đơn trên mặt đế cứng | Cặp khuôn âm dương |
|---|---|---|
| Độ sâu | Nông, phụ thuộc lực ép | Định sẵn bởi cặp khuôn, lặp lại ổn định |
| Cạnh chi tiết | Dễ nhò khi tăng lực | Sắc và đều theo phần lõm |
| Độ ổn định trên đơn dài | Giảm dần, phải tăng áp bù | Giữ vì hai khuôn tự định hình nhau |
| Chi phí làm khuôn | Một tấm | Hai tấm, khớp cặp |
| Đơn hợp | Nổi nhẹ, số lượng ít, mẫu thô | Nổi rõ, cạnh quan trọng, số lượng lớn |
| Rủi ro chính | Phế phẩm tăng dần | Lệch khớp nếu hai tấm không cùng đợt sản xuất |
Vì sao khuôn âm bản quyết định độ sâu và độ ổn định
Khi bản cái ép xuống mà phía dưới chỉ là mặt đế cứng, giấy phải tự giãn để tiếp nhận hình: phần giữa vùng hình nhận lực lớn nhất, mép nhận ít hơn, kết quả là độ cao nổi không đều và phụ thuộc cài đặt áp của thợ. Có khuôn âm bản, phần giấy quanh vùng hình bị giữ và tì xuống đúng chỗ, còn phần trong vùng hình được đẩy vào phần lõm: độ sâu dừng lại đúng tại chỗ hai khuôn khớp nhau, không phụ thuộc việc vặn thêm áp. Nhiệt làm sợi giấy dẻo hơn để nhận hình mà không rách — cơ chế nhiệt và lực của dập nổi theo FSEA — nhưng nhiệt không tự tạo độ sâu; độ sâu là thuộc tính của cặp khuôn.
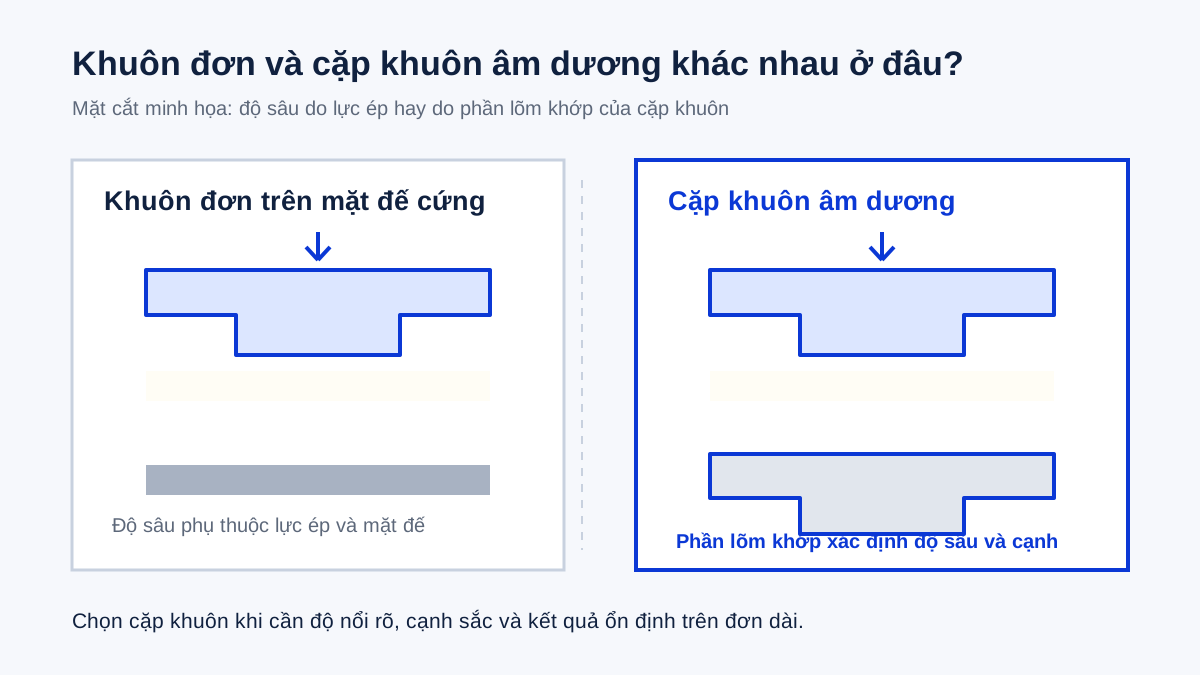
Cơ chế này giải thích hai hiện tượng quen thuộc trong xưởng: cùng một bản cái, hai máy cho độ nổi khác nhau vì mặt đế khác độ cứng; và khuôn đơn chạy đầu đơn đẹp, cuối đơn nhò dần vì thợ phải nâng áp bù khi máy nóng lên. Cả hai đều biến mất khi đơn chạy trên cặp khuôn khớp.
Checklist nghiệm thu bộ khuôn khi nhận
Bộ khuôn về đến xưởng, kiểm bốn điểm trước khi đưa lên máy:
- Đối chiếu kích thước hai tấm với file đã duyệt và với nhau: sai khác kích thước là lỗi sản xuất, không chỉnh được tại xưởng ép.
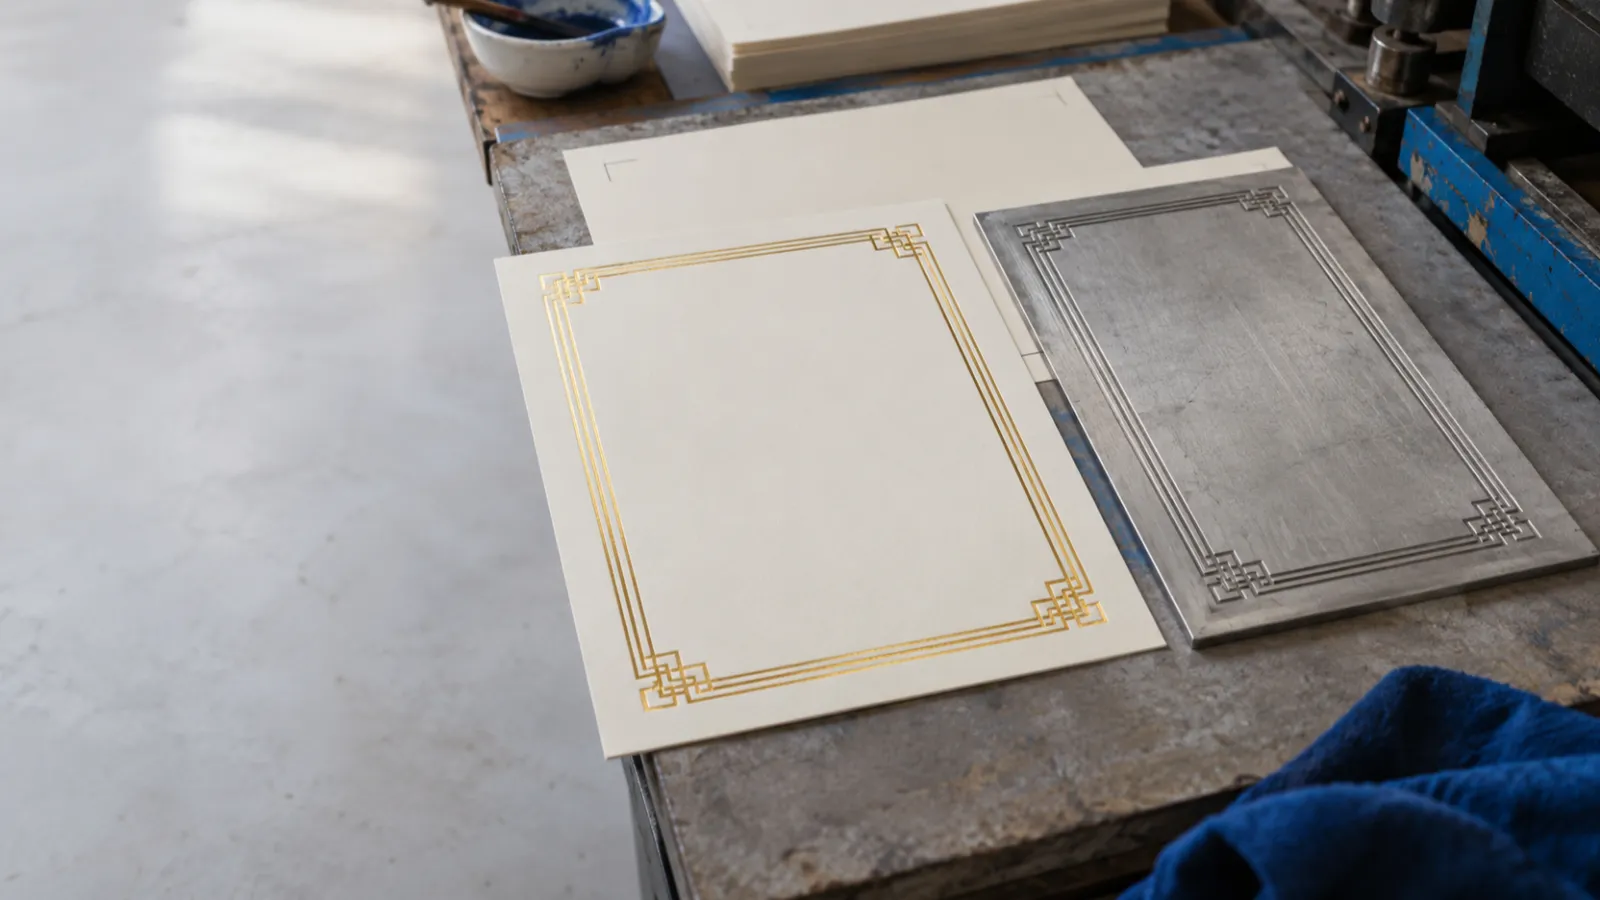
- Ghép thử hai tấm trên mặt phẳng: phần nổi của bản cái phải nằm gọn trong phần lõm của khuôn âm bản, không tì mép.
- Chạy tờ thử trên chính chất liệu của đơn, đo độ sâu thật thay vì chỉ nhìn hình.
- Kiểm mặt sau hai tấm phẳng sạch, không móp méo — mặt sau cong làm lực ép lệch theo từng vùng.
Áp dụng thực tế
Khi đơn đã rõ cần cặp khuôn, Etch Lab sản xuất khuôn Magie dập nổi đi kèm khuôn âm bản theo đúng cặp, làm bằng quy trình ăn mòn trên tấm Magie nhập từ tập đoàn Vulcan; đơn đã xác nhận được giao khuôn trong 24 giờ kể từ khi xác nhận, tùy độ phức tạp. Gửi file vector, mẫu chất liệu và độ sâu mong muốn để được báo giá theo diện tích khuôn tại trang khuôn Magie dập nổi.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến