Ăn mòn khuôn Magie là chặng quyết định mặt cắt của khuôn: nền xuống đến đâu, mép nét giữ được thế nào và đỉnh hình còn làm việc hay không. Với xưởng tự làm phôi, cần quản lý biến số theo một mẻ có ghi nhận thay vì chỉ kéo dài thời gian khi thấy nền chưa đủ sâu.
Ăn mòn khuôn Magie: bốn biến số cần kiểm soát cùng nhau
Một tấm đã phơi bản chỉ mới có lớp bảo vệ phân ranh vùng cần giữ và vùng cần lấy đi. Khi vào công đoạn ăn mòn, dung dịch tác động lên phần kim loại để hở; kết quả không phải chỉ là một con số chiều sâu mà là hình dạng hoàn chỉnh của nền, đỉnh hình và mép chuyển tiếp. Đây là phần trung tâm của quy trình làm khuôn ép kim, nằm sau xuất phim và phơi bản, trước rửa và nghiệm thu.
Bốn biến số cần được nhìn như một nhóm là nồng độ dung dịch, nhiệt độ, thời gian tiếp xúc và chuyển động dung dịch quanh bề mặt. Thay từng biến trong khi không ghi ba biến còn lại khiến xưởng không biết vì sao tấm sau khác tấm trước. Một mẻ có nền nông có thể do thời gian ngắn, nhưng cũng có thể do dung dịch đã thay đổi trạng thái, nhiệt không ổn định hoặc bề mặt bị che bởi bọt khí.
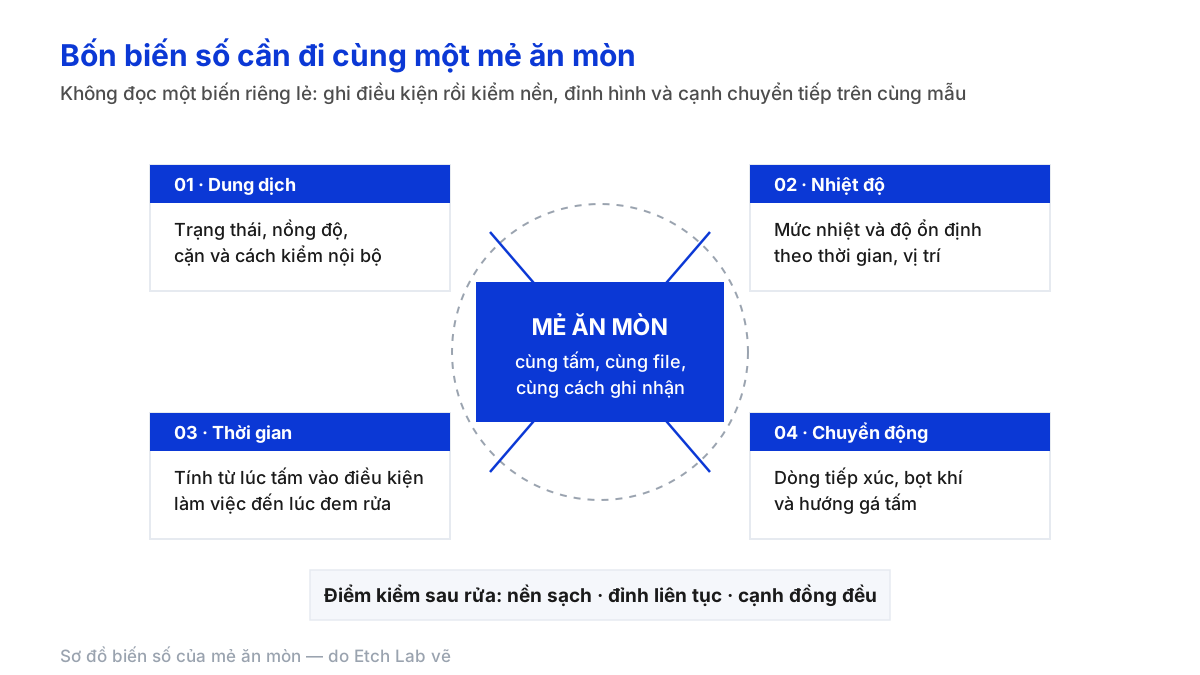
Không có một thiết lập cố định dùng cho mọi phôi và mọi file. Khổ tấm, mức phủ hình, chi tiết mảnh, loại lớp bảo vệ và cách treo hoặc gá tấm đều làm thay đổi cách dung dịch tiếp xúc bề mặt. Vì vậy, mục tiêu trước mẻ đầu không phải đoán một điều kiện cuối cùng, mà là tạo điều kiện có thể lặp lại rồi đọc kết quả trên mẫu đại diện. Bề mặt nhũ bóng, mờ hoặc xước không phải biến số của mẻ ăn mòn; xem bề mặt nhũ để tách hai vấn đề.
Vai của lớp bảo vệ: nơi đường biên nét được quyết định
Lớp bảo vệ không làm phần nền bị lấy đi nhanh hơn; nhiệm vụ của nó là giữ lại vùng phải trở thành đỉnh hình. Đường biên giữa vùng được che và vùng để hở là nơi quyết định cạnh nét về sau. Phim trầy, lớp phủ mỏng, bụi hoặc khe hở ở chặng phơi đều có thể làm đường biên này mất rõ trước khi tấm gặp dung dịch. Vì thế, lỗi thấy ở khuôn sau ăn mòn đôi khi bắt đầu từ phơi bản làm khuôn, không phải từ bể xử lý.
Khi dung dịch lấy đi phần nền, nó cũng tiến ngang dưới mép lớp bảo vệ. Mức tiến ngang này tạo cạnh dốc, thường được gọi là vai nét. Nếu tiếp tục xử lý chỉ để kéo nền sâu hơn, mép có thể lùi quá mức, làm chữ nhỏ mất bề rộng và vùng hẹp bị tách rời. Ngược lại, dừng quá sớm để giữ mép nguyên vẹn có thể để nền cao, khiến nhũ bám ngoài hình khi ép.
Ví dụ: một tấm có các đường mảnh xen vùng nền lớn. Nếu chỉ quan sát vùng nền lớn, người vận hành có thể thấy quá trình đang thiếu; nhưng đường mảnh lại đã bắt đầu thu hẹp. Mẫu kiểm phải có cả hai dạng chi tiết, và quyết định dừng dựa trên chi tiết khó nhất chứ không dựa vào vùng dễ quan sát nhất.
Điều khiển quá trình: nồng độ, nhiệt độ, thời gian và chuyển động
Bắt đầu bằng hồ sơ đầu vào: mã lô phôi, độ dày, ngày phủ hoặc nhận tấm cảm quang, tên file, phim dùng và thời điểm bắt đầu. Hồ sơ này giúp phân biệt lỗi thuộc bề mặt tấm, lớp bảo vệ hay điều kiện bể. Nếu tấm tự phủ, bước làm sạch và để khô phải hoàn tất trước khi phơi; bề mặt có vệt dầu hoặc dấu oxy hóa làm lớp phủ bám không đều ngay từ đầu.
Nồng độ dung dịch quyết định mức tác động lên vùng kim loại để hở. Xưởng không nên coi nồng độ là dữ kiện chỉ cần chốt lúc pha bể: sau nhiều lượt dùng, trạng thái dung dịch và lượng cặn thay đổi. Cần có cách kiểm nội bộ nhất quán và ghi kết quả cùng từng mẻ; nếu thấy chênh lệch, kiểm dung dịch trước khi tự ý tăng thời gian.
Nhiệt độ ảnh hưởng đến tốc độ phản ứng. Vấn đề không chỉ là nhiệt cao hay thấp, mà còn là nhiệt có đều theo thời gian và vị trí trong bể không. Một tấm đặt sát vùng dòng chảy nóng hơn có thể ra khác với tấm đặt ở vị trí khác, dù cùng vào bể một lúc. Đo và ghi theo cùng vị trí, cùng cách đọc để dữ liệu giữa các ngày còn so sánh được.
Thời gian phải được tính từ lúc tấm thực sự tiếp xúc điều kiện làm việc đến lúc đưa ra rửa. Không dùng thời gian để bù cho một dấu hiệu chưa hiểu rõ. Nếu mẫu đầu cho nền quá nông, hãy kiểm cả ba biến kia và tình trạng lớp bảo vệ; kéo dài liên tục có thể biến một lỗi nền thành lỗi ăn lời ở các nét nhỏ.
Chuyển động dung dịch giúp bề mặt nhận tác động đều và tránh bọt khí đứng lại. Cách chuyển động phụ thuộc thiết bị, nhưng mục tiêu cần quan sát là dòng tiếp xúc được cả vùng giữa lẫn vùng mép. Khi cùng một phía của tấm luôn ra khác, kiểm cách gá, hướng dòng và khoảng che trước khi kết luận rằng file có vấn đề.
Lưu ý kỹ thuật: Ăn mòn là công đoạn hóa chất. Chỉ vận hành khi xưởng có khu vực thao tác, phòng hộ, rửa và xử lý chất thải phù hợp; phần nguyên tắc an toàn nằm ở an toàn hóa chất và nước thải khi tự ăn mòn khuôn.
Điểm dừng kiểm tra: lấy mẫu đại diện khi nào
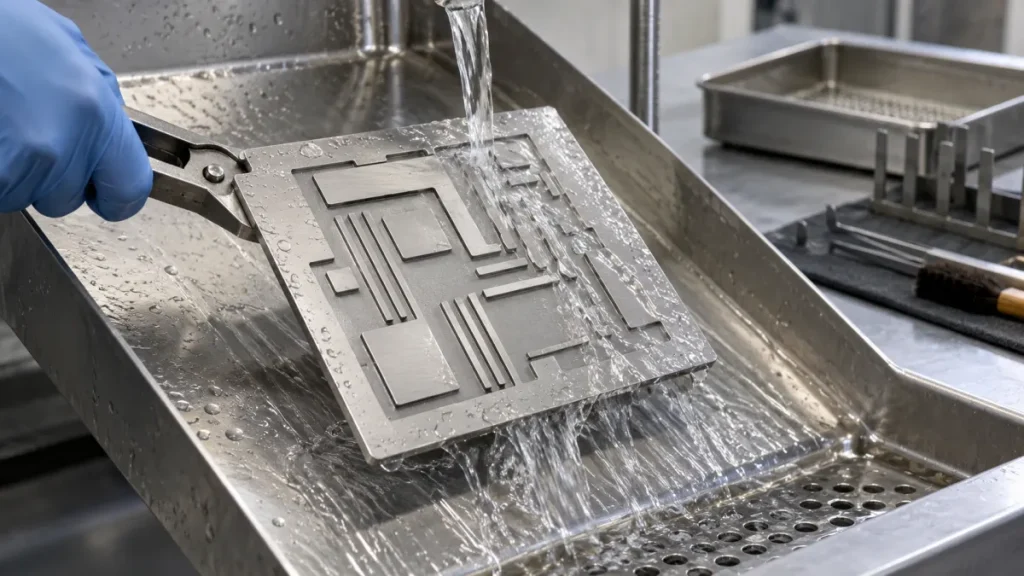
Điểm dừng có ích là điểm người vận hành còn có thể ra quyết định dựa trên một quan sát thật. Trước khi vào bể, kiểm lớp bảo vệ có giữ đủ các nét và vùng nền dự kiến hay không. Trong mẻ, dùng tấm thử hoặc khu vực đại diện nếu quy trình xưởng cho phép, không chờ đến khi toàn bộ tấm đã đi quá xa. Sau khi dừng, rửa theo quy trình nội bộ rồi quan sát tấm ở ánh sáng nghiêng.
Khi đọc tấm, tách ba vùng: đỉnh hình, nền và cạnh chuyển tiếp. Đỉnh cần còn liên tục; nền cần sạch, không để lại mảng kim loại che khuất vùng phải hạ; cạnh cần đồng đều giữa vùng mảnh và vùng lớn. Bài độ sâu ăn mòn và vai nét giải thích cách đọc mối liên hệ giữa hình dạng đó với mép bản ép, còn hoàn thiện phôi sau ăn mòn đi tiếp từ công đoạn rửa đến lúc khuôn sẵn sàng kiểm.
Không nên dùng lần ép thử đầu tiên làm công cụ đo duy nhất. Áp lực, nhiệt, nhũ và chất liệu ép có thể làm một lỗi mặt cắt bị che đi hoặc bị phóng đại. Khuôn cần qua kiểm bề mặt trước, sau đó ép thử mới giúp tách lỗi khuôn khỏi lỗi gá và thông số máy.
So sánh ba trạng thái ăn mòn: chưa đủ, đạt và ăn lời
| Trạng thái quan sát | Dấu hiệu trên tấm | Rủi ro khi đưa lên máy | Hướng xử lý |
|---|---|---|---|
| Chưa đủ | Nền còn cao, ranh giới hình chưa tách rõ | Nhũ có thể bám ra vùng nền | Kiểm lại điều kiện mẻ, xác nhận còn khả năng xử lý tiếp |
| Đạt | Nền sạch, đỉnh hình liên tục, cạnh chuyển tiếp đồng đều | Có cơ sở để rửa, hoàn thiện và kiểm ép | Ghi kết quả làm mốc cho mẻ tương tự |
| Ăn lời | Nét nhỏ bị thu, cạnh lùi sâu hoặc đỉnh bị xói | Mất chi tiết, mép bản ép bè hoặc đứt | Dừng, tách lỗi file/lớp bảo vệ/điều kiện mẻ trước khi làm lại |
Bảng này không thay cho tiêu chuẩn nội bộ của từng xưởng, nhưng giúp tránh hai phản ứng ngược nhau: coi nền chưa đủ là lỗi máy ép, hoặc coi mọi mép mảnh là lý do phải tiếp tục xử lý. Với file có nét đặc biệt mảnh, hãy đối chiếu trước với hướng dẫn về nét và chữ nhỏ nhất để biết phần nào cần được ưu tiên trên mẫu kiểm.
Cơ chế vì sao ăn mòn xuyên ngang chứ không chỉ xuống đáy
Dung dịch chạm vào nền trần từ bề mặt trên, nhưng vùng kim loại sát cạnh lớp bảo vệ cũng tiếp xúc theo hướng ngang. Vì thế, hình dạng sau xử lý không phải một vách đứng tuyệt đối mà là một cạnh dốc. Cùng một thời gian kéo dài, nền có thể tiếp tục đi xuống và cạnh cũng tiếp tục lùi vào. Điều này giải thích vì sao không thể đánh giá khuôn chỉ bằng cảm giác nền đã “đủ sâu”.
Mức ảnh hưởng của chuyển động dung dịch, hình dạng vùng nền và đặc tính phôi làm cho cùng một con số thời gian không tự động mang sang file khác. Các đảo nhỏ, chữ mảnh và khoảng hẹp mất biên nhanh hơn những mảng lớn. Muốn đổi điều kiện, xưởng cần đổi trên tấm thử có đủ chi tiết đại diện, rồi xem lại cả đáy, đỉnh và mép thay vì đo một điểm đơn lẻ.
Cơ chế này cũng cho thấy giới hạn của việc cố sửa khuôn đã ăn lời bằng thông số ép. Nhiệt hoặc áp lực có thể thay đổi lượng nhũ chuyển xuống, nhưng không dựng lại bề rộng đỉnh hình đã mất. Khi sự thay đổi hình học đã vượt điểm chấp nhận, quyết định sạch hơn là rà đầu vào và làm lại phần cần thiết.
Checklist biến số trước mỗi mẻ ăn mòn
Trước khi chạy mẻ, ghi cùng một biểu mẫu để dữ liệu sau này có thể so sánh:
- Xác nhận tấm và file: ghi mã lô, độ dày, tình trạng bề mặt, tên file và phiên bản phim đã duyệt.
- Kiểm lớp bảo vệ: soi vùng nét mảnh, vùng nền lớn, bụi và bọt khí sau phơi; có bất thường thì dừng trước khi vào bể.
- Ghi điều kiện dung dịch: dùng cách kiểm nội bộ nhất quán cho nồng độ và nhiệt độ, đồng thời ghi thời điểm bắt đầu.
- Kiểm cách gá và dòng tiếp xúc: tấm không bị che, không tạo bọt khí kéo dài tại một phía và có hướng đặt lặp lại giữa các mẻ.
- Chuẩn bị mẫu đại diện: chọn chi tiết hẹp, vùng nền lớn và góc nhỏ để đọc kết quả khi dừng.
- Chốt kết quả sau rửa: ghi trạng thái nền, đỉnh và cạnh; nếu có chênh lệch, khoanh vùng trước khi đổi nhiều biến cùng lúc.
Khi chuyển sang một loại phôi khác, đừng mang nguyên thiết lập cũ sang đơn mới. Kế hoạch chuyển từ phôi kẽm sang Magie dùng tấm đối chứng và điểm dừng để xưởng biết dữ kiện nào phải xác nhận lại.
Áp dụng thực tế
Xưởng tự làm khuôn có thể bắt đầu từ nguyên vật liệu in để xác nhận loại tấm, độ dày và quy cách theo nhu cầu. Etch Lab cung cấp tấm Magie với các độ dày 1.5, 2, 3 và 7 mm; khi cần đặt khuôn thành phẩm thay vì tự mở công đoạn, xem khuôn ăn mòn và gửi kèm file thiết kế dạng vector, chất liệu ép cùng hiệu ứng cần đạt.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến