Điện và lắp đặt máy ép kim cần được chuẩn bị theo đúng model trước ngày nhận máy. Xưởng có thể chốt mặt bằng và luồng thao tác; phần nguồn điện, bảo vệ và tiếp địa phải do người có chuyên môn xác nhận.
Điện và lắp đặt máy ép kim: ai cần chuẩn bị
Người phụ trách xưởng cần nối ba nhóm thông tin: model máy dự kiến, vị trí đặt máy và luồng sản xuất. Người phụ trách điện xác nhận phần nguồn cấp và bảo vệ theo tài liệu model. Người vận hành cho biết nơi đặt tờ, nhũ, khuôn, mẫu thử và lối tiếp cận có thuận cho ca thực tế không.
Đừng chọn chỗ đặt máy chỉ vì còn một khoảng sàn trống. Máy thủ công–bán tự động và máy tự động công nghiệp phục vụ quy mô khác nhau, như bài máy ép kim tự động và bán tự động đã phân tích. Cách cấp tờ, thu nhũ và số người thao tác thay đổi không gian cần để vận hành an toàn.
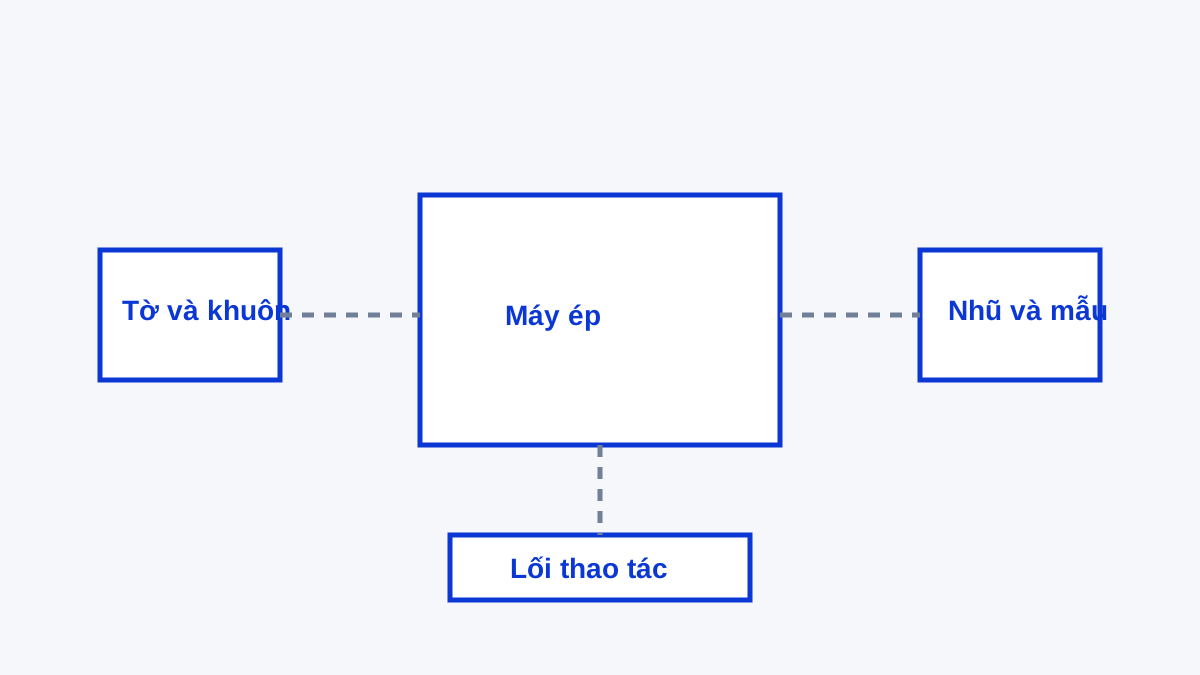
Checklist trước ngày nhận máy
- Lấy tên model, tài liệu lắp đặt và các yêu cầu điện từ nhà cung cấp; chuyển tài liệu cho người phụ trách điện trước khi thi công.
- Đo vị trí đặt máy, lối đưa máy vào và khoảng trống thao tác; tính cả vị trí đặt tờ, nhũ, khuôn và thùng thu bã.
- Kiểm nền phẳng, ổn định và phù hợp với hướng dẫn model; không dùng vật chèn tạm để bù nền mà chưa được cho phép.
- Bố trí ánh sáng thao tác, thông gió và lối đi sao cho người vận hành không phải với qua vùng ép hoặc đường đi của người khác.
- Chốt vị trí nguồn điện, thiết bị bảo vệ, tiếp địa và đầu ngắt với người có chuyên môn theo tài liệu model.
- Chuẩn bị tờ thử, khuôn và vật liệu để xác nhận luồng vận hành trong ngày bàn giao, thay vì chỉ bật máy không tải.
Bảng phân định việc cần xác nhận
| Hạng mục | Xưởng chuẩn bị trước | Phải xác nhận theo model hoặc chuyên môn |
|---|---|---|
| Mặt bằng | Nền, lối đưa máy vào, lối thao tác và khu vực vật tư | Kích thước lắp đặt, điểm cố định và giới hạn tải theo tài liệu máy |
| Điện | Vị trí tuyến điện, khả năng tiếp cận tủ điện | Nguồn cấp, dây dẫn, thiết bị bảo vệ và tiếp địa đúng cấu hình |
| Nhiệt và thông gió | Không gian thoáng, tránh che kín khu vực vận hành | Điều kiện môi trường, khoảng cách và yêu cầu riêng của model |
| Tổ chức ca | Vị trí tờ, nhũ, khuôn, mẫu thử và sổ máy | Trình tự khởi động, dừng và kiểm tra theo hướng dẫn máy |
| Bàn giao | Phiếu kiểm, tờ thử và người nhận vận hành | Xác nhận lắp đặt, điện và điều khiển bởi người đủ thẩm quyền |
Bảng này tránh hai cực đoan: tự thi công điện theo kinh nghiệm cho một model chưa xác nhận, hoặc chờ máy đến mới bắt đầu nghĩ về luồng đi lại. Xưởng có thể làm tốt phần mặt bằng mà không suy đoán thông số kỹ thuật không có nguồn.
Trước khi máy đến, hãy diễn tập luồng đi bằng kích thước vị trí dự kiến: vật liệu vào, tờ thử ra, nơi đặt khuôn và nơi thu bã không nên chồng lên lối thao tác. Cách này không thay cho kích thước chính thức của máy, nhưng giúp phát hiện sớm việc người vận hành sẽ phải đi vòng, với qua máy hoặc đặt vật tư vào đường đi. Khi model được xác nhận, cập nhật bản bố trí bằng dữ liệu chính thức rồi mới thi công phần liên quan.
Sai lầm khi chỉ chuẩn bị một ổ cắm cạnh máy
Sai lầm thường gặp là coi nguồn điện là chi tiết cuối cùng. Khi máy đã đặt xong mới phát hiện thiếu đường điện, khoảng thao tác chật hoặc không có chỗ đặt tờ và nhũ, xưởng dễ tạo ra dây tạm, lối đi cắt ngang và thao tác với qua vùng máy. Những cách chữa cháy này làm vận hành khó kiểm soát hơn.
Cũng không nên đặt máy sát tường chỉ để tiết kiệm diện tích nếu điều đó làm mất lối kiểm tra, cản che chắn hoặc chặn khu vực thu nhũ. Không gian cần thiết không chỉ là diện tích thân máy. Nó gồm đường người đứng máy đưa tờ vào, rút tờ ra, thay nhũ, kiểm mẫu và tiếp cận nút điều khiển theo hướng dẫn an toàn.
Vì sao mặt bằng quyết định tính ổn định của ca máy
Một mặt bằng bố trí đúng giúp thao tác diễn ra theo luồng: tờ chưa ép đi vào một phía, người vận hành đứng ở vị trí đã định, tờ đã kiểm đi ra phía khác, nhũ và dụng cụ không phải đặt vào lối đi. Khi luồng này bị đứt, người đứng máy có xu hướng chất vật liệu cạnh bàn ép, bước qua dây hoặc đưa tay qua vùng không thuận để lấy đồ.
Mặt bằng còn tạo điều kiện để nhận biết bất thường. Nếu khu vực sau máy bị kín, người vận hành khó quan sát đường nhũ hoặc tiếp cận vị trí được tài liệu cho phép kiểm. Nếu ánh sáng và vị trí thử không rõ, tờ lỗi dễ trộn với tờ đạt. Những lỗi này không nhất thiết do máy, nhưng sẽ làm thời gian chạy và phế liệu khó dự báo. Xem thêm cách lập kế hoạch trong ước tính năng suất máy ép kim.
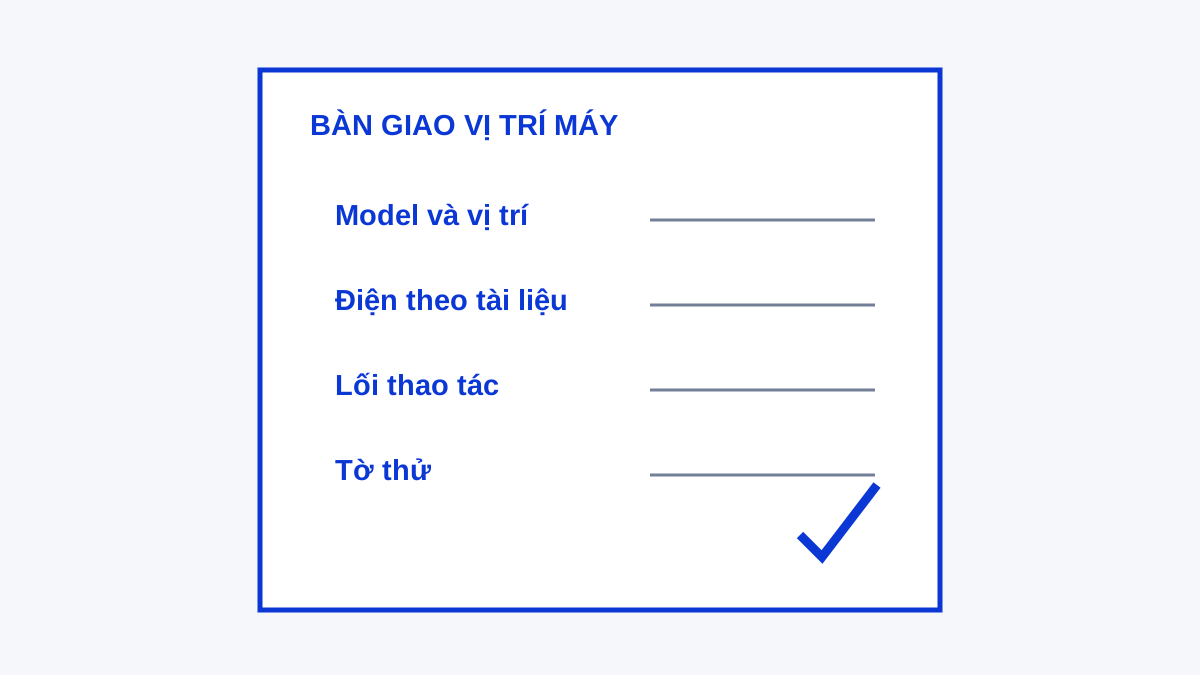
Quy trình bàn giao vị trí máy
- Đối chiếu vị trí thực tế với bản bố trí và tài liệu model trước khi cấp điện.
- Nhờ người có chuyên môn xác nhận các hạng mục điện, thiết bị bảo vệ và tiếp địa theo model; không dùng giải pháp tạm thay thế.
- Kiểm lối thao tác, che chắn, khu vực để tờ–nhũ–khuôn và khả năng tiếp cận điều khiển khi không có đơn đang chạy.
- Khởi động, làm nóng và thử bằng tờ thử theo hướng dẫn model; ghi lại vị trí, luồng nhũ và điều kiện cần theo dõi.
- Hướng dẫn người nhận ca cách dừng máy, cô lập năng lượng và báo bất thường trước khi đưa vào chạy đơn.
- Lưu biên bản bàn giao cùng tài liệu model để kế hoạch bảo trì và an toàn sau này có cùng điểm tham chiếu.
Áp dụng thực tế
Khi hỏi về máy móc ép kim, hãy cung cấp quy mô đơn, loại vật liệu và sơ đồ mặt bằng để xác nhận nhóm máy, model và yêu cầu lắp đặt. Etch Lab cung cấp máy theo nhu cầu sử dụng; phần điện và lắp đặt tại xưởng cần do người có chuyên môn thực hiện theo tài liệu của model đã chốt.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến