Cắt tấm Magie làm khuôn là lấy phôi kim loại cho công đoạn sau, không phải cắt tấm MgO xây dựng. Mục tiêu là giữ vùng gia công nguyên vẹn và không tạo rủi ro phoi, bụi không kiểm soát.
Cắt tấm Magie bắt đầu từ sơ đồ phôi, không từ dụng cụ
Kết quả tìm kiếm cho từ khóa này dẫn nhiều tới vật liệu MgO dùng xây dựng. Phôi khuôn là tấm kim loại phẳng có bề mặt cần giữ ổn định cho chuỗi xuất phim, phơi bản và ăn mòn. Hai nhóm vật liệu có mục đích, thành phần và rủi ro thao tác khác nhau; không được lấy mẹo cắt ván MgO làm phương án cho phôi Magie.
Trước khi cắt, người chuẩn bị cần đặt file bố trí khuôn lên sơ đồ tấm: đâu là vùng làm việc, đâu là vùng kẹp, mép nào chấp nhận làm phần dư và phần nào cần giữ cho đơn sau. Bài trụ cột tấm Magie làm khuôn giải thích vì sao độ dày, khổ và trạng thái bề mặt của tấm đi thẳng vào công đoạn khuôn sau đó.
Cắt đúng nghĩa là tạo được phôi có vùng hình, vùng dư và nhận diện lô không lẫn nhau. Cắt sát hình để tiết kiệm tấm có thể đưa mép chịu lực hoặc vết biến dạng vào vùng dự kiến phơi bản. Nếu sơ đồ không còn khoảng an toàn cho việc giữ, kẹp và kiểm mép, giải pháp là đổi bố trí hoặc khổ tấm, không phải ép dụng cụ cắt làm chính xác hơn khả năng của nó.
Lưu ý kỹ thuật: Cắt, mài hoặc gia công Magie có thể tạo phoi và bụi kim loại cháy được. Không tự chọn quy trình, thu gom hoặc phương án chữa cháy từ hướng dẫn chung; dừng công việc nếu thiếu đánh giá rủi ro, SDS, thiết bị phù hợp hay người đã được đào tạo. Hướng dẫn của OSHA về bụi cháy được và SDS Magie phải được đối chiếu với vật liệu, máy và quy định tại nơi làm việc.
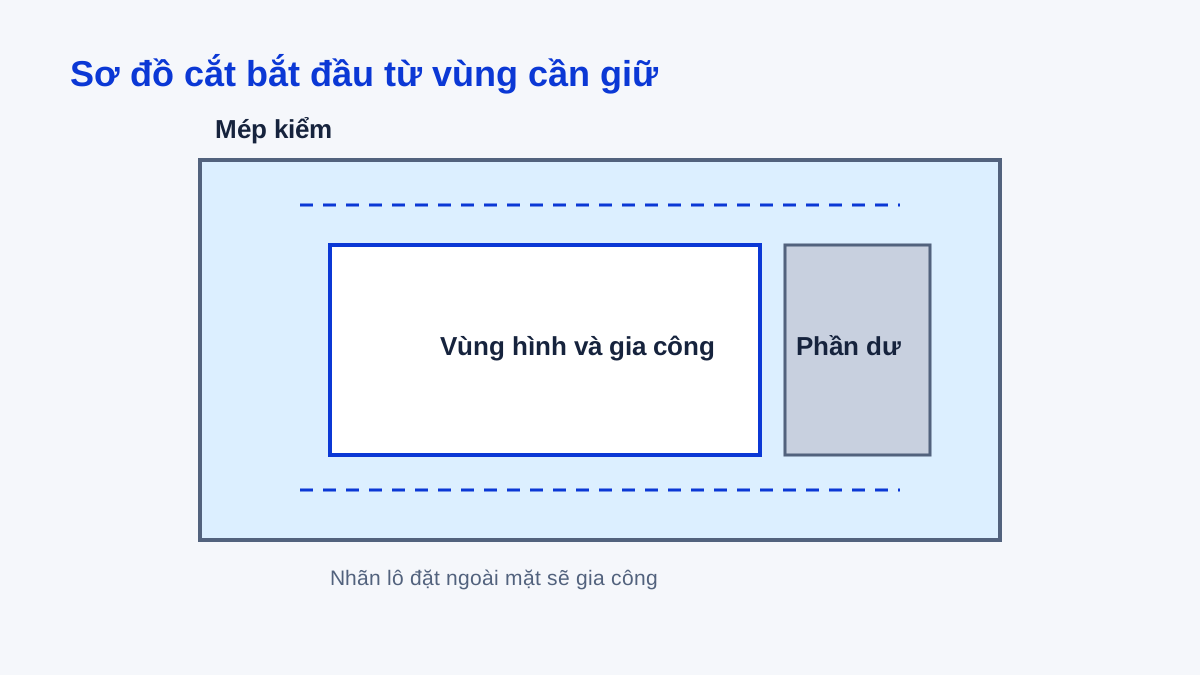
Trình tự chọn phương án cắt và bàn giao phôi
1. Khóa file, độ dày và hướng đặt phôi
Đọc file đã chốt, kích thước phôi cần lấy, độ dày tấm và hướng hình trước khi đánh dấu. Không dùng file xem trước hay ảnh raster làm sơ đồ cắt. Nếu độ dày đang là giả định, quay lại chọn độ dày tấm Magie làm khuôn trước; một phôi đúng khổ nhưng sai độ dày vẫn không giải được bài toán gá khuôn.
2. Vẽ đường cắt ngoài vùng gia công
Bố trí đường cắt sao cho vùng dự kiến phủ, phơi hoặc ăn mòn không nằm sát mép mới. Chừa phần để kẹp, kê và kiểm bề mặt theo quy trình nội bộ. Đặt mã lô trên bao bì, nhãn đi kèm hoặc phần dư chắc chắn bỏ đi; không ghi lên mặt sẽ xử lý.
3. Chọn tuyến gia công theo năng lực đã đánh giá
Phương án có thể là cắt tại đơn vị đã có quy trình thích hợp hoặc bàn giao cho đơn vị gia công có năng lực, nhưng bài này không chỉ định máy, tốc độ, lưỡi hay thông số. Các biến đó phụ thuộc tấm thực tế và đánh giá an toàn tại nơi làm việc. Nếu cắt tạo phoi, bụi, nhiệt bất thường hoặc không có phương án chứa phần phát sinh, đó là điều kiện dừng và chuyển cấp, không phải tình huống “làm thử một miếng”.
4. Kiểm mép, bề mặt và độ phẳng ngay sau cắt
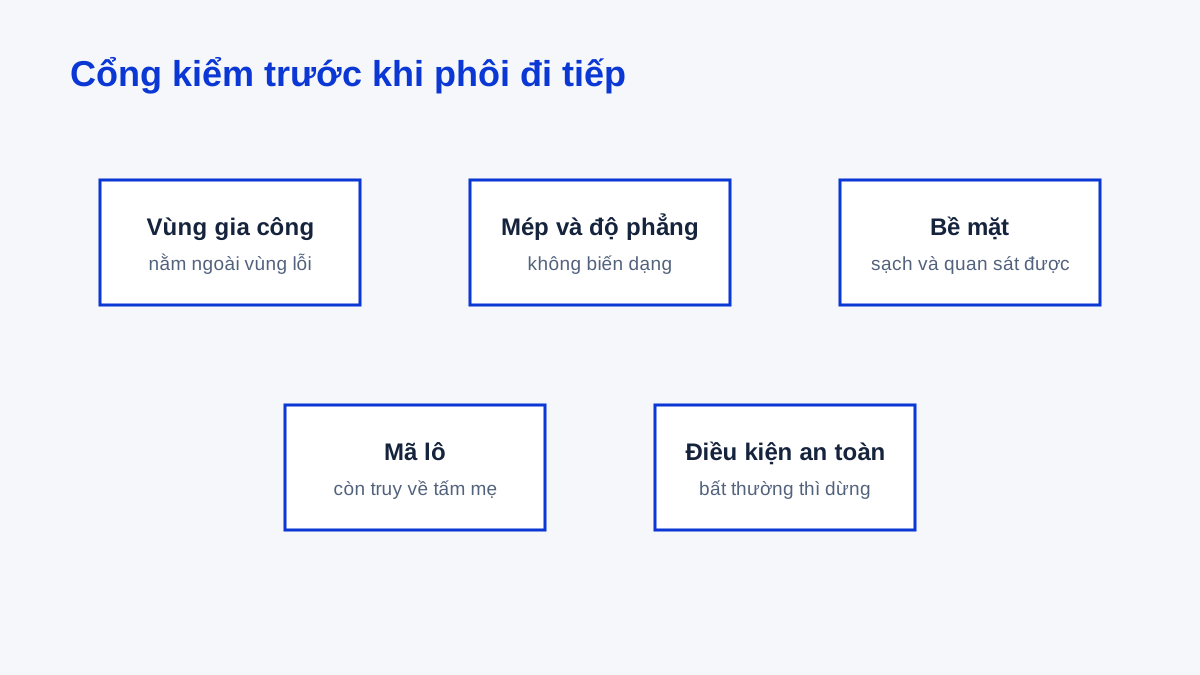
Đặt phôi lên bàn phẳng, soi bề mặt và mép dưới ánh sáng xiên. Ghi nhận vùng trầy, ba via, biến dạng, dầu bám hay cong vênh trước khi đưa vào bước tiếp theo. Việc nhận ra một vấn đề ở đây rẻ hơn phát hiện nó sau khi phủ lớp cảm quang hoặc sau một mẻ ăn mòn.
Bảng đối chiếu phương án phôi đạt và phôi cần cách ly
| Điểm kiểm sau cắt | Phôi có thể chuyển tiếp khi | Phôi cần dừng/cách ly khi | Việc kế tiếp |
|---|---|---|---|
| Vùng gia công | Nằm trong phần bề mặt đã kiểm | Quá sát mép, đi qua vết trầy hoặc biến dạng | Đổi bố trí hoặc lấy phôi khác |
| Mép cắt | Không có dấu hiệu ảnh hưởng vùng làm việc | Có ba via, nứt, xước sâu hoặc cong mép | Ghi nhận, đánh giá lại trước khi xử lý tiếp |
| Bề mặt | Sạch, phẳng và có nhận diện lô | Có dấu oxy hóa, dầu hoặc dị vật không rõ | Tách khỏi luồng và kiểm đầu vào |
| Phần dư | Gắn được với lô và kích thước còn dùng | Không rõ lô hoặc bị lẫn với tấm khác | Ghi lại hoặc loại theo quy trình nội bộ |
| Phát sinh khi cắt | Được xử lý theo đánh giá an toàn | Có phoi/bụi không kiểm soát, phát nhiệt hoặc sự cố | Dừng, cô lập và chuyển người có thẩm quyền |
Bảng này không thay thế đánh giá an toàn tại nơi gia công. Nó xác định thông tin mà người nhận phôi cần nhìn thấy để quyết định phôi được đi tiếp hay không.
Vì sao mép cắt có thể làm hỏng kết quả làm khuôn
Bề mặt tấm là nền cho lớp bảo vệ, phim và các bước tạo hình sau đó. Mép mới cắt không chỉ là rìa hình học: nếu mép bị biến dạng, có ba via hoặc kéo theo vết xước vào vùng làm việc, phần đó có thể làm mặt phẳng, lớp phủ hoặc khả năng áp sát phim mất ổn định. Lỗi xuất hiện sau ăn mòn dễ bị quy về dung dịch hay file, trong khi dữ kiện đã có từ công đoạn chia tấm.
Lý do thứ hai là truy xuất. Khi một phôi đã được cắt rời khỏi tấm mẹ mà không còn mã lô hoặc sơ đồ vị trí, người vận hành không thể quay lại kiểm bề mặt gốc, phần dư hay đường gia công. Lỗi ăn mòn kim loại hướng dẫn cách khoanh vùng theo quan sát và hồ sơ mẻ; cách làm đó chỉ hiệu quả nếu phôi vẫn nối được với dữ liệu trước cắt.
Khi nào nên dừng và chuyển việc cắt ra ngoài
Không phải xưởng nào có nhu cầu phôi cũng nên tự cắt. Quyết định không dựa vào việc đã từng cắt một loại tấm khác, mà dựa vào khả năng kiểm soát vật liệu thực tế, thiết bị, người vận hành, khu vực thao tác và phần phát sinh. Khi không có tài liệu an toàn của vật liệu, không biết ai chịu trách nhiệm công đoạn hoặc không có cách cô lập phoi/bụi, điều đúng là dừng và tìm đơn vị đủ năng lực.
Ngay cả khi cắt do đơn vị khác thực hiện, xưởng đặt gia công vẫn cần bàn giao sơ đồ phôi và điểm kiểm. Gửi rõ độ dày, khổ tấm, file bố trí, mặt cần giữ, phần dư được phép và yêu cầu trả lại phần dư theo mã lô. Nếu chỉ giao câu “cắt thành các miếng bằng nhau”, bên cắt có thể chọn đường chia thuận tiện nhưng làm mất vùng kẹp hoặc mép cần thiết cho công đoạn tiếp theo.
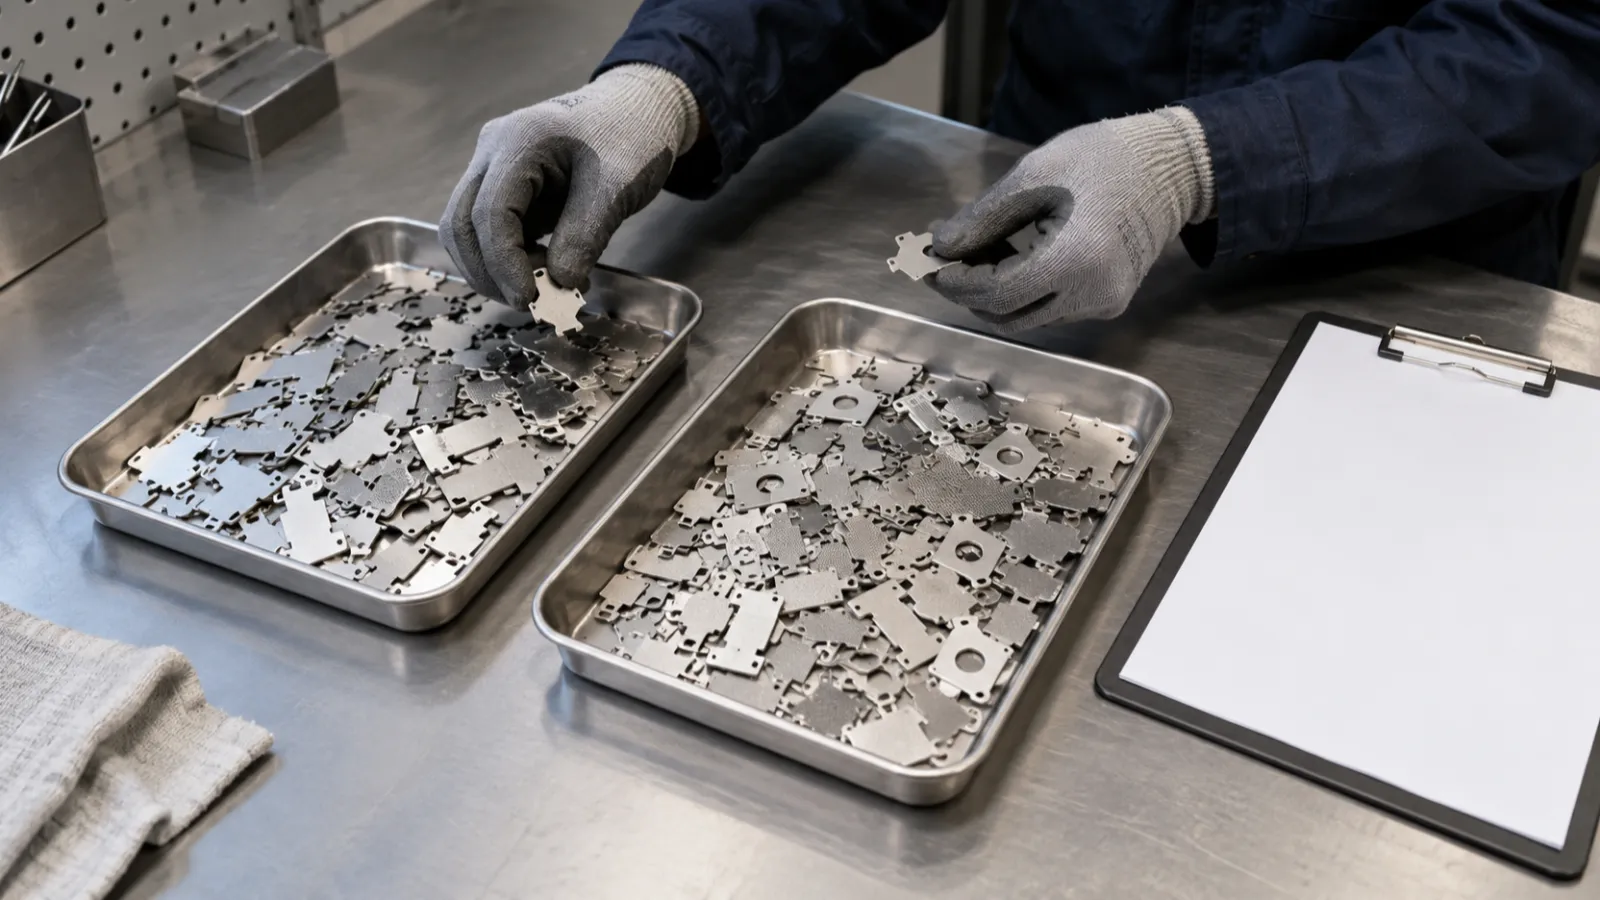
Khi nhận phôi cắt về, tiếp nhận theo cùng lô thay vì đổ toàn bộ vào kho. Đối chiếu số phôi, kích thước cần lấy, trạng thái mép và nhãn. Bất thường cần được chụp, ghi lại và cách ly trước khi phôi vào phủ hoặc ăn mòn. Đây là một kiểm tra giao nhận, không phải hướng dẫn sửa mép hoặc xử lý phoi tại chỗ.
Việc chuyển công đoạn ra ngoài không làm mất quyền kiểm soát của xưởng làm khuôn. Ngược lại, một sơ đồ rõ và cổng nghiệm thu giúp xưởng giữ được điều thực sự quan trọng: phôi trở về có đúng quy cách, bề mặt còn dùng được và dữ liệu lô không bị đứt.
Kế hoạch cắt cũng cần ghi cách chờ xử lý khi một phôi không đạt. Không đưa phôi đó trở lại chồng tấm đạt và không cắt lại theo cảm giác để che phần mép lỗi. Giữ riêng nó cùng ghi nhận cho phép người phụ trách so sơ đồ, bề mặt và tuyến gia công trước khi quyết định dùng, thay bố trí hay loại khỏi đơn. Quy tắc này đặc biệt có ích khi cùng một tấm được chia cho nhiều khuôn, vì một điểm bất thường không nên làm lẫn dữ liệu của toàn bộ các phôi còn lại.
Checklist bàn giao phôi sau cắt
- Dùng file bố trí đã chốt để đánh dấu vùng hình, vùng dư và hướng phôi trước khi chia tấm.
- Kiểm tra tuyến gia công đã có đánh giá an toàn, SDS, thiết bị và người thực hiện phù hợp; thiếu một mục thì dừng.
- Giữ đường cắt, vùng kẹp và nhãn lô ngoài vùng làm khuôn theo sơ đồ đã duyệt.
- Soi mép cắt, bề mặt và độ phẳng dưới ánh sáng xiên rồi ghi nhận bất thường.
- Gắn mã lô cùng phôi và phần dư, kèm kích thước còn dùng được thay vì gom tấm rời không hồ sơ.
- Chuyển phôi đạt qua bước làm sạch hoặc phơi bản theo phiếu, không dùng phôi đang chờ xác minh cho đơn sản xuất.
Áp dụng thực tế
Nếu xưởng có tuyến tự làm phôi đã được kiểm soát, dùng trang nguyên vật liệu in để trao đổi quy cách tấm Magie trước khi lập sơ đồ cắt. Nếu không có năng lực xử lý an toàn hoặc cần khuôn hoàn thiện cho một đơn cụ thể, gửi file, hiệu ứng và chất liệu ép tại trang khuôn ăn mòn thay vì cố mở thêm một công đoạn cắt. Phôi chỉ là đầu vào cho khuôn; hộp, thiệp hay nhãn cuối cùng chỉ giúp xác định hiệu ứng cần có.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến