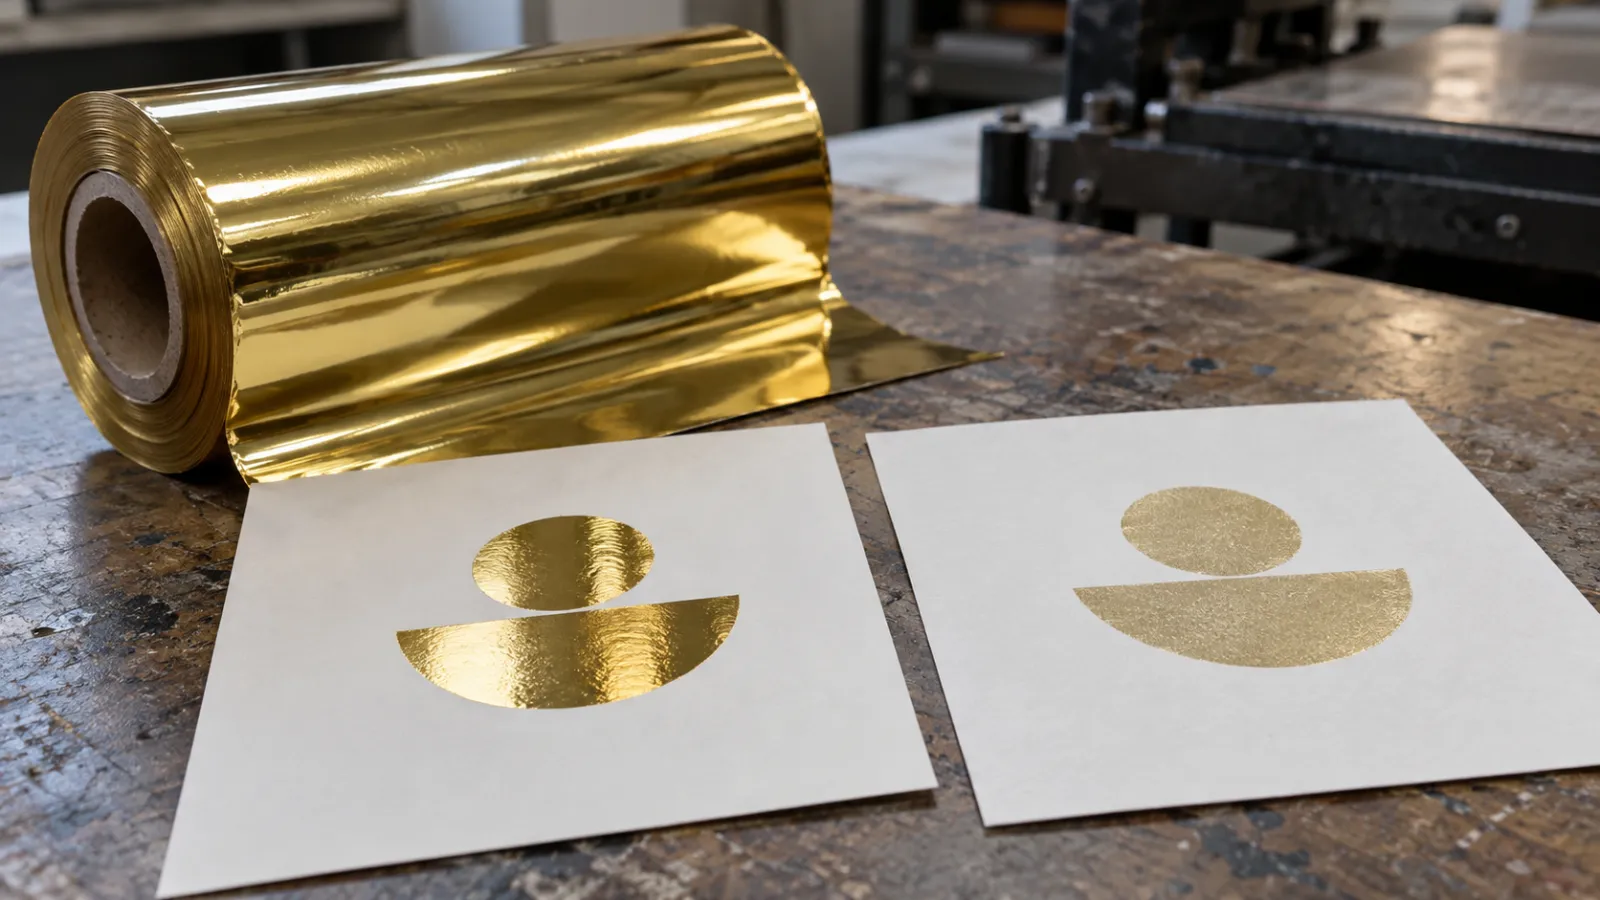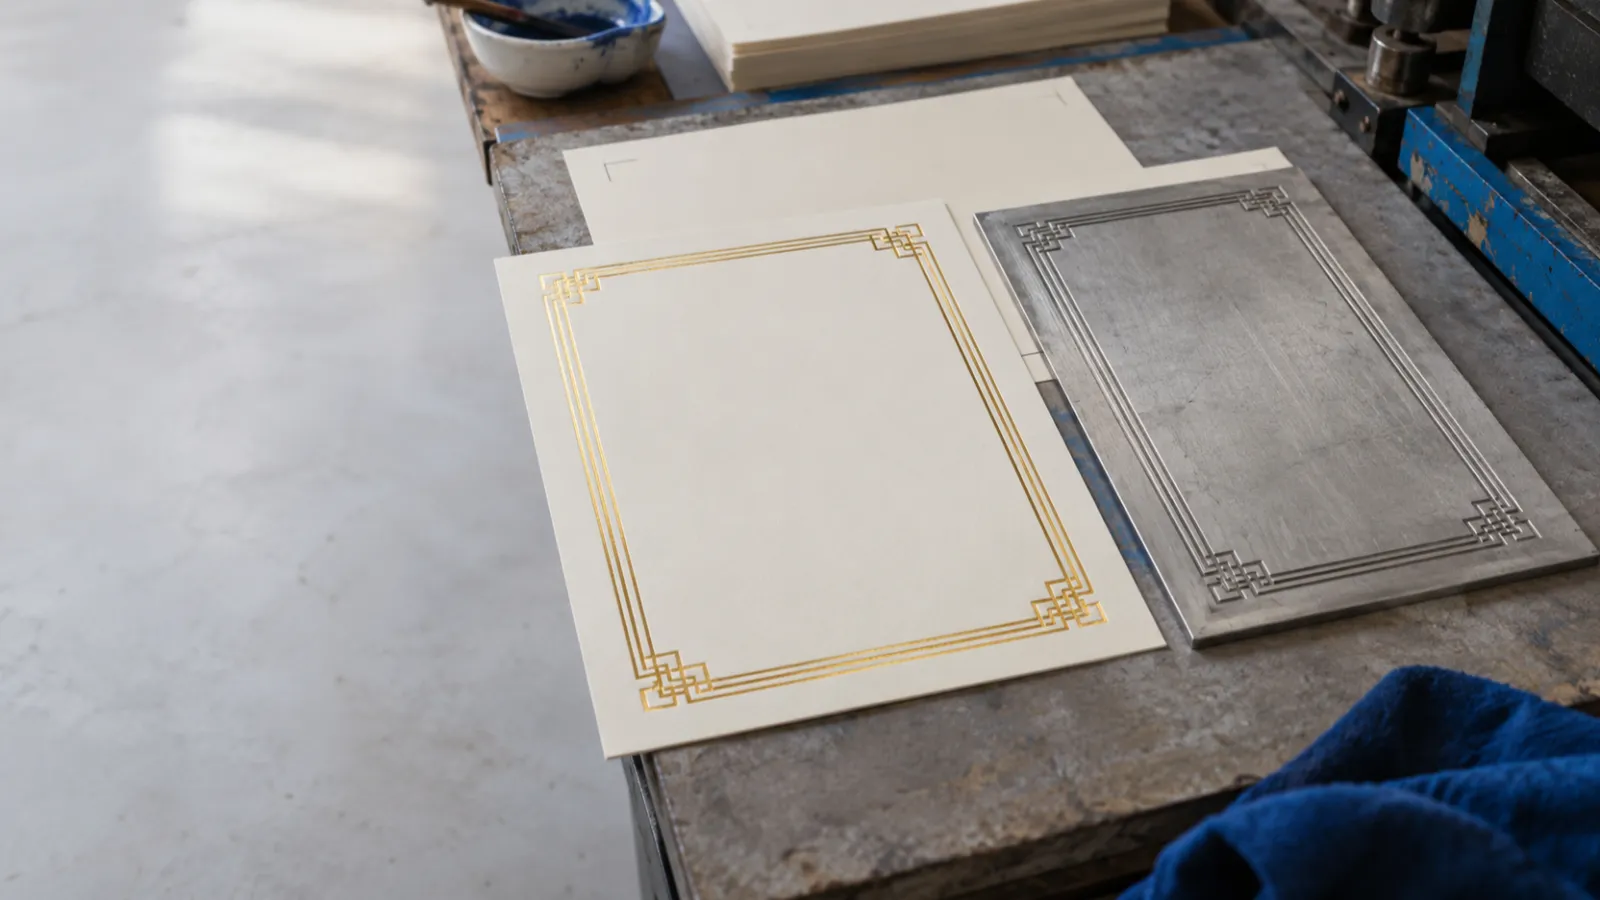
Tiết kiệm nhũ khi ép là giảm phần nhũ chạy qua vùng không có hình ép, nhưng vẫn giữ khoảng cần thiết để khuôn phủ trọn họa tiết. Hãy ghi layout, chiều nhũ và tờ thử trước khi chốt bước nhả.
Ai nên kiểm bước nhả nhũ trước khi chạy loạt
Người lập lệnh sản xuất, người đứng máy và người tính vật tư cần dùng cùng một mô tả về vùng ép. Nếu file có nhiều chi tiết rải xa nhau, bước nhả không chỉ liên quan đến diện tích hình; nó còn chịu ảnh hưởng bởi chiều đặt tờ, khoảng cách giữa các vị trí và hướng cuộn nhũ đi qua máy.
Máy tự động có cơ cấu cấp và thu hồi nhũ riêng, còn máy bàn nhỏ có thể phụ thuộc nhiều vào thao tác. Vì vậy, hãy xác định đúng kiểu cấp nhũ trước; máy ép kim tự động và bán tự động là bài nền để tách hai luồng này. Không lấy một thiết lập đã chạy cho tờ khổ khác làm chuẩn mà chưa thử lại.
Checklist đầu vào để tiết kiệm nhũ khi ép
- Lấy đúng file đã duyệt và đánh dấu bao vùng của tất cả chi tiết cần ép theo chiều chạy nhũ.
- Xác định chiều đặt tờ, hướng cuộn nhũ đi vào máy và vị trí các điểm ép liên tiếp.
- Ghi loại nhũ, bề mặt nhũ theo các dạng hoàn thiện của nhũ, loại vật liệu và khuôn đang dùng; không gộp kết quả của các vật liệu khác nhau.
- Chuẩn bị một nhóm tờ thử cùng loại để thử bước nhả trước khi đưa hàng chính vào.
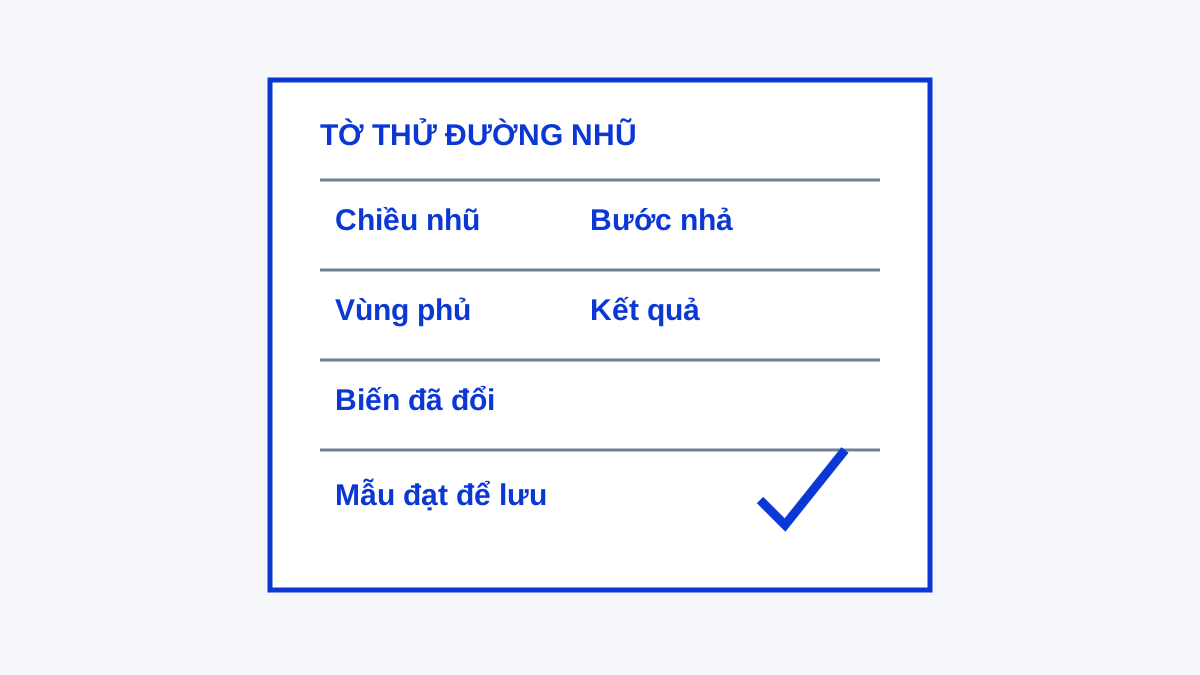
- Lập phiếu thiết lập có chỗ ghi bước nhả, chiều nhũ, kết quả phủ và lượng phế liệu quan sát được.
Bảng đọc vùng nhũ trước khi giảm bước nhả
| Thành phần trên một lần ép | Cần kiểm | Ý nghĩa khi điều chỉnh |
|---|---|---|
| Vùng có hình ép | Bao hết nét và mảng của khuôn | Là phần nhũ tạo giá trị trên tờ |
| Khoảng bảo đảm quanh hình | Không để mép khuôn chạm vùng thiếu nhũ | Không nên cắt giảm bằng cảm giác |
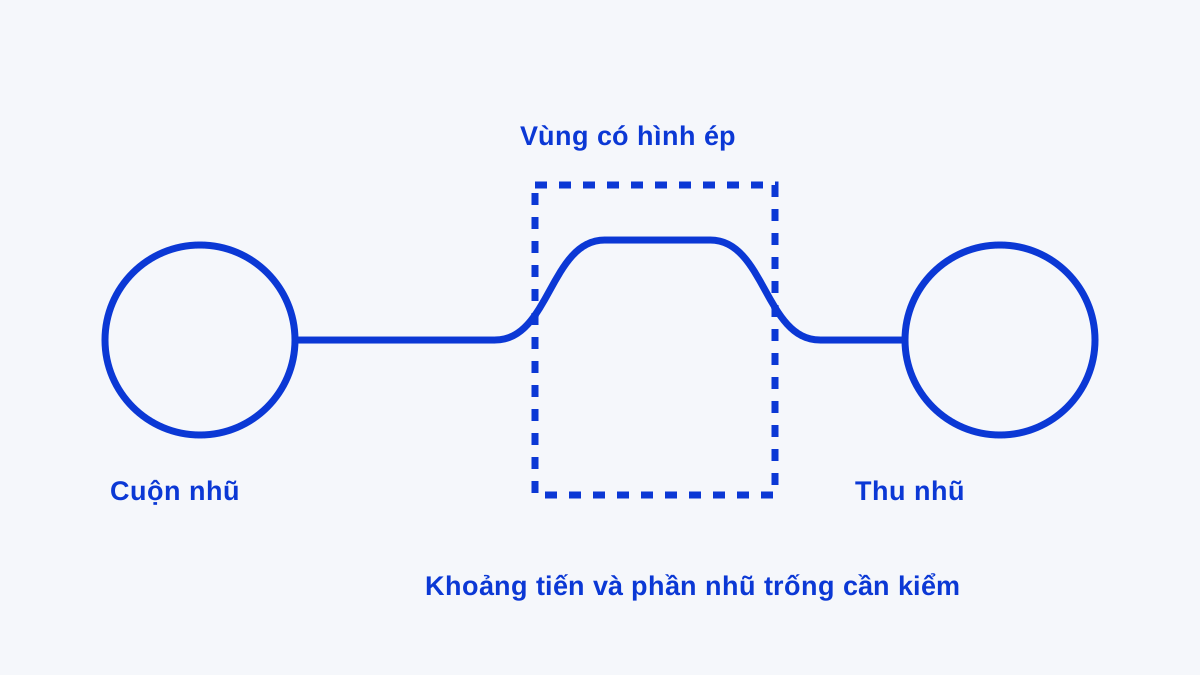
| Khoảng tiến giữa hai vị trí | Phụ thuộc hướng tờ và layout | Là nơi thường xuất hiện nhũ trống có thể xem xét |
| Mép dẫn và mép thu | Ổn định đường chạy, tránh kéo lệch | Phải theo cấu hình máy và cuộn nhũ |
| Phần nhũ hỏng do thử sai | Tờ thử không ghi dữ liệu | Có thể giảm bằng thử có kiểm soát, không phải bằng bỏ qua thử |
Một thiết lập tốt không có nghĩa là phần nhũ trống bằng không. Khi các hình nằm xa nhau hoặc tờ có nhiều vị trí ép, hướng nhũ có thể tạo phần chuyển tiếp cần thiết. Nếu quá chú trọng “cắt” khoảng đó, nhũ có thể kéo căng, nhăn hoặc không che hết chi tiết ở lần tiếp theo.
Khi so hai phương án, hãy so bằng cùng một đơn vị quan sát: cùng loại tờ, cùng file, cùng khuôn và cùng cách đặt tờ. Không cần suy ra một con số chung cho mọi đơn. Điều người phụ trách cần biết là phương án nào phủ đủ hình trong điều kiện hiện tại và phương án nào làm tăng phế liệu vì hướng đặt tờ không thuận. Phiếu thử như vậy cũng giúp trao đổi giữa ca máy mà không biến việc tiết kiệm thành yêu cầu chủ quan “dùng ít nhũ hơn”.
Nếu một hướng đặt tờ giảm phần nhũ trống nhưng làm thao tác căn tờ khó hoặc tăng nguy cơ lệch vị trí, đó chưa phải lựa chọn tốt. Quyết định cuối phải cân cả độ phủ, khả năng lặp lại và lượng vật tư dùng, thay vì chỉ chọn phương án có đoạn nhũ tiến ngắn nhất.
Sai lầm thường gặp khi giảm hao nhũ
Sai lầm đầu tiên là chỉ nhìn một mảng nhũ lớn mà quên các nét nhỏ ở đầu hoặc cuối khuôn. Hình nhìn gần như đã phủ đủ nhưng thiếu ở mép thường chỉ lộ khi soi dưới ánh sáng khác hoặc khi tờ được kiểm kỹ. Sai lầm thứ hai là đổi bước nhả, nhiệt, áp lực và cữ trong cùng một lần thử. Khi mẫu không đạt, không ai biết biến nào đã làm kết quả thay đổi.
Sai lầm khác là tối ưu bước nhả trên tờ giả lập rồi áp sang bề mặt thật. Độ phẳng, bề mặt và vị trí ép có thể thay đổi cách nhũ chuyển. Hãy kiểm ba thông số ép riêng theo nhiệt độ, áp lực và thời gian ép, sau đó mới cố định chúng để thử phần nhũ.
Vì sao chiều nhũ quyết định phần phế liệu còn lại
Nhũ đi theo một chiều liên tục, trong khi hình ép trên tờ thường không xếp liên tục theo chiều đó. Khi đặt layout và tờ theo một hướng, các chi tiết có thể nằm gần nhau theo chiều nhũ; đổi hướng có thể đẩy chúng xa hơn. Phần nhũ giữa hai vị trí lúc ấy không nhận hình ép, dù mỗi hình riêng lẻ rất nhỏ.
Đó là lý do cần nhìn layout như một đường đi thay vì cộng các diện tích hình. Với một layout đã cố định, người vận hành có thể thử các hướng đặt tờ phù hợp với máy, miễn là không làm sai vị trí ép hay chiều thớ vật liệu. Nếu điều kiện máy không cho phép thay hướng, dữ liệu thử vẫn cho biết phần hao đang đến từ giới hạn layout chứ không phải do thao tác lãng phí.
Quy trình chốt bước nhả cho một đơn
- Dùng file đã duyệt để vẽ bao vùng ép và chiều nhũ dự kiến trên phiếu ca.
- Chạy tờ thử ở thiết lập ổn định; kiểm phủ nhũ trước khi tìm cách giảm phần tiến.
- Thay đổi một mức bước nhả mỗi lần theo giới hạn model cho phép, rồi ghi kết quả cùng chiều nhũ.
- So tờ thử về độ phủ ở mép, nét nhỏ, vị trí và độ ổn định đường nhũ; quay về thiết lập trước nếu có thiếu phủ hoặc nhăn.
- Lưu tờ đạt, phiếu thiết lập và thông tin cuộn nhũ cho lần chạy lại cùng layout.
- Đối chiếu phần nhũ thực dùng với kế hoạch thời gian chạy trong ước tính năng suất máy ép kim, thay vì đánh giá chỉ bằng cảm giác cuối ca.
Áp dụng thực tế
Khi cần chọn vật tư ngành in, hãy gửi loại bề mặt, layout ép và cách máy đang cấp nhũ để xác nhận nhóm nhũ phù hợp. Etch Lab cung cấp vật tư và máy cho người làm nghề; bản ép thử và dữ liệu đường nhũ là cơ sở tốt hơn để trao đổi lựa chọn so với chỉ mô tả màu nhũ mong muốn.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến