Quy trình ép kim không bắt đầu bằng việc đưa nhũ vào máy. Nó bắt đầu khi file, hiệu ứng, chất liệu ép và khuôn được chốt cùng nhau; sau đó mới đến gá, ép thử, chạy đơn và kiểm cuối. Biết điểm dừng của từng chặng giúp xưởng sửa đúng chỗ.
Bản đồ quy trình ép kim từ file đến bản ép
Một đơn thông thường đi qua sáu chặng: xác nhận hiệu ứng và file; chuẩn bị khuôn; chuẩn bị chất liệu, nhũ và máy; gá khuôn; ép thử; chạy đơn và kiểm cuối. Thứ tự này có lý do: máy chỉ có thể lặp lại một thiết lập đã đúng, không thể biến file sai hướng hay khuôn mất nét thành bản ép đúng.
- Chốt file vector, kích thước, hướng đọc và vị trí ép so với phần in.
- Làm hoặc nhận khuôn, rồi đối chiếu bề mặt với file duyệt.
- Chuẩn bị chất liệu ép, nhũ và máy theo đơn thực tế.
- Gá khuôn, đặt cữ và căn vị trí.
- Ép thử trên mẫu đại diện, ghi lại điều chỉnh cần thiết.
- Chạy đơn, lấy mẫu định kỳ và kiểm vùng ép trước khi bàn giao.
Phần nguyên lý truyền nhũ bằng nhiệt và áp lực đã được giải thích ở ép kim là gì. Ở đây, điều cần theo dõi là luồng quyết định: khuôn mang hình, nhũ mang hiệu ứng, còn máy biến tiếp xúc giữa hai phần ấy thành bản ép.
Từng chặng và điểm cần xác nhận
1. Chốt file trước khi làm khuôn
File là dữ liệu của khuôn, không chỉ là ảnh để xem bố cục. Người nhận đơn cần biết kích thước khuôn, vùng ép, màu nền, hướng đặt và phần tử bất đối xứng. Nếu ép chồng lên phần in, dấu căn phải có cùng hệ quy chiếu với file in. File vector giúp đường nét được kiểm đúng tỷ lệ; hướng chuẩn bị file nằm ở file vector cho làm khuôn.
Lỗi hay gặp là gửi ảnh raster hoặc gửi nhiều phiên bản nhưng không ghi bản cuối. Khi ấy người làm khuôn có thể đọc đúng hình nhưng dùng nhầm tỷ lệ hoặc hướng. Bản duyệt có đánh dấu phiên bản là điểm dừng đầu tiên.
2. Xác nhận khuôn là một đầu vào độc lập
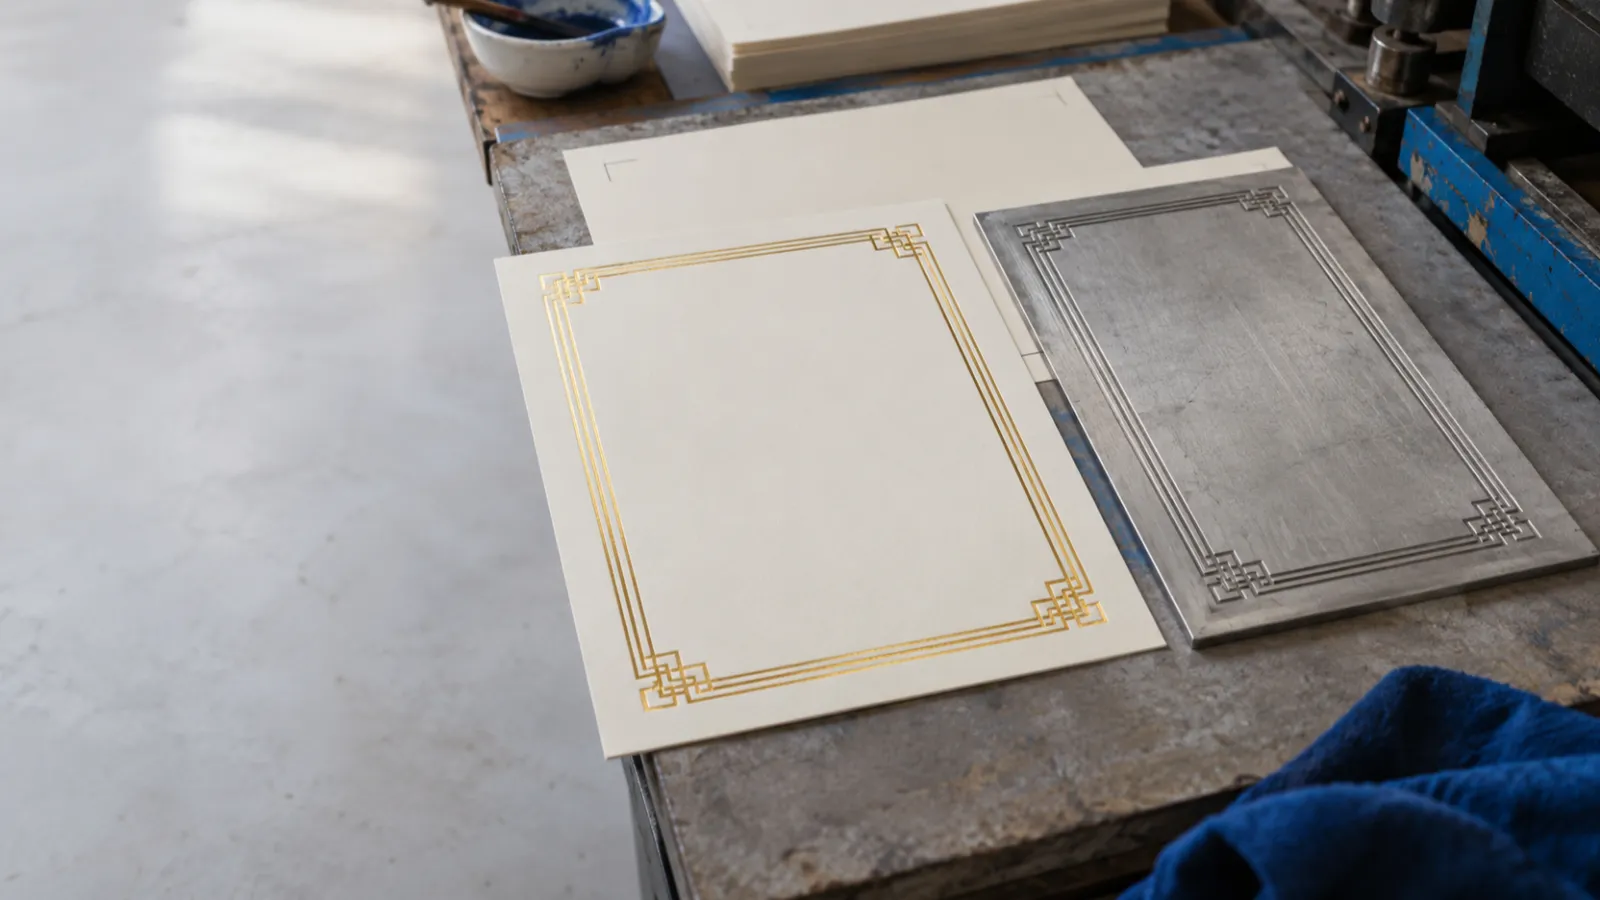
Khuôn được tạo từ file qua các công đoạn làm khuôn riêng; xem trình tự tại quy trình làm khuôn ép kim. Khi nhận khuôn, cần kiểm hướng đọc, khổ, mặt làm việc, mặt gá và các chi tiết mảnh trước khi dán lên đế. Đừng lấy bản ép đầu để thay cho bước kiểm này: một mép nét đã mất trên khuôn không trở lại khi tăng áp.
3. Ghép nhũ và chất liệu ép vào cùng đề bài
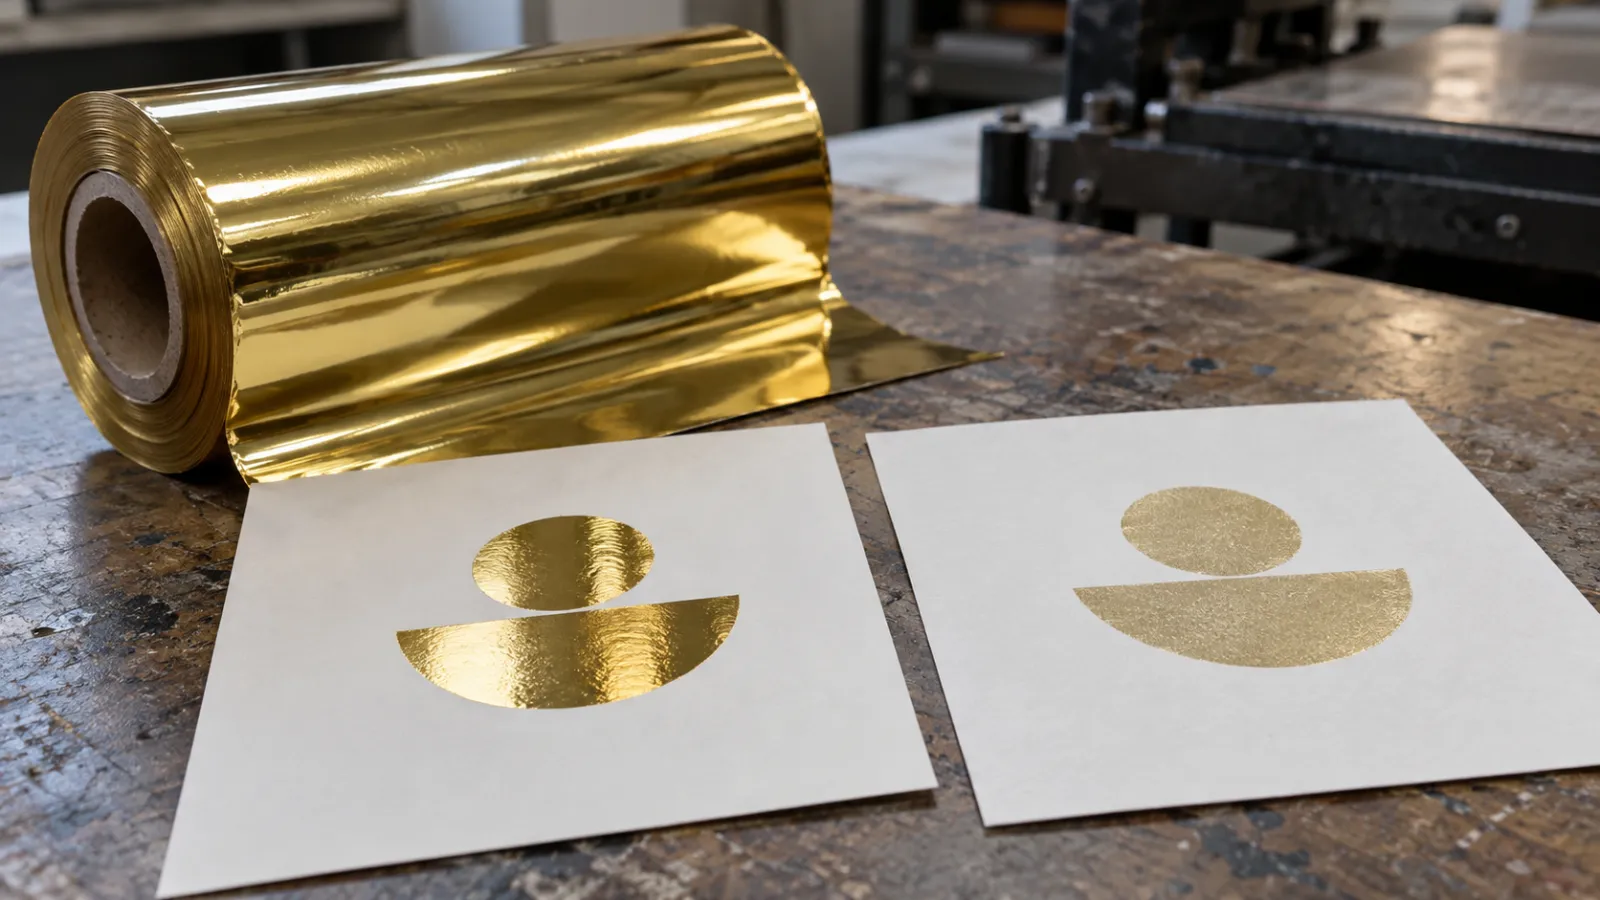
Nhũ không được chọn tách khỏi vật liệu. Bề mặt giấy, lớp cán, da hay vật liệu tổng hợp đều ảnh hưởng cách thử. Chuẩn bị một mẫu đại diện cho đơn chạy, không dùng một tờ giấy thuận tay nhưng khác bề mặt để kết luận. Nếu mục tiêu là phân biệt lớp nhũ với các lựa chọn bề mặt khác, hãy đọc bề mặt nhũ bóng, mờ và xước.
4. Gá khuôn và đặt cữ
Ở bước này, khuôn được gắn phẳng trên đế hoặc mâm và đặt đúng hướng. Cữ cần được so với vị trí in sẵn, không chỉ so với mép tờ. Lỗi hay gặp là dùng áp lực để bù khuôn thấp hoặc lệch; đó là hai vấn đề khác nhau. Độ dày khuôn, đế và khe làm việc cần được ghi lại cùng đơn, như hướng dẫn ở độ dày khuôn ép kim.
5. Ép thử để kiểm hệ thống, không để “chữa” khuôn
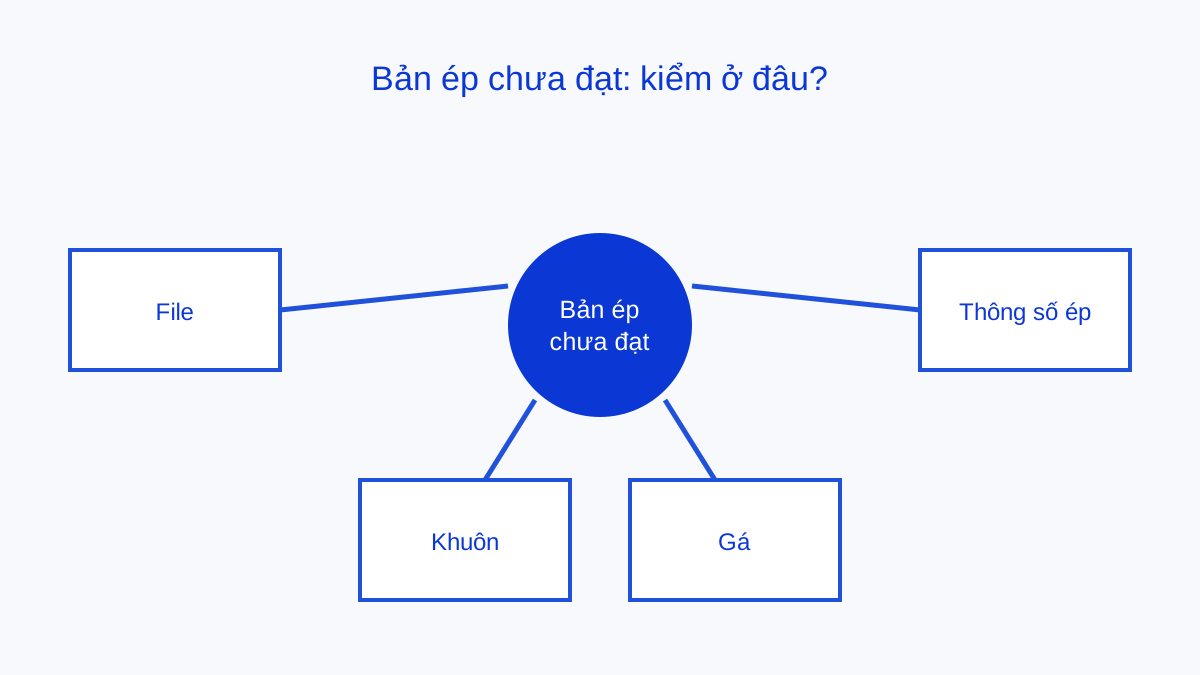
Mẫu đầu phải chứa vùng đại diện: nét mảnh, mảng đặc, chi tiết gần mép và quan hệ với bản in nền. Kiểm độ bám, mép nhũ, hướng, vị trí và phản xạ. Nếu nhũ không bám, hãy rà thông số, nhũ và chất liệu ép; nếu hình đã sai hướng hoặc thiếu đỉnh nét, quay lại khuôn. Lỗi hay gặp là chỉ xem một mảng lớn rồi cho chạy, khiến lỗi nhỏ lộ ra khi đơn đã đi xa.
Trước khi chấp nhận mẫu, đặt nó ở khoảng cách sử dụng bình thường rồi nghiêng nhẹ dưới nguồn sáng ổn định. Cách quan sát này giúp nhận ra một chi tiết nhũ bị thiếu có thực sự làm giảm khả năng đọc hay chỉ là dấu vết rất nhỏ ở rìa. Với đơn có phần in sẵn, cần quan sát thêm quan hệ giữa đường ép và mốc in: một bản ép có nhũ bám đẹp vẫn chưa đạt nếu toàn bộ hình trôi so với bố cục.
Thông tin của mẫu đạt phải đủ để người khác lặp lại phép thử: loại nhũ, bề mặt nền, vị trí khuôn, điều kiện máy theo phiếu nội bộ và phiên bản file. Không cần biến phiếu này thành bảng thông số quảng cáo; nó là dữ liệu truy vết để lần chạy sau biết đang so với điều gì.
6. Chạy đơn với mẫu đối chiếu
Sau khi ép thử đạt, giữ một mẫu chuẩn cạnh máy. Lấy mẫu theo nhịp nội bộ của xưởng, so vị trí, độ bám và vùng chi tiết với mẫu chuẩn. Khi có lệch, dừng để tách biến: nhũ, chất liệu, nhiệt – áp – thời gian, hay khuôn và gá. Không nên điều chỉnh mọi biến cùng lúc vì sau đó không biết thay đổi nào thực sự tạo kết quả.
Checklist trước khi bấm chạy đơn
- Đặt file cuối cạnh khuôn và kiểm hướng đọc, tỷ lệ, vùng ép, dấu căn.
- Xác nhận khuôn đúng mặt gá, phẳng trên đế và không có mép chạm vùng làm việc.
- Ghi nhũ, chất liệu ép, bề mặt nền và phiên bản file vào phiếu thiết lập.
- Ép thử trên đúng chất liệu đại diện, gồm mảng đặc lẫn nét mảnh.
- Lưu một mẫu đạt làm mốc so trong lúc chạy đơn.
- Nếu có điều chỉnh, chỉ đổi một nhóm biến rồi ép thử lại và ghi kết quả.
Những cách xử lý khác nhau cho cùng một dấu hiệu
| Dấu hiệu ở bản ép | Đừng kết luận vội | Điểm cần kiểm trước |
|---|---|---|
| Hình ngược hoặc sai tỷ lệ | Không chỉnh bằng gá | File duyệt, hướng phim và khuôn |
| Nhũ bám ngoài vùng hình | Không tự kết luận khuôn hỏng | Nền khuôn, áp lực, nhiệt và vật liệu |
| Toàn bộ hình lệch cùng hướng | Không mài mép khuôn | Dấu căn, đế gá và vị trí tờ |
| Nét nhỏ không hiện | Không chỉ tăng áp | Mặt khuôn, file, nhũ và mẫu ép |
| Mảng lớn đạt nhưng góc thiếu | Không tăng mọi thông số | Độ phẳng, cữ, bề mặt vật liệu |
Bảng này giúp phân loại nơi phải quay lại. Một mẫu ép xấu là tín hiệu của cả hệ thống, chứ chưa phải bằng chứng một bộ phận duy nhất sai.
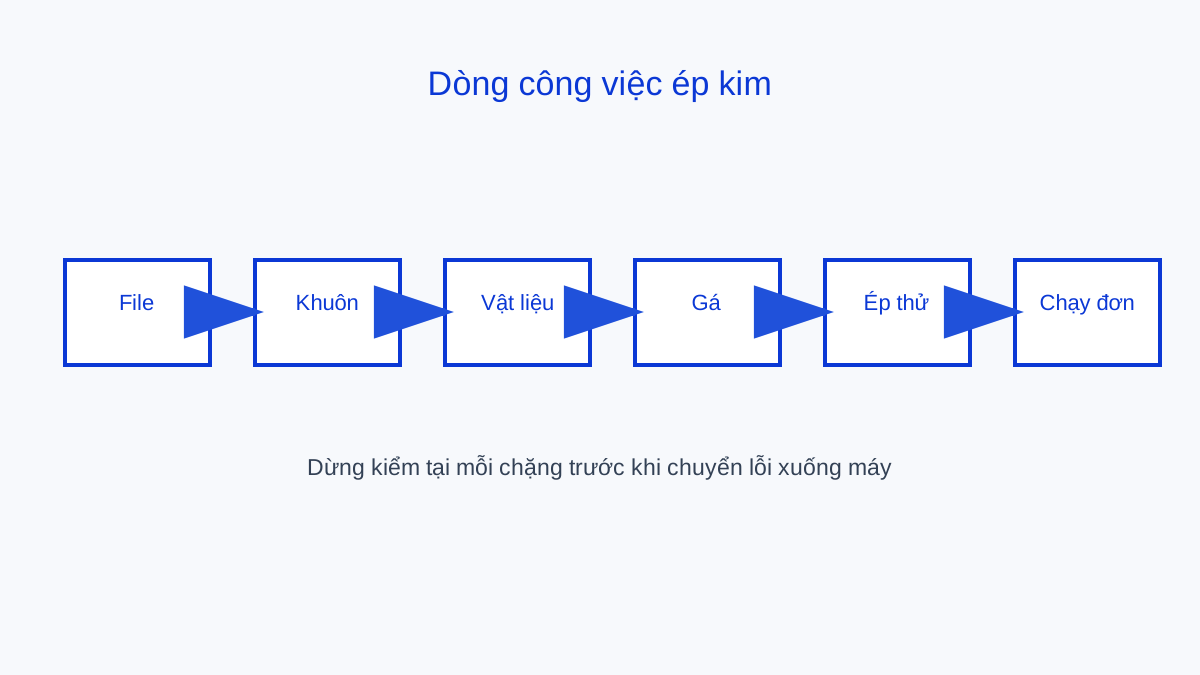
Vì sao quy trình ép kim phải có các điểm dừng
Các chặng phụ thuộc một chiều. Sai hướng ở file được chuyển sang khuôn; sai khuôn sau đó bị cố định khi gá; sai gá lại lộ ra như lỗi vị trí trên bản ép. Càng phát hiện muộn, càng nhiều biến đã chồng lên nhau. Điểm dừng sau file, sau nhận khuôn và sau ép thử giữ mỗi lần kiểm trong một trạng thái đơn giản hơn.
Cơ chế này cũng ngăn việc dùng máy để bù lỗi hình học. Nhiệt, áp lực và thời gian ảnh hưởng cách nhũ chuyển lên bề mặt, nhưng không đổi được hướng chữ hay tạo lại một chi tiết đã bị mất trên mặt khuôn. Ba thông số này nên được điều chỉnh như một bộ; bài nhiệt độ ép kim và các thông số liên quan phân tích cách đọc từng triệu chứng.
Một lợi ích khác của điểm dừng là bảo vệ việc bàn giao giữa ca. Người mới nhận máy không cần suy đoán vì sao tấm khuôn đang ở vị trí đó nếu phiếu có ảnh mẫu đạt, hướng đặt, loại nhũ và mốc file. Khi mẫu sau khác mẫu chuẩn, họ có thể trả về đúng chặng: kiểm vật liệu và cữ trước, rồi mới xem lại khuôn. Luồng này giảm việc bỏ qua vấn đề chỉ vì một mảng lớn còn nhìn có vẻ ổn.
Điểm dừng cũng tạo một ngôn ngữ chung cho người nhận đơn và người chạy máy. Thay vì nói “nhũ không đẹp”, phiếu có thể ghi “mép trái của vùng chữ thiếu bám trên nền đã cán” hoặc “toàn bộ hình lệch về phía dấu căn”. Mô tả quan sát được giúp lần kiểm sau có giả thuyết rõ ràng và ngăn thay đổi ngẫu nhiên nhiều biến cùng lúc. Khi điều kiện đã được khôi phục, mẫu đạt mới thật sự có giá trị làm chuẩn cho phần còn lại của đơn.
Các hành động khi một chặng không đạt
- Dừng ở chặng phát hiện lỗi và chụp lại file, khuôn hoặc mẫu ép kèm ghi chú vị trí.
- So với mẫu chuẩn hoặc file duyệt trước khi đổi bất kỳ thông số nào.
- Chỉ định một người nhận việc tiếp theo: thiết kế, người làm khuôn hoặc kỹ thuật máy.
- Khi quay lại ép thử, thay một nhóm biến có chủ đích rồi ghi kết quả để không mất dấu nguyên nhân.
- Cập nhật phiếu thiết lập sau khi đạt để lần chạy lại không bắt đầu từ phỏng đoán.
Áp dụng thực tế
Khi đã chốt file và hiệu ứng, xem Khuôn ăn mòn để xác định dòng khuôn phù hợp trước khi đưa đơn lên máy. Etch Lab làm phôi và khuôn in; bản ép cuối vẫn cần được xưởng vận hành kiểm bằng mẫu thử trên đúng chất liệu và nhũ của đơn.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến