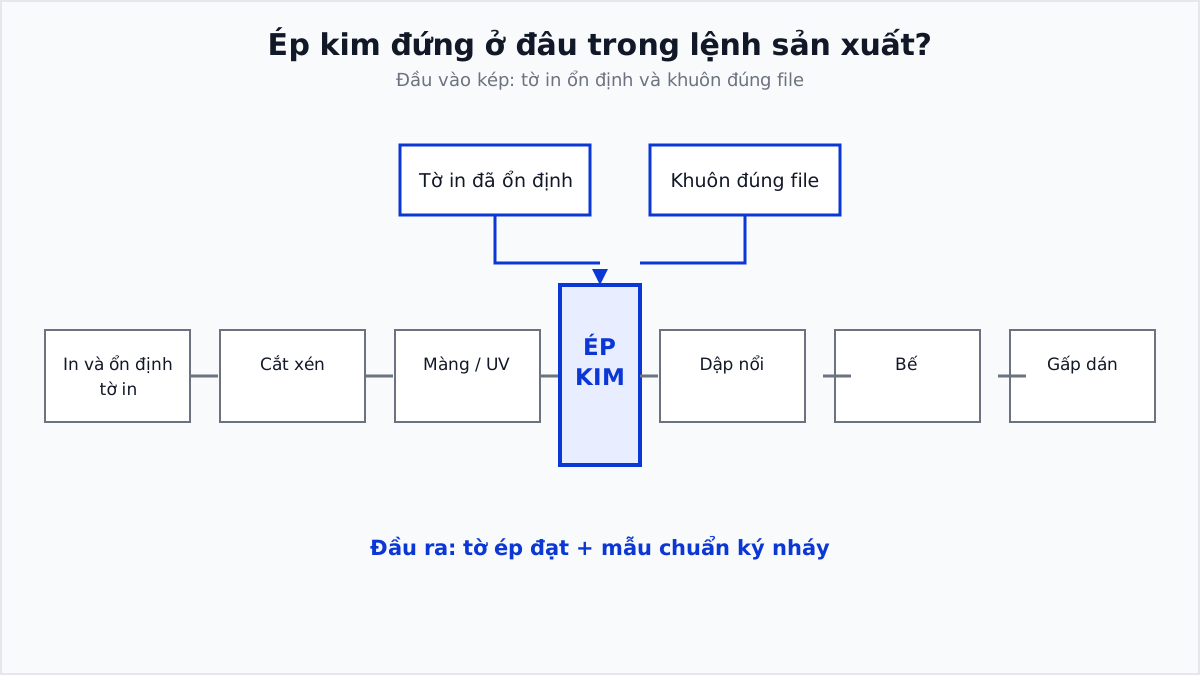
Gia công sau in là gì, trả lời cho người viết lệnh: là nhóm công đoạn biến tờ in thành sản phẩm hoàn chỉnh — cắt xén, cán màng, phủ UV, ép kim, dập nổi, bế, gấp dán. Bài này xác định chỗ của ép kim trong lệnh sản xuất và đầu vào nó cần có.
Gia công sau in là gì: định nghĩa theo dòng vật liệu
Tờ giấy rời khỏi máy in chỉ là bán thành phẩm: đã có hình ảnh, chưa có hình dạng. Gia công sau in là nhóm công đoạn đưa bán thành phẩm đó tới sản phẩm cầm được: cắt xén đưa tờ về kích thước chuẩn, cán màng phủ lớp màng bảo vệ, phủ UV tạo vùng bóng cục bộ, ép kim và dập nổi tạo hiệu ứng, rồi bế, gấp, dán ra thành phẩm. Nhóm này còn gọi là hoàn thiện; ranh giới của nó là điểm tờ in ngừng là tờ in và trở thành sản phẩm.
Điểm quan trọng với người viết lệnh: các công đoạn trong nhóm không thay thế cho nhau và không xếp tự do. Mỗi bước thay đổi bề mặt hoặc hình dạng tờ giấy theo một chiều mà bước sau không hoàn lại được; vì thế thứ tự gia công sau in là một quyết định sản xuất, không phải cách sắp xếp cho tiện máy. Trong nhóm đó, ép kim là công đoạn đặc biệt nhất vì nó cần khuôn: một vật riêng, làm theo file thiết kế, giao từ xưởng khuôn. Ở cấp xưởng, quy trình cho đơn có ép kim có nhánh đặt khuôn chạy song song với in; ở cấp lệnh, việc cần làm là ghi đúng chỗ đứng và đầu vào của công đoạn ép.
Cơ chế: mỗi công đoạn sau in thay đổi tờ in theo một chiều không đảo được
Đọc nhóm sau in theo dòng vật liệu sẽ thấy ba loại thay đổi. Loại thứ nhất thay lớp bề mặt: màng cán nằm trên mặt giấy, nhũ nằm trên màng hoặc trên giấy tùy trình tự, lớp phủ UV nằm trên cả hai. Loại thứ hai thay kết cấu khối: dập nổi biến dạng hệ sợi giấy, bế cắt rời phần giữ và phần bỏ. Loại thứ ba thay hình học tờ: cắt xén, gấp, dán. Sau khi một thay đổi đã xảy ra, công đoạn phía sau chỉ làm việc trên kết quả của nó.
Ép kim thuộc loại thứ nhất và chịu tác động của hai loại còn lại. Nó truyền lớp nhũ xuống bề mặt bằng nhiệt và áp lực, nên bề mặt nhận nhũ phải ổn định trước: mực đã khô, màng đã bám hết, tờ đã hết co giãn. Ngược lại, mọi thao tác dùng lực hoặc nhiệt sau đó — cán lại, dập, bế dính — đều đè lên lớp nhũ rất mỏng đã chuyển rồi.
Chiều không đảo được này quy định điều kiện bắt đầu của từng công đoạn: ép kim không chạy khi tờ còn ướt hoặc còn co, bế không chạy trước khi các vùng cần khớp mép đã hoàn tất, dán hộp làm mất độ phẳng của tờ. Ghi các điều kiện đó thành đầu vào rõ ràng là cách đưa khái niệm sau in vào sản xuất thật.
So với phương án gần nhất: tạo hiệu ứng ngay trên máy in
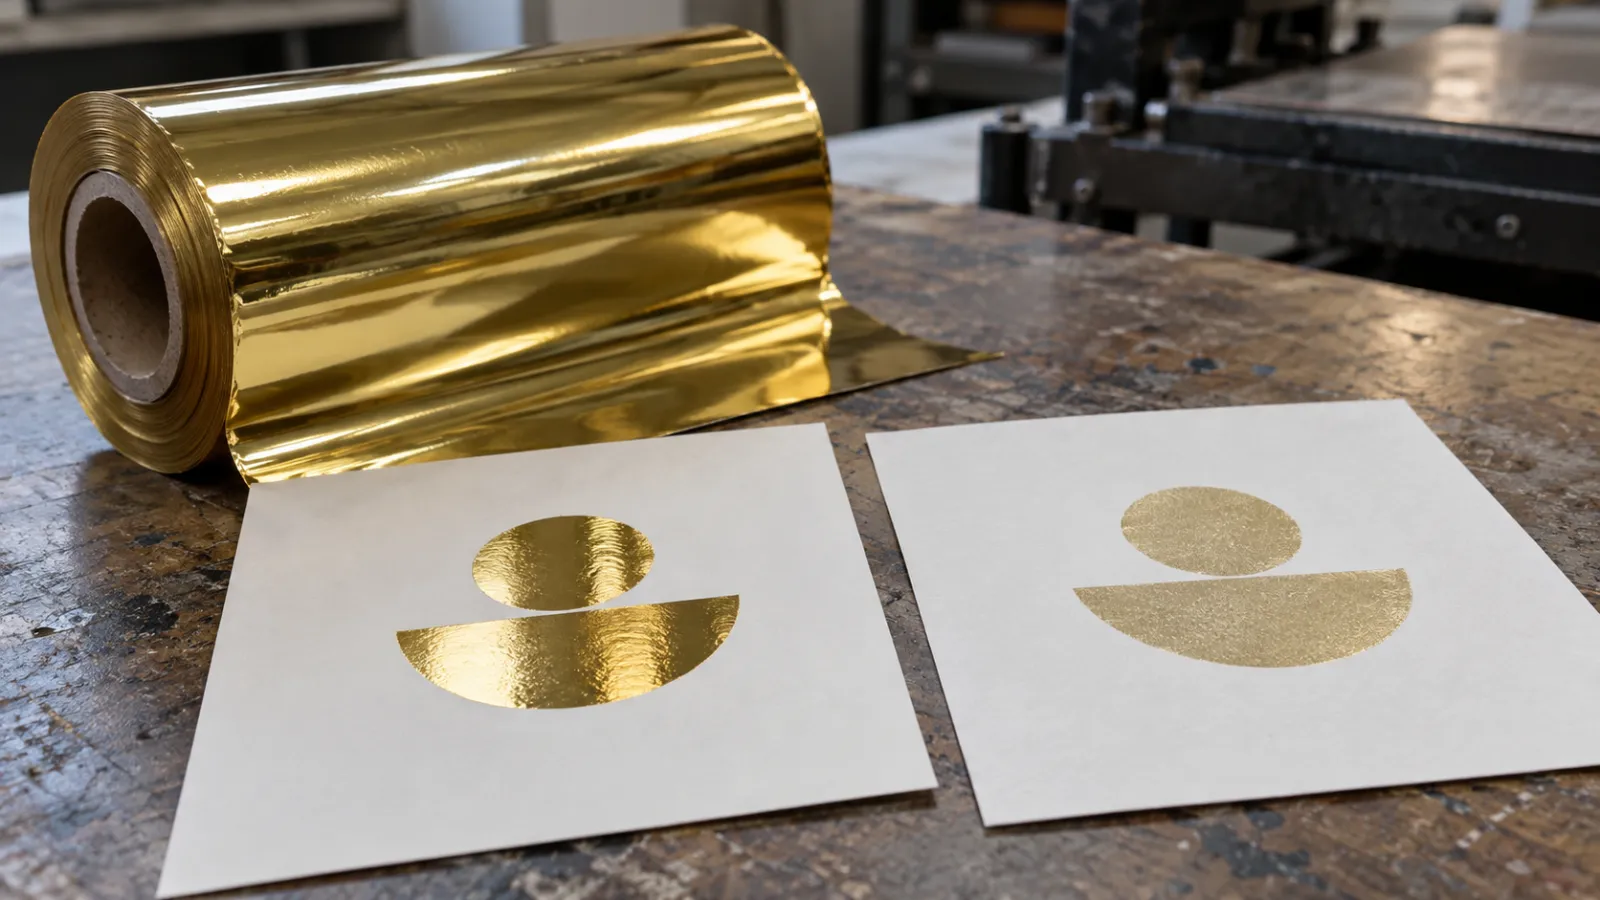
Phương án dễ lẫn nhất với ép kim sau in là tạo điểm sáng ngay trong lần in: in mực ánh kim, hoặc phủ UV định hình ngay trên máy in có hệ phủ. Cả hai đều cho ấn phẩm "có hiệu ứng" mà không cần công đoạn riêng, không cần khuôn, không cần lượt gá thêm.
Đổi lại là ba giới hạn. Mực ánh kim là lớp mực: bề mặt vẫn phẳng, ánh kim tán nhẹ và không đọc rõ từ xa như vùng nhũ phản chiếu. UV định hình tạo bóng cục bộ nhưng không cho chiều sâu hay cảm giác kim loại. Cả hai gắn chặt vào nhịp in: muốn thêm phải in lại, muốn đổi vị trí phải bình bản lại từ đầu.
Ép kim tốn một khuôn và một lượt gá máy, nhưng làm được điều máy in không làm được: vùng nhũ phản chiếu nét, chạy được trên bề mặt đã cán màng, độc lập với nhịp in — làm thêm, làm lại mà không in lại.
Ép kim nằm ở đâu trong lệnh sản xuất
Trong lệnh của một đơn bao bì điển hình, chuỗi ghi theo thứ tự: in offset, cắt xén, cán màng nếu có, phủ UV nếu có, ép kim, dập nổi nếu tách lượt, bế, gấp dán, kiểm tra đóng gói. Chỗ của ép kim không cố định tuyệt đối: nó đổi theo cấu trúc ấn phẩm và mỗi cách đổi đều là quyết định có điều kiện, được phân tích trong bài về thứ tự các công đoạn hoàn thiện.
Trước khi phát lệnh cho công đoạn ép, bốn đầu vào phải đã có sẵn:
- Tờ in đã duyệt màu và ổn định. Khô mặt, hết co giãn; với đơn cán màng, tờ phải là tờ đã cán đúng loại màng của đơn.
- Khuôn đúng file đã chốt. Khuôn về kèm mã, kích thước và vị trí gá; sai một bản phát hành file là khuôn bỏ.
- Nhũ đã chọn theo chất liệu. Mã nhũ ghi trên lệnh kèm số cuộn dự trữ, vì đổi mã nhũ giữa chừng là đổi cả thông số.
- Dấu căn và hướng tờ. Dùng cùng bộ dấu căn với in offset; cách trao đổi này thuộc về phần bàn giao giữa in và ép.
Đầu ra bàn giao cho công đoạn sau: tờ ép khớp vị trí, nhũ bám đều, kèm tờ mẫu chuẩn có ký nháy; bên nhận bế hoặc dán đối chiếu mẫu trước khi chạy, vì thiếu mẫu chuẩn thì lỗi vị trí chỉ phát hiện ở thành phẩm.
Một dòng hay bị sót: công đoạn ép tiêu thụ tờ dư. Mỗi lượt gá ăn một số tờ để canh nhiệt, canh vị trí; lệnh phải cấp quỹ tờ dư riêng cho ép, nếu không khâu sau sẽ thiếu tờ hoàn thiện đúng số hợp đồng.
Bảng đối chiếu: lệnh ghi đủ và lệnh thiếu
| Thông tin trên lệnh | Lệnh ghi đủ | Lệnh thiếu — hệ quả thường gặp |
|---|---|---|
| Vị trí vùng ép | Tọa độ, kích thước, mã hiệu ứng, hướng tờ | Ép lệch cả lô, phát hiện lúc bế xong |
| Trình tự với cán màng | Ghi rõ cán trước hay ép trước kèm lý do chọn | Nhũ nằm sai lớp so với mẫu khách duyệt |
| Mẫu chuẩn | Tờ đã ký nháy đi kèm lô | Ca sau tự phán đoán, chất lượng hai ca khác nhau |
| Tờ dư | Số tờ cấp riêng cho lượt gá ép | Hết tờ dư giữa chừng, số giao thiếu |
| Khuôn và nhũ | Mã khuôn, mã nhũ, số cuộn dự trữ | Đổi vật tư giữa lô, kết quả không lặp lại |
Hai cột phải đọc cùng nhau: mỗi dòng thiếu không làm hỏng ngay ca chạy, nhưng đều dồn rủi ro về phía khâu cuối — nơi chi phí mỗi tờ đã cao nhất.
Vì sao làm sai một công đoạn là trả giá từ khâu in
Chi phí trong nhóm sau in có cấu trúc thác. Mỗi công đoạn nhận tờ đã mang giá trị của mọi công đoạn trước: tờ đưa vào ép đã chứa chi phí giấy, in, cán; tờ đưa vào bế đã chứa thêm chi phí ép. Một tờ hỏng ở cuối chuỗi mất giá trị tích lũy, không mất đúng giá trị công đoạn cuối.
Thứ hai là tính một chiều của bề mặt. Nhũ đã chuyển sai chỗ không gỡ ra làm lại được trên tờ đó; tờ đã bế rời mất cạnh phẳng để gá lại vùng ép; hộp đã dán không đưa vào bàn ép theo cách tờ phẳng. Khác với in — in sai chạy lại tờ mới — phần lớn công đoạn sau in không có trạng thái "hoàn tác".
Thứ ba là cách tổ chức lô: công đoạn sau in thường gom cả lô để gá máy một lần, nên một lỗi hệ thống như lệch dấu căn vẫn buộc soi lại toàn bộ số tờ đã chạy. Vì vậy mọi cải tiến kiểm soát chất lượng của nhóm này đều quy về một điểm: chốt thông tin trước khi phát lệnh, không sửa bằng phán đoán sau khi chạy.
Lưu ý kỹ thuật: khi nhận lại đơn tái chạy, hãy mở lệnh cũ thay vì viết lệnh mới từ trí nhớ; lệnh cũ đã chứa trình tự, mẫu chuẩn và các lần điều chỉnh — đúng những thứ khó khôi phục nhất.
Checklist đưa ép kim vào lệnh sản xuất
- Chốt trình tự của ép kim với các công đoạn liền trước và liền sau, ghi bằng chữ trên lệnh kèm điều kiện chọn.
- Ghi đủ vị trí vùng ép: tọa độ theo dấu căn chung, kích thước, mã hiệu ứng và hướng tờ in.
- Kiểm tra khuôn về đúng file đã chốt: mã khuôn, kích thước, tình trạng khuôn với đơn tái chạy.
- Ghi mã nhũ và dự trữ cuộn đủ cho cả lô; đổi mã phải ghi lại ngày và lô đổi.
- Cấp quỹ tờ dư riêng cho lượt gá ép, ghi số tờ nhận và số tờ trả cho công đoạn sau; đính kèm tờ mẫu chuẩn đã ký nháy để bên nhận đối chiếu trước khi chạy.
Áp dụng thực tế
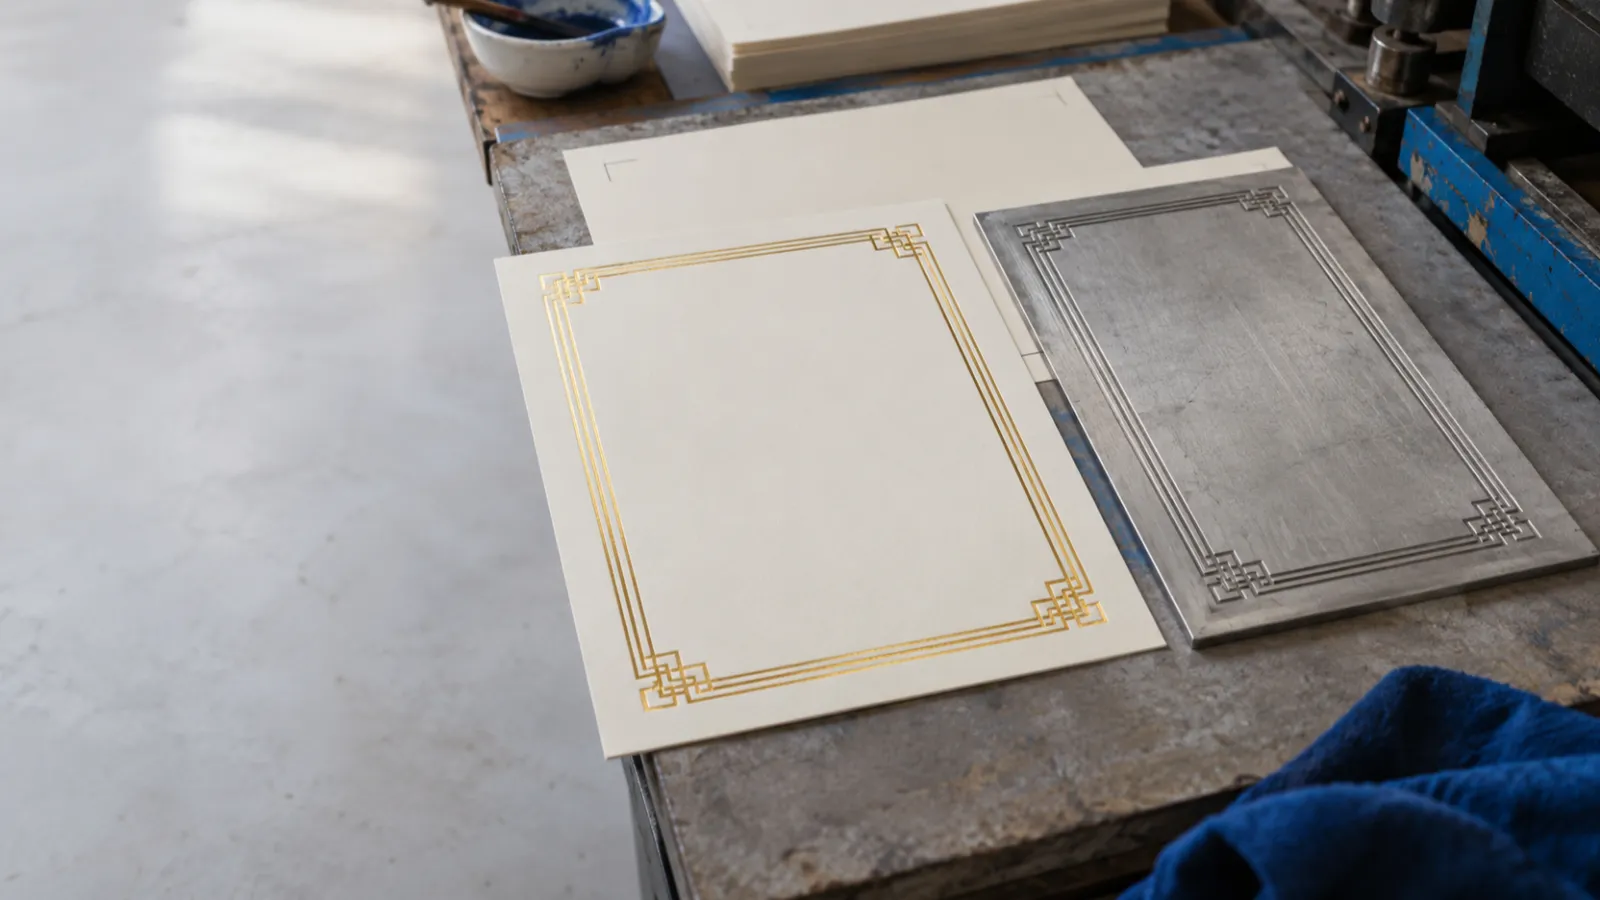
Chất lượng công đoạn ép phụ thuộc trước hết vào khuôn: khuôn sắc, đúng file thì phần còn lại là việc canh thông số. Khuôn Magie và khuôn kẽm cho ép kim giữ được nét mảnh, giao trong 24 giờ kể từ khi xác nhận đơn tùy độ phức tạp — xem danh mục khuôn ăn mòn và gửi kèm chất liệu ép dự kiến để xác nhận lựa chọn trước khi lên lịch.
Khi đơn dùng vật liệu chưa từng chạy trong xưởng, hãy thử vật liệu trước khi phát lệnh hoàn chỉnh: dịch vụ tư vấn sau in nhận mẫu thật, thử theo phạm vi thống nhất và trả kết quả kèm khuyến nghị, giúp lệnh sản xuất được lập trên dữ liệu thay vì phán đoán.
Câu hỏi thường gặp
Ép kim có phải là công đoạn in không?
Không. Ép kim không dùng mực và không xảy ra trên máy in; nó thuộc nhóm gia công sau in, chạy trên máy ép riêng với khuôn nóng và nhũ. Tờ in phải hoàn tất và ổn định trước khi vào công đoạn này.
Vì sao tờ in phải nghỉ trước khi vào công đoạn sau in?
Tờ mới in còn mực chưa khô và còn co giãn theo nhiệt độ, độ ẩm. Gia công lên tờ chưa ổn định sẽ khóa trạng thái biến dạng đó vào thành phẩm; lỗi hiện ra sau khi màng hoặc nhũ đã phủ kín.
Đơn số lượng nhỏ có cần ghi trình tự gia công sau in không?
Cần, vì số hiệu ứng không đổi theo số lượng: một đơn thiệp có cán màng, ép kim và bế vẫn có ba điểm có thể làm sai thứ tự. Đơn nhỏ nên rút gọn số tờ thử chứ không rút gộp các quyết định trình tự.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến