Quy trình in ấn cho đơn có ép kim khác quy trình in thường ở một điểm: có công đoạn phụ thuộc khuôn đặt bên ngoài. Lập được sơ đồ công đoạn, điểm duyệt và người bàn giao từ đầu thì đơn chạy trôi; bỏ sót một trong ba thứ đó, đơn dừng giữa đường.
Bản đồ quy trình in ấn cho đơn có ép kim
Xét theo dòng vật liệu và thông tin, một đơn có ép kim đi qua sáu khối: tiếp nhận và chế bản, in offset, làm khuôn, nhóm gia công sau in, hoàn thiện đóng gói, kiểm tra giao hàng. Năm khối đầu tiên không nối tiếp nhau hoàn toàn: in offset và làm khuôn là hai nhánh rẽ ra từ cùng một đầu vào là file đã chốt, rồi gặp nhau ở máy ép. Đây là điểm khác biệt lớn nhất so với quy trình in không có hiệu ứng: nếu quản lý theo kiểu "xong bước trước mới bắt đầu bước sau", xưởng luôn mất thêm nguyên một chu kỳ chờ khuôn.
Ép kim thuộc nhóm gia công sau in, cùng cán màng, phủ UV, dập nổi và bế; tổng quan về nhóm này được giải thích ở bài gia công sau in. Trong nhóm, các bước có ràng buộc thứ tự với nhau: thứ tự gia công sau in quyết định cán màng trước hay sau ép kim, và quyết định ép kim trước hay sau khi bế theo cấu trúc ấn phẩm. Lập quy trình nghĩa là chốt trước các quyết định thứ tự đó, không để tới sát ngày chạy mới chọn.
Một ràng buộc nữa nằm ở vật liệu: quyết định giấy hay chất liệu ép ảnh hưởng tới cả nhánh in lẫn nhánh thử mẫu ép, vì một số bề mặt cần thử trước khi chạy số lớn. Cách đánh giá chất liệu ép trước khi nhận đơn xem ở bài ép kim trên giấy: chọn giấy và cách thử; nguyên tắc chung là mọi kết quả thử phải làm trên đúng chất liệu của đơn.
Hai cặp quan hệ hay bị bỏ qua khi vẽ bản đồ. Thứ nhất, khuôn bế và khuôn ép kim là hai khuôn khác nhau phục vụ hai công đoạn khác nhau; gộp chung việc đặt hai loại khuôn trong lệnh là nguồn gốc của trễ tiến độ. Thứ hai, vùng ép trên tờ in không tự động khớp: đặt vị trí ép kim trên tờ in phải được kiểm tra trước khi bình trang in, nếu không bản in xong mới phát hiện vùng ép rơi vào mép kẹp tờ.
Sơ đồ dưới đây tóm tắt bản đồ công đoạn, nhánh song song của đặt khuôn và các cổng duyệt.
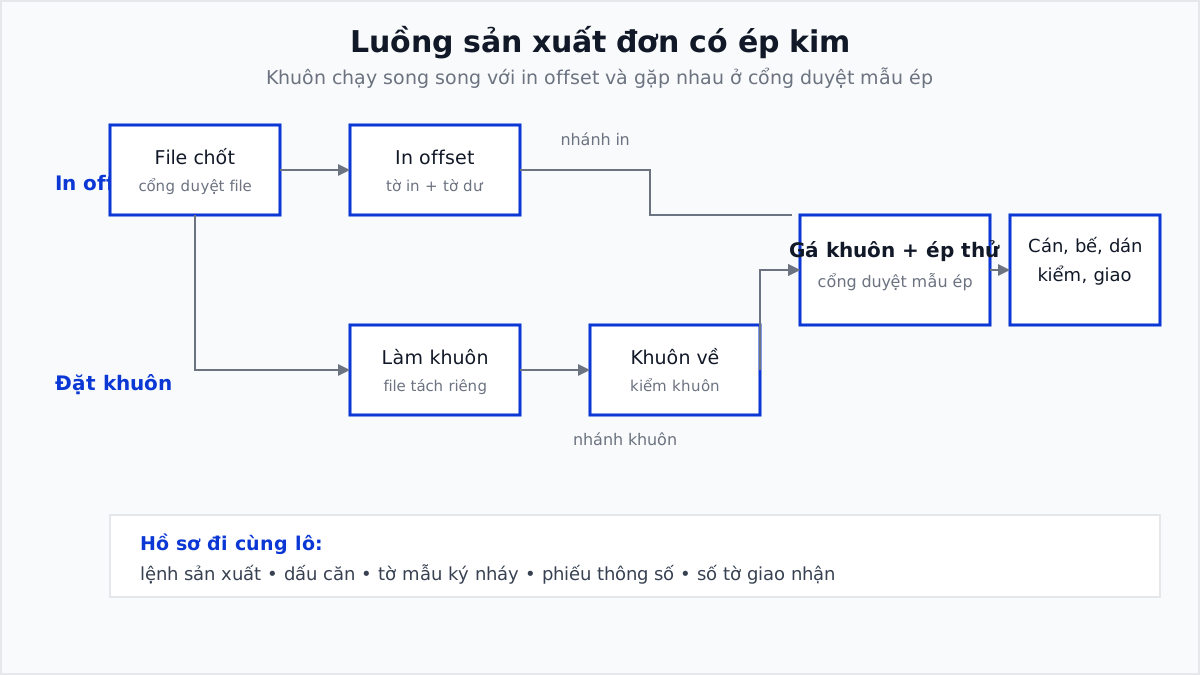
Đầu vào, đầu ra và người ký duyệt của từng công đoạn
Nguyên tắc quản lý là mỗi công đoạn phải được mô tả bằng đủ ba thứ: đầu vào cần gì để bắt đầu, đầu ra bàn giao cho ai, và ai có quyền ký duyệt khi kết quả đạt. Bảng dưới đây là khung tham chiếu; xưởng cụ thể gán tên người vào từng ô.
| Công đoạn | Đầu vào cần có | Đầu ra bàn giao | Người ký duyệt |
|---|---|---|---|
| Tiếp nhận, chế bản | File thiết kế dạng vector đã chốt, mẫu tham chiếu | Bản in thử được khách nháy, file tách lớp cho làm khuôn | Sales cùng khách |
| In offset | Bản in thử đã duyệt, giấy đã nhập, lệnh sản xuất | Tờ in đúng màu, đúng số lượng kể cả tờ dư | Quản đốc in |
| Làm khuôn | File khuôn tách riêng, kích thước, chất liệu ép | Khuôn giao kèm mẫu ép tham chiếu | Quản đốc gia công |
| Cán màng | Tờ in đã ổn định kích thước, loại màng đã chọn | Tờ cán đều, không bọng, không lệch | Quản đốc gia công |
| Ép kim | Tờ in hoặc tờ cán, khuôn, nhũ, dấu căn | Tờ ép khớp vị trí, nhũ bám đều | Quản đốc gia công |
| Bế, dán, hoàn thiện | Tờ ép đạt, khuôn bế, keo, cấu trúc hộp | Sản phẩm đóng gói đủ số | Trưởng hoàn thiện |
Ba điểm lưu ý khi dùng bảng. Một, "đầu vào cần có" là điều kiện bắt đầu, không phải điều kiện đủ: tờ in ra khỏi máy offset vẫn phải chờ ổn định kích thước và khô mặt trước khi vào cán màng hay ép kim, xem thêm cán màng và quyết định ép kim. Hai, bước ép kim có đầu vào kép gồm tờ in và khuôn, nên tiến độ của nó bị ràng bởi nhánh chậm hơn; lên lịch phải lấy số lớn hơn của hai nhánh. Ba, bàn giao giữa in offset và ép kim là điểm mất thông tin nhiều nhất: hướng tờ, dấu căn và số tờ dư phải đi kèm tờ, không nằm trong trí nhớ người chuyên chở.
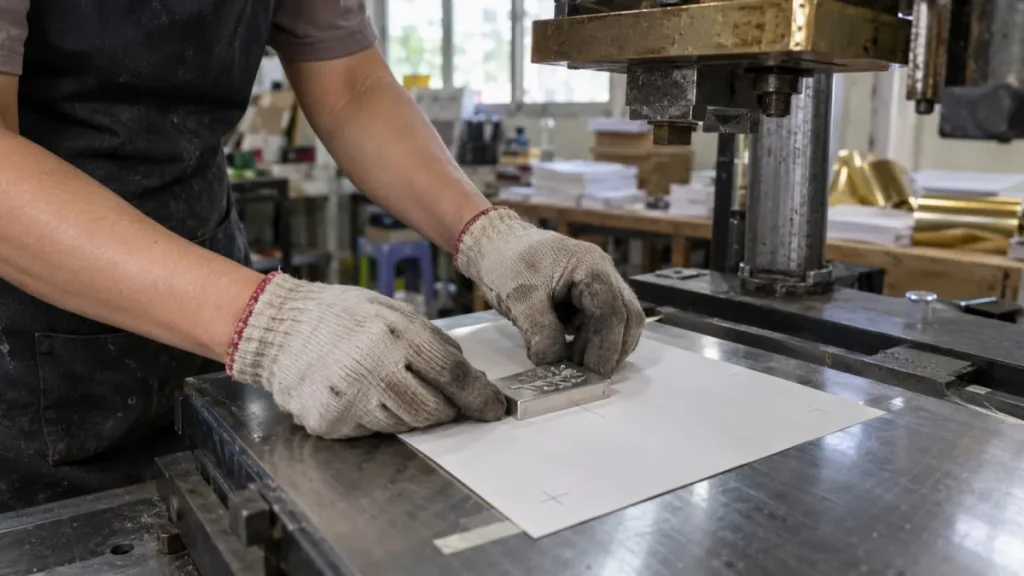
Với hộp đã dán, còn một quyết định cấu trúc phải chốt từ khâu chế bản: ép kim trước hay sau khi dán hộp, vì chọn sai phía thì toàn bộ luồng sau đó phải sắp lại.
Vì sao đặt khuôn phải chạy song song với in offset
Câu trả lời nằm ở cấu trúc thời gian của đơn. Khuôn ăn mòn được sản xuất từ file thiết kế qua các bước xuất phim, phơi bản rồi ăn mòn; tổng quan quy trình này xem ở bài cách làm khuôn ép kim. Toàn bộ chuỗi đó chỉ cần file đã chốt, hoàn toàn không cần tờ in. Nếu xưởng chờ bản in đẹp mới đặt khuôn thì thời gian làm khuôn cộng thẳng vào tiến độ tổng, trong khi lẽ ra nó nằm gọn trong thời gian in.
Chạy song song còn là cách giảm rủi ro lỗi file. Lỗi thiết kế như nét quá mảnh, chữ chưa chuyển thành đường hay lớp chưa tách đúng nếu chỉ phát hiện sau khi in xong, xưởng mất cả chi phí in lẫn thời gian chờ khuôn làm lại; danh sách lỗi file khiến khuôn phải làm lại nên được soát ngay ở khâu chế bản, trước khi phát lệnh cả hai nhánh. Nói cách khác, chất lượng file quyết định cả hai nhánh cùng một lúc, vì thế cổng duyệt file phải đứng trước điểm rẽ nhánh.
Song song được bao lâu còn phụ thuộc thời gian làm khuôn thật của từng loại: khuôn ăn mòn ra nhanh hơn khuôn khắc cơ khí, và thời gian này thay đổi theo độ phức tạp chi tiết. Khi nhận đơn, hỏi xưởng khuôn mốc giao cụ thể rồi mới hẹn khách; cách dự kiến các mốc thời gian của một đơn khuôn được tóm tắt ở bài thời gian làm một đơn khuôn ép kim.
Điều kiện để song song hóa hoạt động thật sự có hai điều. Một là file phải được chốt thật: ký duyệt bản in thử xong mới phát lệnh đặt khuôn, và kiểm soát chặt mọi thay đổi thiết kế sau thời điểm đó, vì khuôn ăn theo file chứ không theo ý định sửa sau. Hai là lịch in phải dành chỗ cho mẫu ép duyệt: khi khuôn về, xưởng cần một khoảng thời gian ngắn để gá khuôn, thử và gửi khách duyệt mẫu ép trước khi chạy số lớn, xem thêm duyệt mẫu và in thử trước khi chạy ép kim.
Lưu ý kỹ thuật: khi tính tiến độ cho khách, hãy cộng mốc giao khuôn và mốc duyệt mẫu ép như hai cột riêng, đừng gộp vào "thời gian gia công"; hai mốc này là nơi trễ hay phát sinh nhất của đơn có ép kim.
Bảng đối chiếu: công đoạn nào tự làm, công đoạn nào gửi ngoài
Không có phương án đúng cho mọi xưởng; có bảng quyết định theo công đoạn thì mới tính được đầu tư và rủi ro của từng đơn.
| Công đoạn | Nên tự làm khi | Nên gửi ngoài khi | Rủi ro chính cần chốt |
|---|---|---|---|
| Ép kim | Có máy ép và người gá khuôn, đơn ép đều trong tháng | Máy ép đứng không đều, thiếu người chuyên trách | Chất lượng hai nơi không đồng nhất, mất tờ mẫu chuẩn |
| Cán màng | Có máy cán và khổ giấy phù hợp | Cần loại màng đặc biệt máy không có | Tờ in vận chuyển đi lại, hao tờ dư |
| Bế | Có khuôn bế chuẩn và máy bế | Khuôn bế mới, số lượng nhỏ | Sai lệch kết cấu hộp giữa hai nơi bế |
| Ép kim cho hộp đã dán | Có gá đỡ cấu trúc hộp | Hộp dán giao trọn cho đơn vị gia công | Vị trí ép lệch trên hộp đã dán khó sửa |
Ba bài học rút ra từ thực tế vận hành. Thứ nhất, khi gửi ngoài, hợp đồng phải chốt phạm vi gia công, mẫu chuẩn hai bên cùng ký và số tờ dư giao nhận; các điều khoản này thuộc về nhóm điều khoản hợp đồng gia công ngoài. Thứ hai, chấm điểm nhà cung cấp theo từng lần giao: đúng hẹn, đạt mẫu, tỷ lệ phế; thang chấm đơn giản dùng được ngay là bảng chấm điểm nhà thầu gia công ngoài. Thứ ba, dù tự làm hay gửi ngoài, chi phí khuôn luôn là một dòng riêng trong báo giá đơn ép kim vì nó không đổi theo số lượng in, chia đều sai cách sẽ lỗ ở đơn nhỏ.
Thứ tư, quyết định tự làm phần lớn là quyết định đầu tư máy: loại máy, mức tự động và năng suất thực phải khớp với cơ cấu đơn hàng của xưởng, xem thêm so sánh máy ép kim tự động và bán tự động và các yếu tố ảnh hưởng năng suất ép.
Chọn cách tổ chức theo loại đơn
Bốn loại đơn thường gặp đòi hỏi bốn cách sắp luồng khác nhau.
- Bao bì hộp giấy số lượng lớn. Đi theo luồng đầy đủ sáu khối, ưu tiên duyệt mẫu từng công đoạn trước khi chạy số lớn; các điểm cần chốt của luồng này liệt kê trong quy trình in bao bì hộp giấy có ép kim. Vùng ép sát mép gấp hay nếp bế phải được đánh dấu trên mẫu ngay từ khâu chế bản, xem ép kim sát mép và nếp gấp.
- Đơn gấp. Cắt mọi bước có thể gộp, nhưng không cắt cổng duyệt file và cổng duyệt mẫu ép; các lựa chọn tổ chức cho đơn gấp nằm trong bài xử lý đơn ép kim gấp. Nếu khuôn chưa về kịp, chuyển lịch in trước, ép sau, thay vì dồn cả hai vào cùng một buổi.
- Đơn tái chạy có khuôn lưu. Tiến độ bỏ qua nhánh đặt khuôn, thay vào đó là kiểm tra tình trạng khuôn lưu trước khi lên lịch; tiêu chí giữ lại hay làm mới khuôn cũ thuộc bài quyết định tái sử dụng khuôn.
- Đơn tổng hợp nhiều hiệu ứng. Ép kim, dập nổi, UV trên cùng một ấn phẩm thì mỗi hiệu ứng là một nhánh phụ với khuôn và mẫu duyệt riêng; ma trận chọn hiệu ứng theo mục tiêu xem ở bài chọn hiệu ứng gia công theo mục tiêu thương hiệu.
Ví dụ: một đơn hai nghìn hộp thiệp gồm in offset bốn màu, cán màng mờ, ép kim logo và bế dán. Cách lên lịch an toàn là phát lệnh đặt khuôn ngay khi khách nháy bản in thử, chạy in trong lúc chờ khuôn, duyệt mẫu ép trên tờ đã cán, rồi mới mở máy bế. Tổng thời gian gần bằng thời gian in cộng thời gian duyệt, thay vì tổng tuần tự của cả bốn khối.
Với đơn sách và thiệp số lượng nhỏ, luồng rút gọn còn ba khối: chế bản và duyệt mẫu, in, rồi gom cả nhóm gia công sau in vào một lần gá máy. Rút gọn được nhưng vẫn giữ nguyên hai cổng duyệt; đơn nhỏ trễ lịch thường không phải vì in chậm mà vì thiếu một cổng duyệt rõ ràng.
Checklist bàn giao giữa các công đoạn
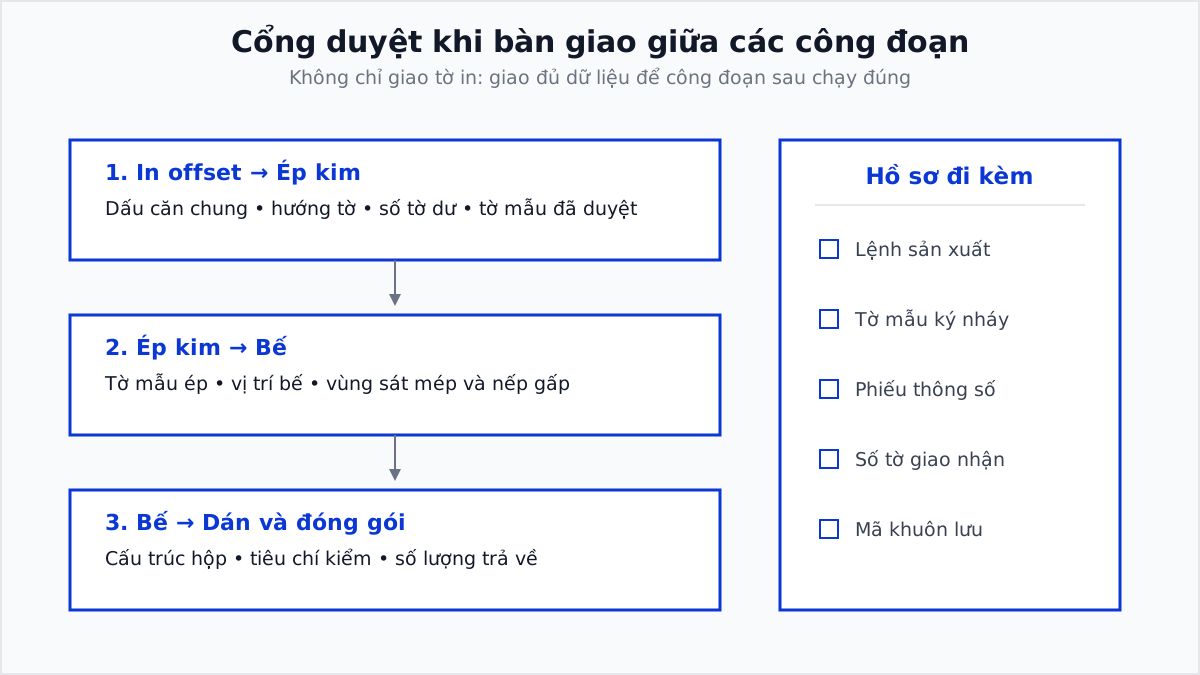
Checklist dưới đây dùng cho mỗi lần chuyển tờ in qua một công đoạn mới; in ra một tờ đi kèm lô tờ là cách rẻ nhất để giữ thông tin.
- Lệnh sản xuất ghi đủ vùng ép. Tọa độ vùng ép, kích thước, mã hiệu ứng và hướng tờ in ghi ngay trên lệnh, không quy ước miệng; hướng tờ sai là lỗi khó phát hiện cho tới lúc ép lệch cả lô.
- Dấu căn chung cho mọi công đoạn. Offset, cán màng và ép kim dùng cùng một bộ dấu căn đã thống nhất; khi khách yêu cầu thay đổi vị trí, đổi một lần trên lệnh và phát lại cho cả ba khâu.
- Tờ mẫu chuẩn đi kèm lô. Mỗi lần bàn giao kèm một tờ mẫu đã duyệt có ký nháy và ngày; bên nhận đối chiếu trước khi chạy, khác mẫu là dừng chứ không chạy thử đại.
- Ghi nhận khuôn theo mã. Khuôn về được ghi mã, kích thước, đơn hàng và vị trí gá trên mâm; đơn tái chạy đọc sổ này là lên máy được ngay mà không phải dò lại.
- Số tờ dư ghi bằng con số. Mỗi khâu gia công nhận và trả lại bao nhiêu tờ ghi vào lệnh; số dư cạn dần mà không ai ghi thì trách nhiệm phế phẩm sẽ không phân định được.
- Kết thúc đơn có ghi chép. Phiếu thông số, mẫu chuẩn và khuôn lưu nhập lại kho hồ sơ; phiếu này chính là dữ liệu đầu vào cho lần báo giá và sản xuất kế tiếp của cùng một ấn phẩm.
Sơ đồ dưới đây tóm tắt vị trí của các cổng duyệt và hồ sơ đi kèm mỗi lần bàn giao.
Áp dụng thực tế
Với xưởng in, khâu khuôn là khâu ngoài nhưng quyết định tiến độ cả đơn. Etch Lab sản xuất khuôn Magie và khuôn kẽm cho ép kim với thời gian giao trong 24 giờ kể từ khi xác nhận đơn, tùy độ phức tạp; danh mục và hướng dẫn chọn theo thiết kế xem ở trang khuôn ăn mòn, bạn gửi kèm chất liệu ép dự kiến để được xác nhận lựa chọn trước khi lên lịch.
Khi đơn có vật liệu hoặc hiệu ứng chưa từng chạy, cần thử vật liệu trước khi chốt quy trình: dịch vụ tư vấn sau in nhận mẫu ấn phẩm thật, thử theo phạm vi thống nhất và trả kết quả kèm nhận xét, giúp luồng sản xuất được lập trên dữ liệu thay vì trên phán đoán.
Câu hỏi thường gặp
Nên đặt khuôn trước hay sau khi duyệt màu bản in?
Đặt khuôn sau khi khách nháy bản in thử nhưng trước khi in số lớn. Nháy bản chốt nghĩa là thiết kế đã khóa, đủ điều kiện phát lệnh khuôn; chờ in xong mới đặt thì mất nguyên một chu kỳ chờ khuôn nằm ngoài tiến độ in.
Ép kim trước hay sau khi bế hộp?
Tùy cấu trúc: ép trước bế an toàn hơn về vị trí vì tờ phẳng dễ gá căn; bế trước ép dùng khi vùng ép cần khớp mép bế tuyệt đối hoặc tờ đã bế mới ép được trên gá. Cách chọn theo từng tình huống xem ở bài ép kim trước hay sau bế.
Cán màng trước hay sau khi ép kim?
Hai trình tự cho hai kết quả khác nhau: cán trước thì nhũ nằm trên màng, cảm giác kim loại đậm hơn; ép trước thì màng phủ lên trên nhũ, tăng độ bền nhưng giảm một phần ánh kim. Chọn theo mục tiêu thiết kế rồi lập vào lệnh, phân tích chi tiết ở checklist cán màng trước hay sau ép kim.
Đơn gấp chưa chốt file, có nên đặt khuôn trước không?
Không nên đặt khi file chưa chốt, vì khuôn làm theo file cũ mà thiết kế đổi sau thì khuôn bỏ. Thay vào đó, gửi file nháp cho xưởng khuôn xem trước tính khả thi của chi tiết, đồng thời thúc khách chốt; sau khi chốt mới phát lệnh khuôn. Với đơn đã xác nhận và chuyển sang sản xuất, đổi thiết kế hầu như không được nhận, nên hãy dùng cổng duyệt file để khóa thiết kế trước khi phát lệnh.
Xưởng không có máy ép kim vẫn nhận được đơn có ép kim không?
Nhận được, với điều kiện tính đủ chi phí gửi ngoài vào báo giá và giữ vai trò duyệt mẫu: chọn nhà gia công có mẫu chuẩn ký hai bên, giao nhận theo số tờ ghi trong lệnh, và lưu tờ mẫu duyệt tại xưởng để đối chiếu lô hàng về. Phân công và kiểm soát theo ca đối với phần gia công ngoài có thể tham khảo thêm ở bài kiểm soát chéo ca trong đơn ép kim.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến