Chọn dao khắc CNC cho phôi làm khuôn cần bắt đầu bằng phôi, mặt làm việc, chi tiết giới hạn và điểm kiểm. Các dữ kiện này cho đơn vị CNC cơ sở đánh giá dụng cụ và đường chạy trên tấm thật.
Ai cần dùng bộ dữ kiện chọn dao khắc CNC?
Bộ dữ kiện này dành cho xưởng có phôi và thuê CNC, người phụ trách kỹ thuật nhận file từ khách, hoặc bên tự vận hành CNC nhưng cần giao tiếp rõ giữa chế bản và máy. Người đặt không cần tự quyết đường kính, lưỡi cắt hay chế độ cắt qua vài ảnh tham khảo. Họ cần mô tả đúng đề bài để đơn vị gia công chịu trách nhiệm chọn dao có thể đánh giá nó trên máy và phôi thật.
Trong quy trình làm khuôn ép kim, khắc CNC là một nhánh tạo hình khác với ăn mòn: nó đi theo đường chạy và bị chi phối bởi gá, dụng cụ, vị trí gốc cùng hình học chi tiết. Nếu mục tiêu là phôi cho ăn mòn, hãy bắt đầu từ tấm Magie làm khuôn; nếu mục tiêu là khắc trực tiếp, bộ bàn giao file ở bài bàn giao file khắc kim loại giúp khóa hệ mốc trước khi trao đổi về dao.
Ví dụ: một tấm phôi có hình gồm mảng rộng, khe hẹp và hốc cần phân cấp. Gửi riêng hình vector khiến đơn vị CNC không biết phần nào phải là mặt làm việc, mặt nào là nền, khe hẹp có ưu tiên giữ nguyên không, hay có thể điều chỉnh theo khả năng gia công. Một dao nhìn hợp với mảng lớn có thể không đi được vào khe; ngược lại, yêu cầu chỉ xoay quanh khe mà không mô tả vùng nền lớn cũng dẫn đến đề xuất thiếu bối cảnh.
Checklist dữ kiện gửi trước khi hỏi về dao
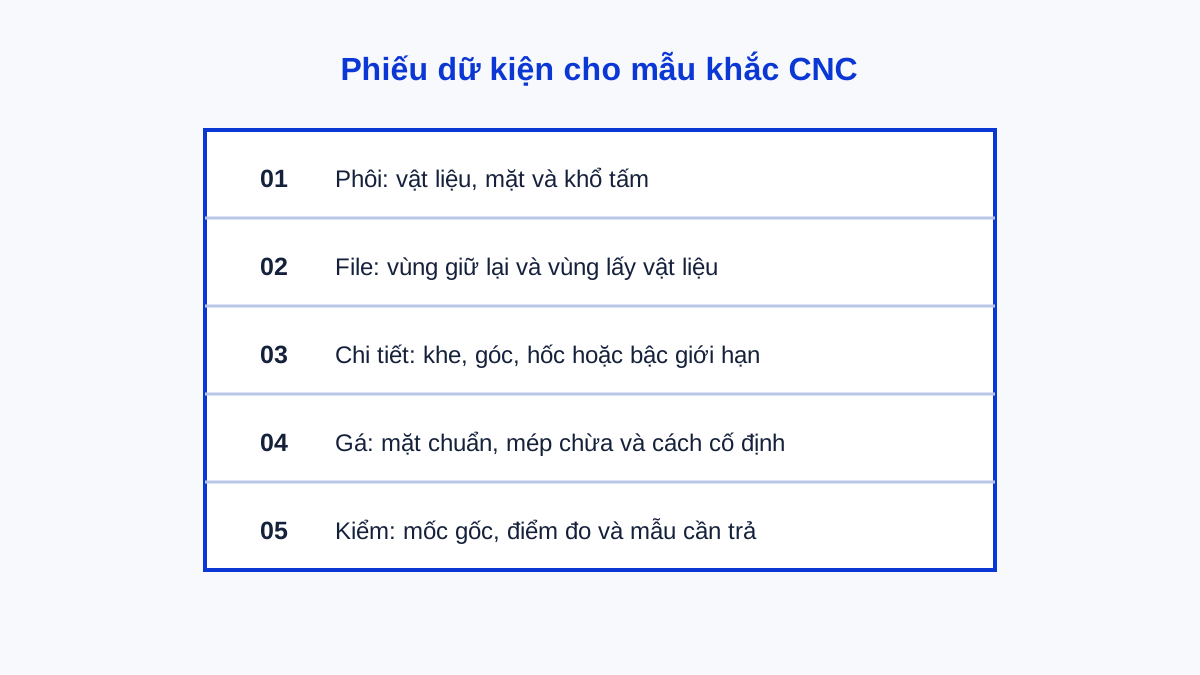
- Nêu rõ loại phôi và trạng thái bề mặt: gửi thông tin vật liệu, độ dày, khổ tấm, mặt sạch hay đã có lớp xử lý; đính kèm ảnh hiện trạng nếu có dấu cong, trầy hoặc mép cắt đặc biệt.
- Đánh dấu mặt làm việc và mặt gá: ghi mặt nào được khắc, mặt nào tỳ lên bàn, cách giữ tấm và những vùng không được chạm tới khi gá.
- Gửi file vector ở tỉ lệ thật: tách rõ vùng phải giữ, vùng cần lấy vật liệu và vùng chỉ là dấu tham chiếu; không gửi ảnh raster để đơn vị gia công tự suy đường biên.
- Khoanh chi tiết giới hạn: chỉ ra khe, góc trong, nét hẹp, hốc hoặc bậc là nơi quyết định; một file đầy đủ không thay thế việc gọi tên phần khó nhất.
- Chốt mốc gốc và chiều trục: ghi điểm bắt đầu đo, hướng đặt tấm và bề mặt tham chiếu để file, máy và phép kiểm không bị lật khác nhau.
- Mô tả cách nghiệm thu: nêu bề mặt nào cần quan sát, vị trí nào cần đo, cách so với file và mẫu nào cần giao lại trước khi chạy tấm thật.
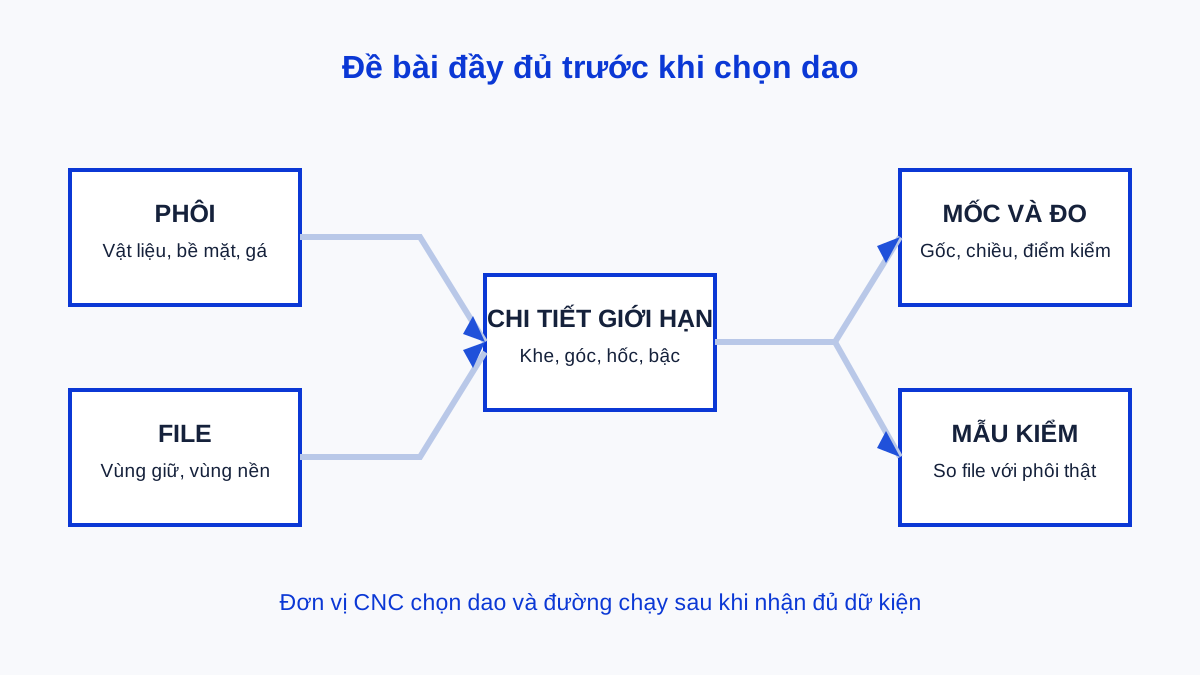
Đầu vào nào làm thay đổi cuộc trao đổi về dao?
| Dữ kiện đầu vào | Câu hỏi cần trả lời | Vì sao đơn vị CNC cần biết |
|---|---|---|
| Vật liệu và độ dày phôi | Tấm nào, bề mặt nào, có khác giữa các lô không? | Dụng cụ và cách gá phải phù hợp phôi thật, không chỉ phù hợp hình vẽ |
| Mặt làm việc | Phần giữ lại nằm ở đâu, phần nào là nền? | Xác định hướng tạo hình và cách đọc kết quả |
| Chi tiết giới hạn | Khe hẹp, góc trong hoặc hốc nào là khó nhất? | Cho biết nơi cần kiểm khả năng đi dao trước khi chốt toàn bộ tấm |
| Mốc gốc | Tọa độ nào dùng để đặt, đo và đối chiếu? | Giữ file, gá và nghiệm thu trong cùng một hệ tham chiếu |
| Cách kiểm | Ai xem, đo ở đâu, so với dữ liệu nào? | Biến mẫu khắc thành căn cứ quyết định thay vì chỉ là ảnh đẹp |
Bảng này không biến người đặt thành lập trình viên CNC. Nó làm rõ những dữ kiện phía đơn vị gia công không thể tự suy ra một cách an toàn từ file: mục đích của phôi và điều kiện nó sẽ đi qua sau khi khắc.
Sai lầm khi tự chốt dao từ xa
Gửi tên dao thay cho đề bài. Một mã dao có thể phù hợp trên vật liệu hoặc máy khác, nhưng không trả lời được nó có đi hết vùng hình trên tấm này hay không. Hãy hỏi đơn vị gia công đề xuất dựa trên dữ kiện đã bàn giao.
Chỉ gửi kích thước toàn tấm. Khổ phôi quan trọng cho gá, nhưng chi tiết giới hạn mới xác định nơi cần kiểm. Đánh dấu một khe hoặc góc khó có giá trị hơn việc yêu cầu “khắc thật sắc”.
Không ghi mặt làm việc. Một file có thể dùng để tạo hình nổi, lấy hốc hoặc chỉ đánh dấu. Nếu không ghi mục đích, cùng một đường biên có thể được diễn giải theo cách khác nhau.
Bỏ qua mốc và điểm đo. Mẫu trả về có thể trông đúng khi nhìn từ trên nhưng không có cách xác nhận nó nằm đúng vị trí, đúng chiều và đúng mối quan hệ với vùng gá.
Vì sao chọn dao khắc CNC phải bắt đầu từ phôi và chi tiết cùng lúc?
Dao không làm việc với file trừu tượng; nó đi trên vật liệu được gá thật, theo đường chạy có giới hạn tiếp cận. Phôi quyết định cách kẹp, mặt chuẩn và phản ứng khi gia công; chi tiết quyết định nơi đường chạy phải vào, đổi hướng hoặc dừng. Bỏ một trong hai, cuộc trao đổi dễ trượt sang lời hứa chung về “khắc được” thay vì đánh giá đúng phần cần tạo trên khuôn.
Cùng một hình cũng có thể là hai đề bài khác nhau: một dấu nhận diện trên tấm chỉ cần nhìn rõ, còn mặt làm việc cho khuôn cần phần giữ lại, vùng nền và cạnh được kiểm cùng nhau. Khi gửi mục đích, mốc và điểm đo, xưởng có thể nhận mẫu và đối chiếu với mục tiêu ban đầu thay vì suy luận từ ảnh bề mặt.
Checklist khóa phiếu bàn giao CNC
- Đính kèm file vector đúng tỉ lệ cùng ảnh phôi thật và mã lô nếu xưởng có quản lý lô.
- Đánh dấu mặt làm việc, mặt gá, vùng nền, vùng phải giữ và các mép cần chừa.
- Khoanh rõ chi tiết giới hạn, không chỉ khoanh vùng nhìn thấy đẹp trên bản vẽ.
- Nêu mốc gốc, chiều đặt tấm và điểm đo trên file lẫn phiếu giao nhận.
- Đề nghị đơn vị CNC trả lại phương án thử hoặc câu hỏi kỹ thuật trước khi gia công hết tấm.
- Nghiệm thu mẫu bằng file, mốc và bề mặt thực tế rồi mới quyết định chạy tiếp, điều chỉnh file hoặc đổi phương án.
Áp dụng thực tế
Khi cần tấm để thử phương án khắc, xem nguyên vật liệu in để xác nhận nhóm tấm và quy cách. Etch Lab cung cấp tấm Magie cho xưởng làm khuôn; nếu mục tiêu là khuôn thành phẩm, khuôn ăn mòn là điểm trao đổi về file và hiệu ứng. Không gửi một tên dao để thay cho bộ dữ kiện: phôi, file, mốc, cách gá và điểm kiểm luôn phải đi cùng nhau.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến