Gá phôi làm khuôn đúng không có nghĩa là siết tấm thật chặt. Hệ gá phải tạo mặt chuẩn lặp lại, chặn dịch chuyển, chừa vùng thao tác và không ép tấm vào một hình dạng giả.
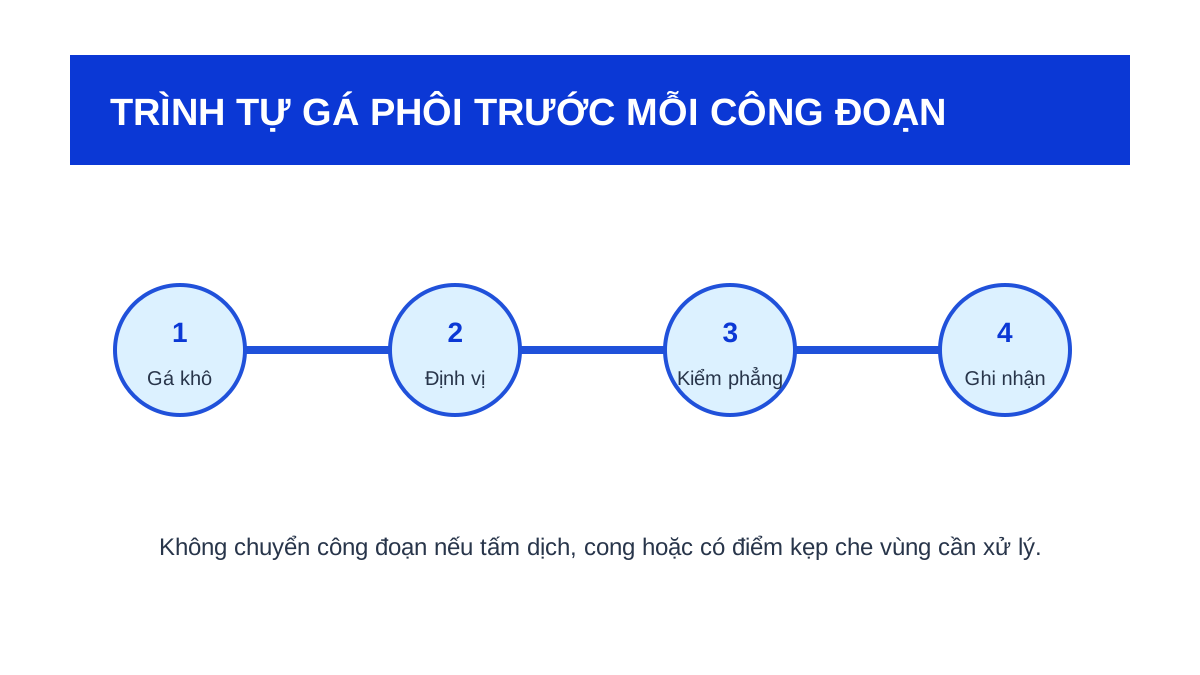
Gá phôi làm khuôn theo bản đồ bốn bước
Trước khi chọn kẹp, hãy vẽ một bản đồ đơn giản trên bản sao của file hoặc sơ đồ tấm. Bản đồ gồm vùng làm việc, vùng có thể tỳ, vùng có thể kẹp và vùng phải để trống cho dụng cụ, dòng rửa hoặc thao tác nâng tấm. Mỗi công đoạn có thể cần một bản đồ khác; không mặc định một cách gá đi xuyên suốt toàn bộ quy trình.
- Gá khô: đặt tấm lên mặt tỳ khi máy chưa hoạt động và chưa có vật liệu quy trình.
- Định vị: dùng cạnh hoặc điểm chuẩn để tấm trở lại cùng vị trí mà không bị ép chéo.
- Kẹp và kiểm phẳng: giữ tấm áp vào điểm tỳ, rồi quan sát dấu võng hoặc bập bênh.
- Ghi nhận và bàn giao: lưu hướng tấm, mặt làm việc, vị trí kẹp và trạng thái sau tháo.
Trình tự này khác gá khuôn lên máy ép kim. Bài F06 bắt đầu khi khuôn đã hoàn thiện và cần căn trên máy ép; bài M14 tập trung vào tấm phôi còn đang được chuẩn bị hoặc gia công trong xưởng làm khuôn. Điểm chung là đều cần chuẩn tham chiếu, nhưng lực, vùng tiếp cận và rủi ro không giống nhau. Nếu đơn hàng hướng tới hiệu ứng nhũ, ghi mục tiêu đó trên sơ đồ gá để vùng làm việc của tấm không bị nhầm với vùng có thể kẹp.
Lưu ý kỹ thuật: Khi công đoạn có hóa chất, chỉ dùng giá gá và vật liệu tương thích theo tài liệu của thiết bị, sản phẩm và SDS. Không đưa tay vào vùng thao tác, không ứng biến vật giữ có thể phản ứng, và không dùng bài này để suy điều kiện hóa chất.
Các bước tạo hệ tỳ, định vị và kẹp
Bước một: đọc trạng thái tự do của tấm
Đặt phôi lên mặt phẳng sạch mà chưa kẹp. Quan sát tấm tựa ở đâu, góc nào nhấc, mép nào có biến dạng và mặt nào được chọn làm việc. Nếu tấm bập bênh, ghi vị trí thay vì dùng tay ấn cho mất dấu. Trạng thái tự do là mốc để biết sau gá tấm được định vị hay chỉ bị cưỡng ép.
Đối với phôi chưa được chốt, xem tấm Magie làm khuôn để xác định các dữ kiện đầu vào cần giữ. Mã lô, độ dày và tình trạng bề mặt phải đi cùng sơ đồ gá; nếu không, khi đổi tấm sẽ không biết kết quả thay đổi vì vật liệu hay vì cách giữ.
Bước hai: chọn điểm tỳ ngoài vùng hình
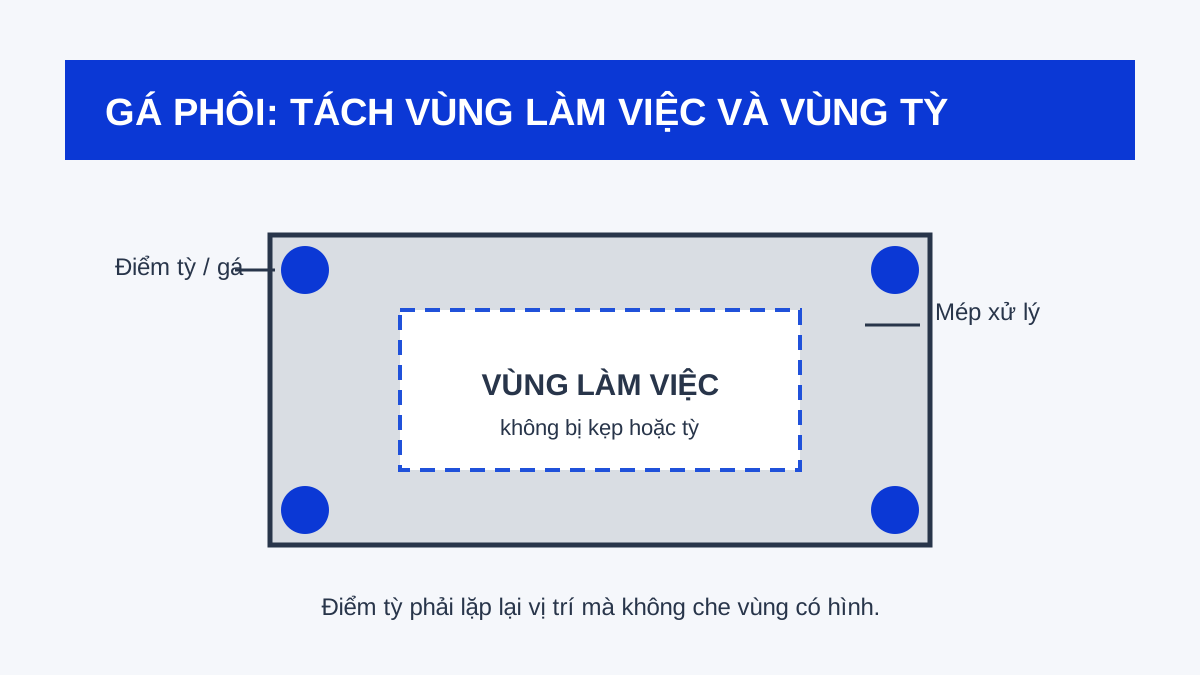
Điểm tỳ tạo ra mặt chuẩn chính. Chúng cần nằm trên vùng đủ ổn định và không có bavia hoặc hạt bẩn. Một điểm tỳ đặt dưới vùng tấm yếu có thể làm mặt võng khi chịu lực; điểm tỳ nằm trên dị vật lại nâng tấm khỏi chuẩn. Làm sạch đồ gá và mặt sau tấm trước mỗi lần đặt là thao tác kiểm, không phải việc phụ.
Với tấm mỏng hoặc hình dạng không đều, số và vị trí tỳ cần được xác nhận bằng thử nghiệm của xưởng. Không áp dụng máy móc một sơ đồ hình học cho mọi tấm. Nghiên cứu của NIST mô tả hệ gá qua các phần tử tiếp xúc có vị trí và diện tích xác định; ý nghĩa thực hành là mỗi tiếp xúc đều tham gia vào biến dạng và ổn định.
Bước ba: định vị mà không khóa thừa
Điểm định vị chặn tấm trượt hoặc xoay so với chuẩn. Đặt tấm tiếp xúc nhẹ với chuẩn trước khi kẹp. Nếu phải dùng lực ngang lớn để đưa cạnh vào vị trí, hãy kiểm bavia, sai kích thước hoặc sơ đồ định vị; ép tấm vào một hốc quá chặt có thể tạo ứng suất và làm việc tháo lắp không lặp lại.
Mỗi lần tháo và đặt lại, kiểm tấm có về cùng dấu tham chiếu không. Độ lặp lại có giá trị hơn một lần gá trông đẹp. Luận án của Purdue về thiết kế đồ gá nêu định vị ổn định, xác định, kẹp ổn định và giữ đủ bậc tự do là các yêu cầu chức năng; xưởng có thể chuyển chúng thành phiếu kiểm đặt lại.
Bước bốn: kẹp về phía điểm tỳ
Kẹp nên đẩy tấm về hệ chuẩn, không kéo tấm trượt khỏi định vị. Đặt lực gần vùng được đỡ và ngoài vùng làm việc. Siết theo trình tự nhất quán, dừng khi tấm ổn định; lực lớn hơn không tự làm hệ gá chính xác hơn.
Sau khi kẹp, kiểm khe dưới tấm và quan sát cạnh. Nếu kẹp làm một vùng hạ xuống nhưng vùng khác nhấc lên, sơ đồ tỳ hoặc trình tự siết đang tạo biến dạng. Tháo gá và kiểm trạng thái tự do: nếu tấm hồi rõ, kết quả đo khi đang kẹp phải được xem thận trọng.
Bước năm: kiểm đường tiếp cận và bàn giao
Mô phỏng đường đi của dụng cụ, tay thao tác, khung hoặc dòng rửa trước khi chạy. Không để đầu kẹp nằm trong đường dao, che vùng phơi, tạo túi giữ cặn hoặc cản thao tác nâng tấm. Với công đoạn ướt, thiết kế phải cho phép kiểm và làm sạch mà không chạm vào vùng hình.
Checklist trước khi chuyển sang công đoạn kế tiếp
- Mã tấm và hướng mặt làm việc còn đọc được sau khi gá.
- Điểm tỳ sạch, nằm ngoài vùng hình và tiếp xúc ổn định.
- Điểm định vị chặn đủ chuyển động nhưng không ép tấm chéo.
- Kẹp hướng tấm về điểm tỳ, không nằm trên vùng yếu hoặc đường thao tác.
- Không có khe mới, mép nhấc hoặc dấu võng xuất hiện sau khi siết.
- Dụng cụ, khung, vòi hoặc tay nâng có đường tiếp cận không va vào đồ gá.
- Ảnh sơ đồ, trình tự siết và quan sát sau tháo được lưu cùng hồ sơ tấm.
Checklist phải được đọc lại khi đổi công đoạn. Một vị trí kẹp hợp cho kiểm hình học có thể che vùng phủ; một giá giữ hợp cho rửa có thể không đủ cứng cho cắt. Bàn giao tốt ghi mục tiêu của cách gá, không chỉ ghi tên đồ gá.
Lỗi gá thường gặp và cách giảm rủi ro
Dùng kẹp để sửa tấm cong. Tấm có vẻ phẳng khi bị ép nhưng có thể hồi sau tháo. Cách giảm rủi ro là ghi trạng thái tự do, đánh giá phôi trước và chỉ dùng lực giữ theo phương án đã xác nhận.
Đặt điểm tỳ lên bavia hoặc bụi. Dị vật nhỏ tạo một chuẩn giả, khiến mọi điểm đo sau đó cùng sai theo. Lau cả mặt đồ gá và mặt sau tấm, rồi đặt lại thay vì cố hiệu chỉnh ở bước đo.
Kẹp xa điểm đỡ. Khoảng cách tạo cánh tay đòn làm tấm dễ võng. Di chuyển vùng kẹp về gần hỗ trợ hoặc bổ sung giải pháp đỡ đã được kỹ thuật xác nhận; không đơn giản tăng lực.
Che vùng thao tác. Khi đầu kẹp nằm gần chi tiết, người vận hành có thể đổi đường thao tác tại chỗ và mất tính lặp lại. Bản đồ vùng cấm phải được duyệt trước khi chọn phần tử gá.
Không ghi trình tự. Hai người dùng cùng đồ gá nhưng siết theo thứ tự khác có thể tạo trạng thái khác. Ảnh, ký hiệu điểm và thứ tự thao tác giúp biến kinh nghiệm thành quy trình có thể kiểm.
Bảng phân biệt giữ ổn định và cưỡng ép tấm
| Dấu hiệu | Gá ổn định | Gá đang cưỡng ép |
|---|---|---|
| Trước khi kẹp | Tấm tựa rõ trên hệ điểm đã chọn | Tấm bập bênh nhưng chưa được ghi nhận |
| Khi định vị | Tiếp xúc chuẩn bằng lực nhẹ | Phải nạy hoặc ép cạnh vào vị trí |
| Khi siết | Kẹp đưa tấm về điểm tỳ | Một góc hạ xuống, góc khác nhấc lên |
| Đường thao tác | Vùng làm việc và lối tiếp cận còn trống | Đầu kẹp che chi tiết hoặc cản dụng cụ |
| Sau tháo | Trạng thái gần mốc ban đầu | Tấm hồi rõ hoặc kết quả đo thay đổi lớn |
Bảng này là cổng đánh giá định tính, không phải tiêu chuẩn dung sai. Mỗi xưởng cần gắn nó với dụng cụ đo, vật liệu và yêu cầu bản vẽ của mình. Nếu không thể phân biệt hai cột bằng quan sát hoặc đo, quy trình cần bổ sung phương pháp kiểm trước khi chạy đơn thật.
Cơ chế vì sao lực kẹp có thể làm phôi biến dạng
Tấm phôi là một vật thể đàn hồi trong giới hạn làm việc. Khi lực kẹp tác dụng ở vị trí không có hỗ trợ gần đó, tấm uốn giữa điểm kẹp và điểm tỳ. Trong lúc còn lực, mặt có thể nằm đúng theo đồ gá; khi lực mất, năng lượng đàn hồi làm tấm hồi. Hình được cắt, khắc hoặc đo trong trạng thái cưỡng ép vì thế có thể lệch ở trạng thái tự do.
Lực gia công thêm một tải khác. Nếu đường tác dụng đi qua vùng không được đỡ, tấm có thể rung hoặc dịch chuyển dù kẹp không hề lỏng. Tăng lực kẹp đôi khi giảm trượt nhưng tăng biến dạng; đó là lý do phải giải bài toán bằng vị trí tỳ, định vị, kẹp và đường lực cùng lúc.
Trong công đoạn ướt, ổn định còn liên quan đến khả năng tiếp xúc đều và thoát khỏi bề mặt. Một phần tử gá che mặt hoặc tạo vùng giữ bọt, cặn có thể làm điều kiện khác nhau theo vị trí. Bài thiết lập vai và góc ăn mòn dùng chính phân bố này như một dấu hiệu cần kiểm, nhưng mọi điều chỉnh hóa chất phải theo quy trình riêng.
Kế hoạch hành động khi xây một phương án gá mới
- Vẽ vùng làm việc, vùng chuẩn, vùng có thể kẹp và đường tiếp cận trên sơ đồ tấm.
- Đặt tấm không kẹp, ghi trạng thái tự do và mọi điểm bập bênh hoặc mép biến dạng.
- Chọn điểm tỳ sạch, rồi thêm định vị theo từng chuyển động cần chặn.
- Đặt kẹp gần vùng được đỡ và siết theo một trình tự được đánh dấu.
- Kiểm lại khe, mặt phẳng, đường thao tác và khả năng tháo tấm an toàn.
- Tháo rồi gá lại để đánh giá tính lặp lại trước khi chạy công đoạn.
- Lưu ảnh, mã tấm, sơ đồ điểm và kết quả sau tháo để lần sau có mốc so sánh.
Áp dụng thực tế
Khi xưởng đặt khuôn ăn mòn, hãy gửi thêm kích thước, hướng hình và thông tin lắp để phương án phôi không tách rời công đoạn sử dụng. Nếu xưởng tự làm phôi, hồ sơ gá nên đi cùng hồ sơ lô từ lúc kiểm tấm tới lúc tháo; Etch Lab cần nhận được dữ kiện có thể đối chiếu, không chỉ mô tả “tấm bị lệch”.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến