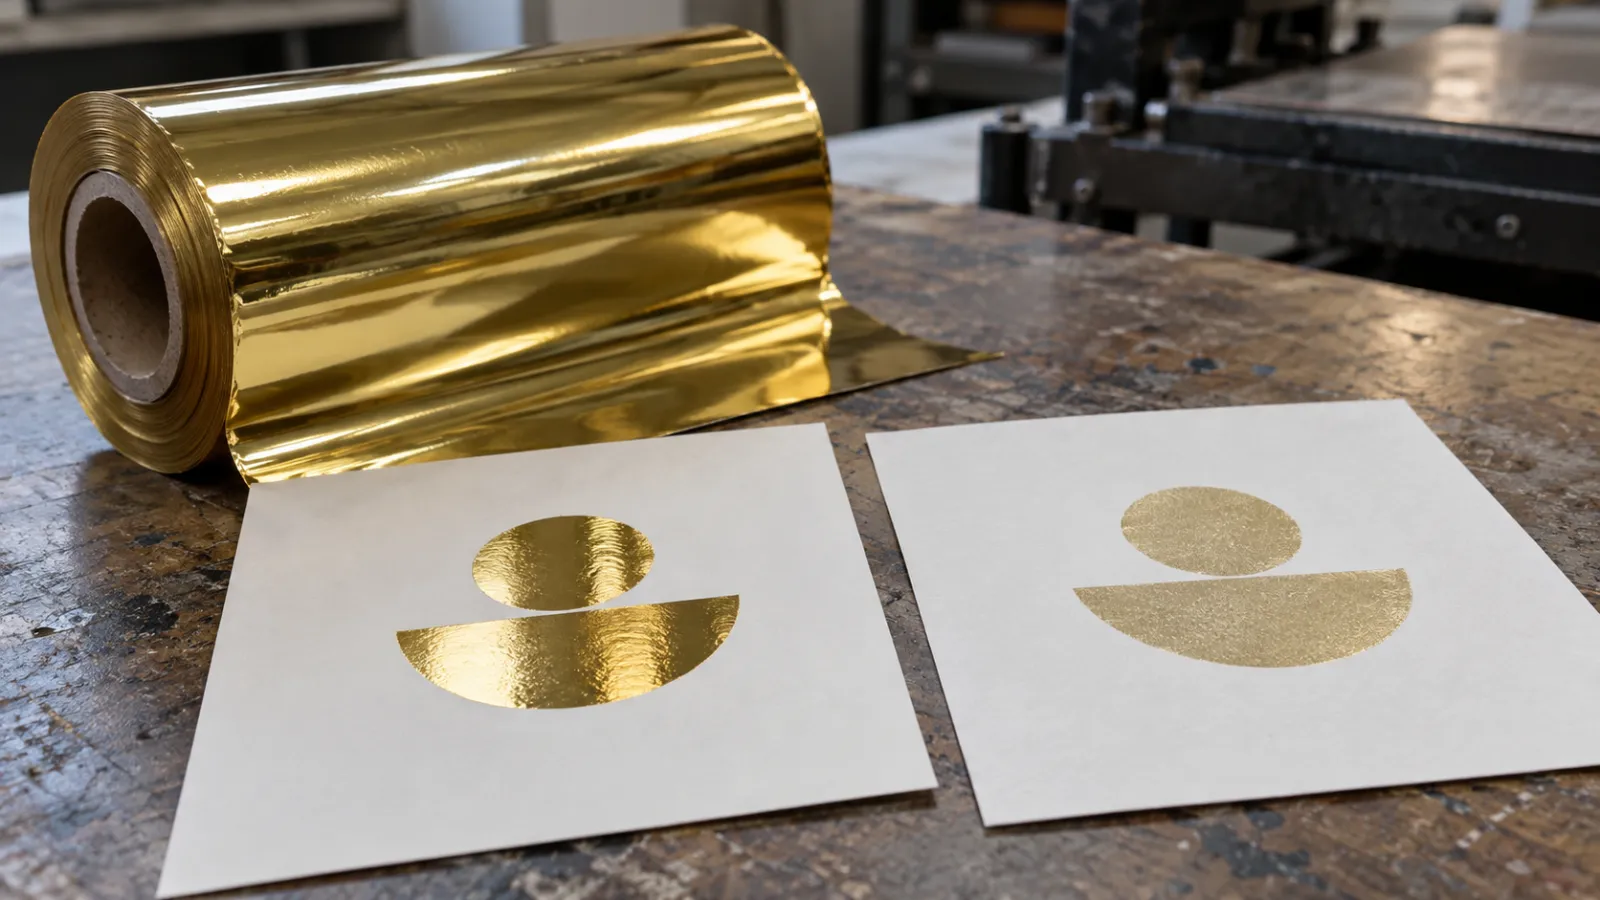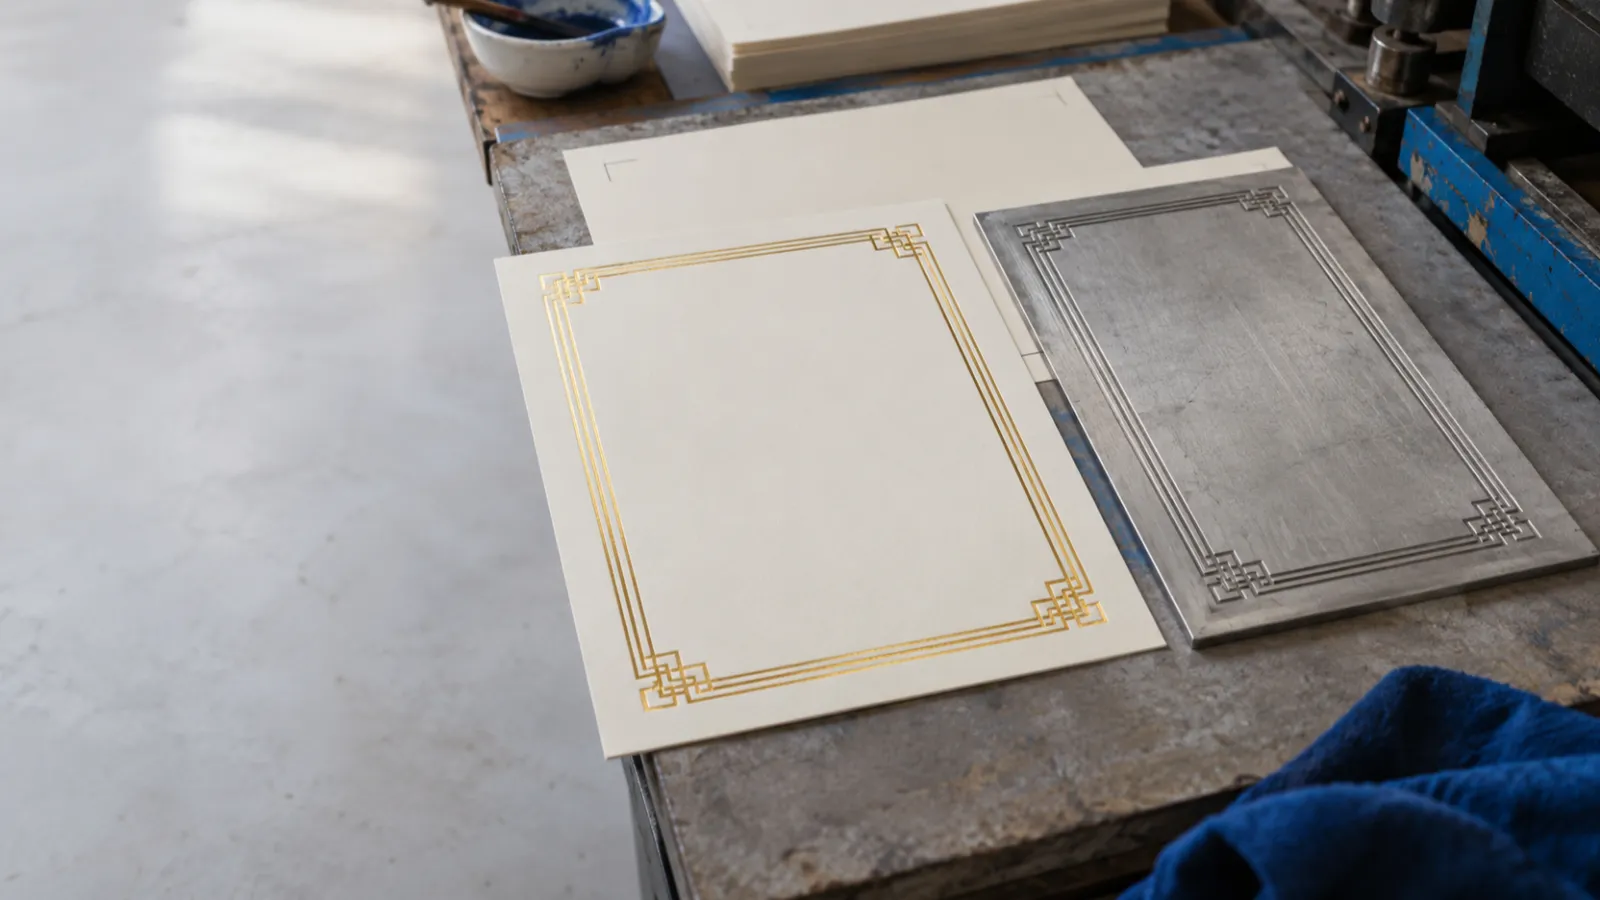
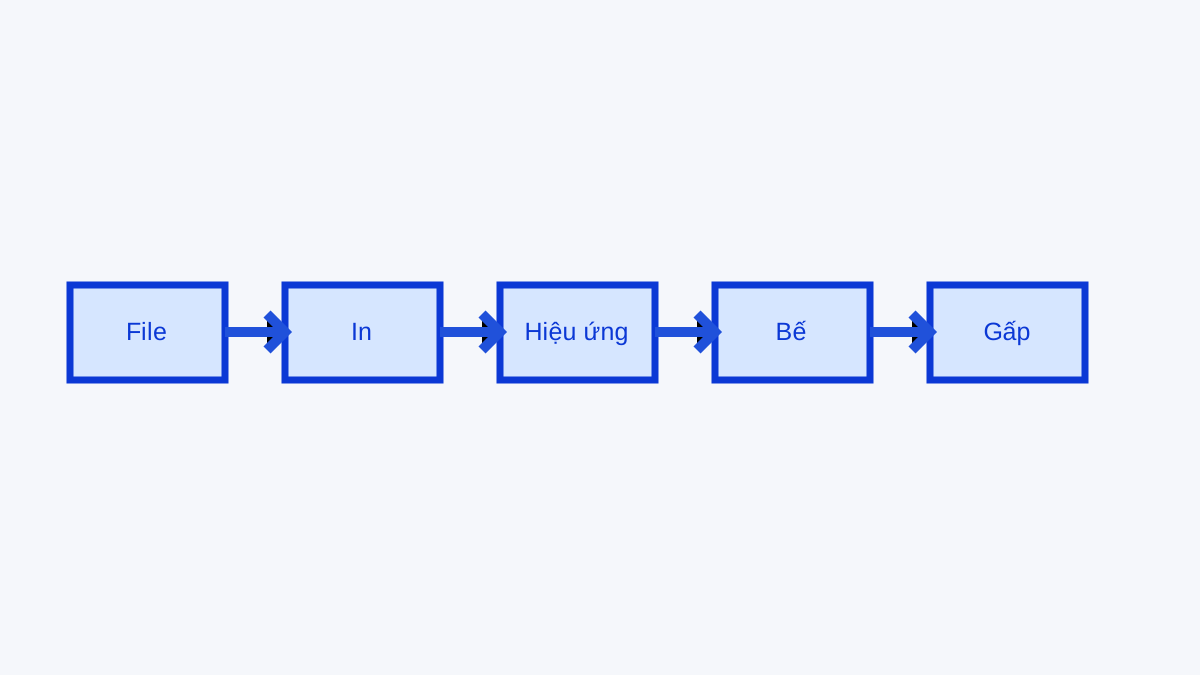
Quy trình in ấn bao bì có ép kim cần được lập từ file, vật liệu, vùng hiệu ứng đến mẫu hộp hoàn thiện. Một tờ ép đẹp chưa đủ để phát lệnh: đường bế, nếp gấp và vị trí dán có thể thay đổi cách vùng nhũ xuất hiện sau khi hộp thành hình.
Luồng công việc cho một hộp giấy có vùng ép kim
- Chốt file thiết kế, kích thước triển khai, vùng in, vùng nhũ, đường bế và nếp gấp.
- Chọn tờ vật liệu và xác nhận bề mặt sẽ nhận nhũ, gồm cả màng hoặc lớp phủ nếu thiết kế có.
- Làm khuôn cho phần ép kim theo file đã duyệt và thống nhất cách căn chồng với bản in.
- In tờ, giữ mốc căn và kiểm tờ trước khi chuyển sang gia công sau in.
- Thử trình tự cán màng, UV, ép kim hoặc dập nổi theo cấu trúc đơn hàng.
- Bế mẫu đã hoàn thiện, rồi gấp–dán để xem vùng nhũ trong hình dạng hộp cuối.
- Chốt mẫu chuẩn, ghi trình tự và các điểm kiểm vào lệnh trước khi chạy lô.
Bức tranh rộng hơn nằm ở quy trình in ấn có ép kim. Luồng này không thay thế cách tổ chức riêng của từng xưởng; nó là danh sách mốc để người nhận đơn không bỏ qua tương quan giữa khuôn, vật liệu và hình dạng hộp.
Đi qua từng điểm chốt thay vì chỉ theo danh sách máy
File và cấu trúc hộp
File phải thể hiện vùng nhũ cùng đường bế, nếp gấp và vị trí dán có liên quan. Vùng nhũ gần nếp hoặc mép không thể được duyệt chỉ bằng phần đồ họa giữa tờ. Nếu file chưa nói rõ vị trí hiệu ứng trên triển khai hộp, người làm khuôn và người bế sẽ tự suy từ hai bản khác nhau.
Vật liệu và bề mặt nhận nhũ
Chọn giấy không chỉ là chọn màu hoặc định lượng. Mặt giấy, lớp cán và lớp phủ sẽ là bề mặt khuôn gặp trong lúc ép. Đọc gia công sau in là gì để tách các công đoạn hoàn thiện; khi bề mặt đã có màng, mẫu thử cần dùng đúng màng dự kiến thay vì giấy trần.
In và căn chồng
Tờ in cần giữ các mốc để vùng nhũ khớp phần đồ họa. Phần nào phải nằm đúng với bản in cần được xác định trước lúc làm khuôn. Hệ mốc này được giải thích tại căn chồng giữa bản in và ép kim. Nếu phần nhũ đang bị lệch, không nên giải bằng cách xê khuôn ngay; hướng dẫn căn lại ép kim bị lệch cho cách lần theo cữ, tờ và gá.
Gia công hiệu ứng, bế và gấp dán
Trình tự mặc định thường giữ tờ phẳng ở các công đoạn cần căn chính xác, rồi mới bế và tạo hình. Tuy nhiên, thứ tự không cố định khi vùng hiệu ứng sát mép cắt hoặc cấu trúc yêu cầu gá khác. Bài thứ tự gia công sau in phân tích các cặp có thể đổi; quyết định được duyệt phải đi qua mẫu thật.
Mẫu hộp sau khi tạo hình
Hộp là bằng chứng cuối của quy trình, không chỉ là dạng đóng gói của tờ đã ép. Sau khi bế, hãy gấp theo các nếp thực và dán tại đúng vị trí dự kiến. Quan sát logo ở mặt nhìn chính, ở vùng sát góc và ở phần gần đường gập. Nếu hiệu ứng chạy qua hai mặt, kiểm độ liên tục của ý đồ thiết kế sau khi hộp dựng lên, thay vì chỉ kiểm vị trí trên triển khai phẳng.
Mẫu hộp cũng làm rõ điểm nào không nên sửa ở công đoạn sau. Một vùng nhũ sát đường bế có thể cần đổi khoảng cách trong file; đó là vấn đề thiết kế–triển khai, không phải yêu cầu người bế tự xử lý. Ngược lại, vùng nhũ ở giữa mặt hộp nhưng lệch cùng chiều trên mọi mẫu thường cần quay lại mốc căn và gá.
Điểm dừng trước khi phát lệnh lô
Đặt điểm dừng khi một phần đầu vào chưa xác nhận: chưa có mẫu đúng màng, chưa xem hộp sau gấp, hoặc chưa rõ vùng nhũ lấy dấu nào làm mốc. Điểm dừng không phải trì hoãn vô cớ; nó ngăn một giả định nhỏ đi qua in, khuôn, nhũ và bế rồi trở thành lỗi ở thành phẩm. Khi đủ dữ kiện, lệnh phải ghi điều đã được duyệt, không ghi lại tất cả phương án từng cân nhắc.
Checklist chốt quy trình in ấn bao bì trước khi phát lệnh
- Đính file triển khai có thể nhìn đồng thời vùng nhũ, đường bế, nếp gấp và vị trí dán.
- Ghi chất liệu ép, bề mặt hoàn thiện và thứ tự gia công dự kiến; không ghi chung chung là “làm như mẫu cũ”.
- Xác định mốc căn chồng và vùng nhũ nhạy cảm với mép, nếp hoặc góc hộp.
- Chọn mẫu thử theo đúng vật liệu, màng, nhũ và trình tự sản xuất.
- Bế, gấp và dán ít nhất một mẫu duyệt để kiểm hiệu ứng trong hình hộp cuối.
- Lưu mẫu chuẩn cùng số hiệu file, hướng tờ và ghi chú thay đổi để lần chạy sau đối chiếu.
Bốn cách chuẩn bị làm quy trình trượt khỏi mẫu duyệt
- Duyệt logo ở giữa tờ rồi bỏ qua mép hộp. Vùng nhũ có thể tốt trước bế nhưng nằm quá sát nếp hoặc mép sau tạo hình.
- Thử trên giấy trần, chạy trên tờ cán. Bề mặt nhận nhũ đã đổi, nên kết quả thử không còn là mẫu đối chứng.
- Tách file khuôn khỏi file triển khai. Người làm khuôn không nhìn thấy đường bế, người bế không biết vùng nhũ nhạy cảm.
- Gấp mẫu sau khi đã chốt chạy. Gấp–dán phải là bước duyệt, không chỉ là bước đóng gói.
Bảng bàn giao giữa công đoạn in và gia công hiệu ứng
| Hạng mục bàn giao | In → ép kim | Ép kim → bế/gấp dán |
|---|---|---|
| Mẫu cần kèm | Tờ in có mốc căn và màu đã duyệt | Tờ có nhũ đã duyệt, hướng tờ rõ |
| Dữ liệu cần ghi | Vùng nhũ, mốc căn, bề mặt tờ | Khoảng cách nhũ–mép, nếp gấp và vị trí dán |
| Điểm kiểm | Nhũ khớp đồ họa trên tờ phẳng | Nhũ còn đúng vị trí khi hộp thành hình |
| Sai lầm cần tránh | Dịch khuôn để bù lỗi cữ chưa xác minh | Bế cả lô trước khi biết vùng nhũ sát mép ra sao |
Vì sao quy trình hộp giấy phải có hai lần duyệt mẫu
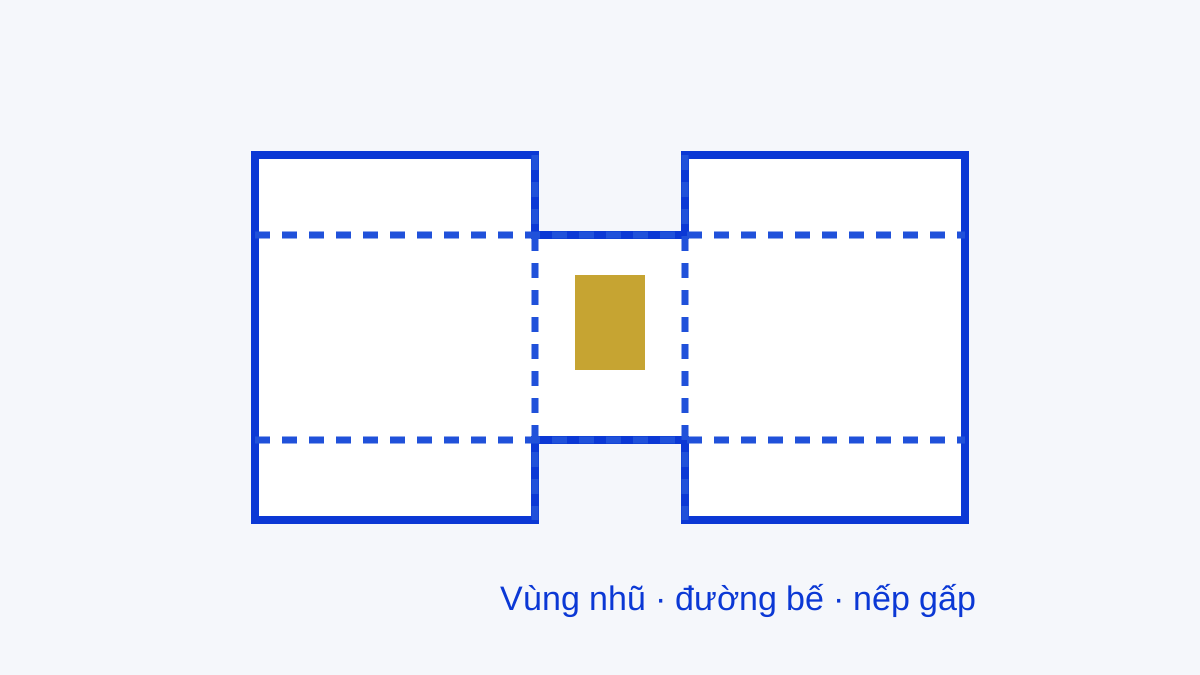
Trên tờ phẳng, người duyệt nhìn thấy độ bám nhũ và quan hệ với bản in. Nhưng bế lấy đi phần biên, gấp thay đổi góc nhìn và dán cố định một cấu trúc ba chiều. Một vùng nhũ đạt trên mặt bàn có thể trở thành vùng sát mép, bị che bởi nếp hoặc bị căng khi hộp được tạo hình.
Hai lần duyệt giải hai câu hỏi khác nhau. Duyệt tờ phẳng xác nhận căn chồng và bề mặt; duyệt hộp hoàn thiện xác nhận thiết kế còn hoạt động sau các biến đổi hình học. Gộp hai câu hỏi vào một tờ mẫu khiến xưởng chỉ phát hiện lỗi muộn.
Ngoài việc duyệt hai lần, mỗi lần duyệt phải trả lời một câu hỏi có thể kiểm. Với tờ phẳng: nhũ có đúng vùng thiết kế và bề mặt có đạt không? Với hộp đã tạo hình: vùng nhũ có còn nằm đúng với mép, nếp và hướng nhìn chính không? Viết hai câu hỏi này lên phiếu duyệt giúp người xem mẫu không đánh giá chỉ theo cảm nhận tổng quát.
Khi đơn có nhiều biến thể hộp, đừng gộp tất cả vào một mẫu đại diện nếu vị trí logo hoặc nếp gấp khác nhau. Chọn biến thể chứa điều kiện khó nhất, hoặc duyệt từng cấu trúc có vùng nhũ riêng. Điều cần giữ là mối liên hệ truy xuất được giữa file, tờ mẫu và mẫu hộp.
Một cách kiểm hữu ích là đặt mẫu hộp cạnh file triển khai và tờ in đã duyệt, rồi lần lượt chỉ ra vùng nhũ tương ứng trên cả ba. Nếu người kiểm không xác định được cùng một vùng qua ba vật này, lệnh đang thiếu mốc hoặc thiếu phiên bản file. Phép đối chiếu đơn giản đó cũng làm rõ mẫu nào cần được lưu lại khi đơn tái chạy.
Trước khi mở lô, người phụ trách nên xác nhận ai có quyền dừng công đoạn khi mẫu đầu không khớp. Không cần quy định một vai trò chung cho mọi xưởng, nhưng lệnh phải nêu người nhận mẫu và bước quay lại nếu lỗi nằm ở file, tờ in, khuôn hay trình tự. Nhờ vậy, lỗi được trả về đúng điểm tạo ra nó.
Hành động để biến mẫu duyệt thành lệnh sản xuất
- Gọi tên từng công đoạn theo thứ tự và ghi lý do khi một cặp công đoạn đổi chỗ so với luồng thường dùng.
- Đính một ảnh hoặc sơ đồ triển khai hộp đánh dấu vùng nhũ nhạy cảm với đường bế, nếp và dán.
- Ghi cách căn tờ, hướng cấp và bề mặt hoàn thiện lên phiếu đi cùng tờ mẫu.
- Yêu cầu mẫu đi hết in, hiệu ứng, bế và gấp dán trước khi dùng làm chuẩn cho lô.
- Khi thay giấy, màng, file hoặc vị trí nhũ, tạo mẫu mới; không coi thay đổi đó là việc chỉnh nhỏ.
Áp dụng thực tế
Đơn hộp mới hoặc có vùng nhũ gần mép nên bắt đầu bằng tư vấn gia công sau in, cùng file triển khai và mẫu vật liệu. Sau khi vùng hiệu ứng và trình tự được xác nhận, danh mục khuôn ăn mòn là điểm liên hệ để chuẩn bị khuôn theo file đã duyệt. Etch Lab cung cấp khuôn và phôi, không sản xuất hộp thành phẩm cuối.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến