An toàn máy ép kim bắt đầu từ nhận diện vùng ép, đường nhũ, khuôn và cách cô lập máy. Một trình tự cố định giúp người vận hành không phải sửa sai lệch khi cơ cấu còn có thể chuyển động.
Bốn vùng cần kiểm trước khi nhận ca
Máy thủ công, bán tự động và tự động có cấu tạo khác nhau, nhưng đều có các vùng cần coi là rủi ro: bề mặt nóng, điểm kẹp khi bàn ép đóng, khu vực gá khuôn và đường cấp–thu nhũ. Hãy đọc trước về khác biệt luồng vận hành trong máy ép kim tự động và bán tự động, vì hệ cấp tờ tự động tạo thêm chuyển động mà máy bàn nhỏ không có.
Đừng dựa vào thói quen “máy đang chạy chậm nên sửa nhanh được”. Một thao tác sửa cữ, kéo nhũ hoặc lấy tờ kẹt chỉ an toàn khi máy đã ở trạng thái dừng theo quy trình của model. Phần che chắn, nút dừng và chỉ dẫn của nhà sản xuất là điều kiện vận hành, không phải chi tiết có thể tháo ra cho tiện thao tác.
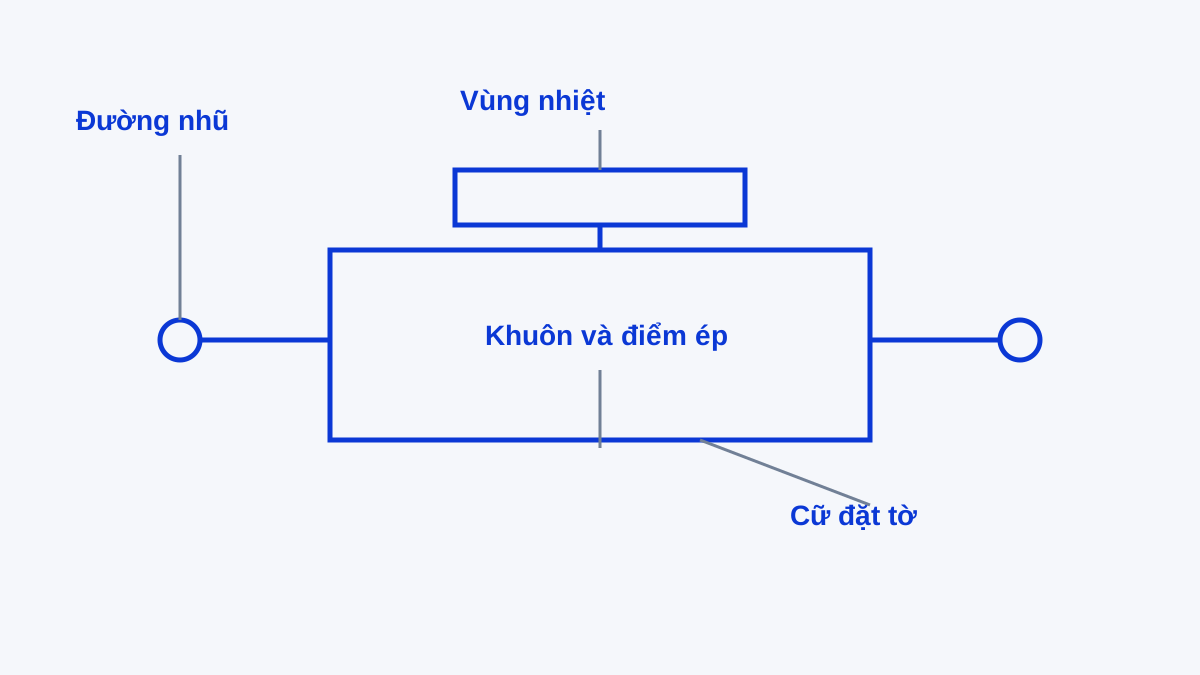
Trình tự an toàn máy ép kim trước khi chạy
Dọn mặt bằng và nhận diện đầu vào
Giữ lối đi, bàn đặt tờ và khu vực quanh máy không có vật cản. Tờ, khuôn, nhũ và dụng cụ căn chỉnh nên có chỗ đặt riêng; vật để chồng lên bàn máy dễ rơi hoặc khiến người đứng máy phải với qua vùng nóng. Kiểm tra loại đơn, vật liệu và khuôn đang gá có đúng với phiếu ca trước khi bật nhiệt.
Kiểm tra che chắn và điều khiển từ bên ngoài
Quan sát che chắn, cơ cấu dừng, cữ, gá khuôn và đường nhũ bằng mắt. Không luồn tay vào trong để “thử độ lỏng” khi máy còn cấp năng lượng. Nếu che chắn không ở đúng vị trí, nút điều khiển bất thường, có dây hở, mùi lạ hoặc tiếng động không quen, ghi nhận và chuyển người phụ trách thay vì cố khởi động.
Làm nóng và chạy tờ thử có kiểm soát
Sau khi máy được phép khởi động theo tài liệu model, dùng tờ thử để kiểm vị trí trước khi đưa tờ của đơn vào. Điều này tách lỗi căn chỉnh khỏi tình huống người vận hành phải sửa giữa một chu kỳ. Ba biến nhiệt, áp lực và thời gian ép cần được đổi có chủ đích; cách tách từng biến được giải thích trong nhiệt độ ép kim và thời gian ép.
Dừng đúng cách trước khi can thiệp
Khi tờ kẹt, nhũ nhăn, khuôn lệch hoặc thấy dấu hiệu cơ khí bất thường, dừng máy bằng điều khiển dành cho tình huống đó và cô lập năng lượng theo quy trình xưởng trước khi lấy vật liệu. Không đẩy tờ bằng tay khi bàn ép đang có thể di chuyển. Sự cố điện, nhiệt, truyền động hoặc phần phải mở che chắn cần chuyển cho người được phân công.
Thay cuộn nhũ và vật liệu theo trạng thái dừng
Việc thay cuộn nhũ thường khiến người đứng máy tập trung vào đường đi của vật liệu hơn là vị trí của mình. Trước khi thay, xác nhận chu kỳ đã kết thúc và cơ cấu không thể tự chạy lại; sau đó mới tháo phần nhũ cũ, thu phần bã và luồn cuộn mới theo sơ đồ model. Không để đầu nhũ, lõi cuộn hoặc dụng cụ rời trên đường cấp tờ, vì chúng có thể bị cuốn vào cơ cấu hoặc rơi vào vùng bàn ép.
Khi cần xử lý tờ bị kẹt, giữ nguyên vị trí tờ và ghi nhận nó bị kẹt ở đâu trước khi lấy ra. Vị trí đó có thể cho biết tờ bị kẹt do cữ, do đường cấp hay do phần nhũ. Việc quan sát này hữu ích hơn cách kéo tờ ra rồi chạy tiếp mà không lưu dấu hiệu. Sau khi lấy vật liệu theo quy trình an toàn, khởi động lại bằng tờ thử; không đưa lại ngay tờ của đơn vào máy.
Bàn giao giữa các ca
Người nhận ca cần biết điều gì đã thay đổi, chứ không chỉ biết máy “đã chạy”. Phiếu bàn giao nên ghi model đang dùng, loại khuôn, vật liệu, vị trí cữ, trạng thái nhũ và bất thường chưa xử lý. Nếu có thay đổi nhưng chưa xác định nguyên nhân, đánh dấu rõ để ca sau không lặp thao tác thử trong điều kiện không an toàn.
Một bàn giao tốt cũng nêu rõ ai được gọi khi điều khiển, che chắn hay phần điện có vấn đề. Người vận hành không cần tự trở thành người sửa máy. Điều họ cần làm là dừng đúng lúc, mô tả đúng dấu hiệu và giữ nguyên hiện trạng cần kiểm tra. Cách phân công này ngăn việc tháo che chắn hoặc sửa tạm chỉ để tránh chậm tiến độ.
Chuẩn bị cho người mới đứng máy
Không giao ca độc lập cho người mới chỉ vì họ biết đưa tờ vào và lấy tờ ra. Họ cần được chỉ vị trí nút dừng, khu vực không được đưa tay vào, cách nhận biết che chắn không đúng vị trí và người chịu trách nhiệm khi có sự cố. Trước ca đầu, cho họ quan sát một lần chuẩn bị khuôn, chạy tờ thử và dừng máy có hướng dẫn.
Hãy dùng cùng một checklist cho người cũ và người mới. Checklist không thay thế đào tạo theo model, nhưng làm rõ thứ tự tối thiểu trong mỗi ca. Khi một bước bị bỏ qua, người phụ trách có thể kiểm lại chính bước đó thay vì suy đoán rằng người đứng máy “thiếu cẩn thận”.
Kiểm mẫu mà không tạo thói quen nguy hiểm
Khi cần kiểm độ phủ hoặc vị trí của bản ép, đưa tờ ra bàn kiểm thay vì cúi sát vùng ép lúc máy còn ở trạng thái làm việc. Chuẩn bị khay riêng cho tờ đạt, tờ cần kiểm lại và tờ lỗi để người vận hành không phải quay lại chỗ máy chỉ để tìm mẫu. Nếu cần nhìn sát nét nhỏ, giữ mẫu bằng tay ở bàn kiểm, không giữ tờ tại vị trí khuôn trong lúc cơ cấu sẵn sàng chạy.
Một thao tác an toàn cũng phải lặp được trong ca bận. Vì vậy, quy định thời điểm kiểm mẫu, vị trí đặt mẫu và tín hiệu báo bất thường trước khi chạy loạt. Khi cả ca dùng cùng trình tự, an toàn không phụ thuộc vào việc một người có nhớ “cẩn thận hơn” hay không.
Bảng đối chiếu thao tác đúng và thao tác tạo rủi ro
| Tình huống | Cách kiểm soát | Tránh làm |
|---|---|---|
| Cữ tờ lệch | Dừng máy, xác nhận trạng thái an toàn rồi chỉnh cữ | Với tay chỉnh khi bàn ép còn hoạt động |
| Nhũ đi lệch | Dừng và kiểm đường dẫn từ cuộn đến vị trí thu hồi | Kéo mạnh nhũ đang căng để “nắn” đường đi |
| Cần đổi khuôn | Cô lập máy, chờ bề mặt phù hợp để thao tác và dùng dụng cụ đúng | Chạm trực tiếp vào vùng nóng hoặc khuôn vừa chạy |
| Có tiếng động lạ | Ghi vị trí, dừng theo hướng dẫn và báo người phụ trách | Chạy tiếp để chờ tiếng động tự hết |
| Tờ thử không đạt | Chỉnh một biến, thử lại và lưu mẫu | Đổi đồng thời nhiệt, áp lực, cữ và nhũ |
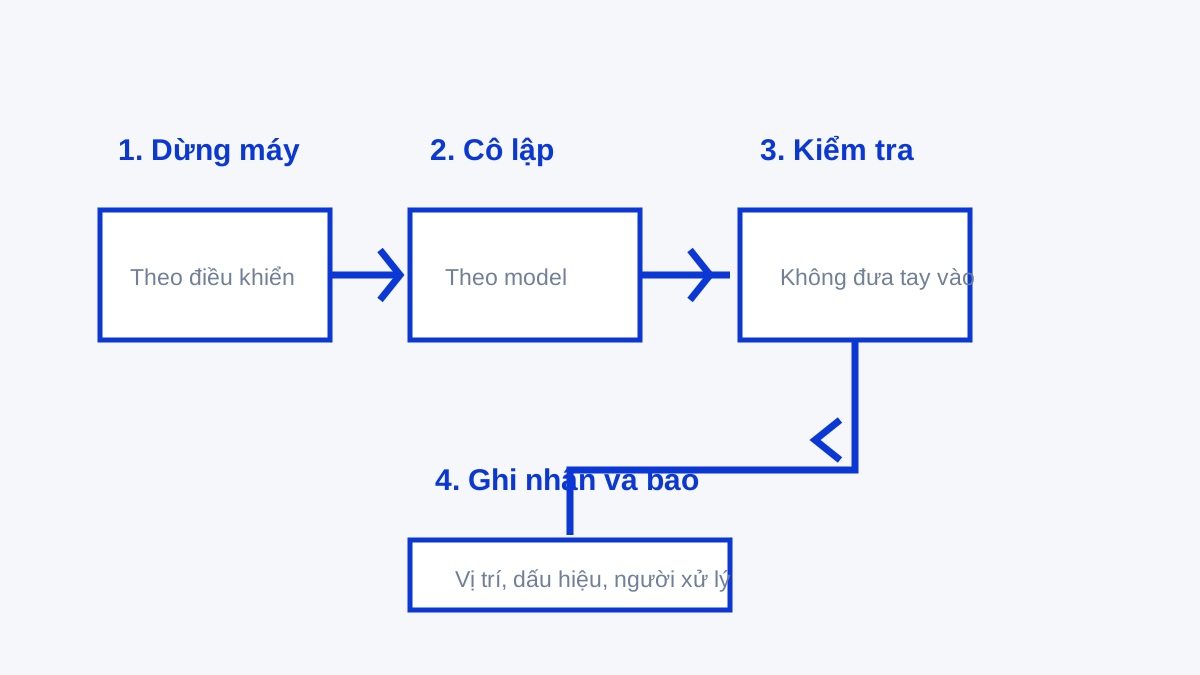
Vì sao thao tác vội ở điểm kẹp lại nguy hiểm nhất
Điểm kẹp là nơi hai bề mặt tiến lại gần nhau theo hành trình của máy. Khi người vận hành cố lấy tờ, kéo nhũ hoặc căn khuôn ngay lúc cơ cấu còn có thể chuyển động, khoảng trống thao tác biến mất nhanh hơn phản xạ của tay. Nhiệt làm rủi ro tăng thêm vì một thao tác bình thường như chạm vào khuôn hoặc mặt ép cũng có thể gây bỏng.
Cơ chế rủi ro còn đến từ việc sửa lỗi mà không biết lỗi nằm ở đâu. Một vệt nhũ lệch có thể do cữ, lực căng đường nhũ, vị trí khuôn hoặc vật liệu. Nếu sửa mọi thứ cùng lúc khi máy đang vận hành, người đứng máy vừa khó truy lại nguyên nhân vừa tạo thêm lần tiếp cận vùng nguy hiểm. Quy trình gá khuôn và căn chỉnh trước khi chạy giúp đưa phần căn chỉnh về giai đoạn máy đã an toàn.
Checklist nhận ca và phản ứng bất thường
- Đọc phiếu ca, nhận đúng khuôn, nhũ và vật liệu; dọn trống mặt bằng quanh máy trước khi bật nhiệt.
- Quan sát che chắn, điều khiển, cữ, gá khuôn và đường nhũ từ bên ngoài; không khởi động khi có dấu hiệu không rõ.
- Xác nhận cách dừng và cô lập máy theo đúng model trước khi chạy tờ thử.
- Chạy tờ thử, chỉ thay một yếu tố mỗi lần và không đưa tay vào đường chuyển động để sửa giữa chu kỳ.
- Khi có kẹt tờ, nhũ lệch, mùi lạ, rung hoặc tiếng động bất thường: dừng, cô lập theo quy trình, ghi nhận và báo người có thẩm quyền.
- Ghi kết quả nhận ca và bất thường vào sổ máy để ca sau không lặp lại cùng một quyết định thiếu thông tin.
Áp dụng thực tế
Khi cân nhắc máy móc ép kim, hãy yêu cầu xác nhận model, vị trí che chắn, hướng dẫn vận hành và yêu cầu mặt bằng trước khi đưa máy vào ca. Etch Lab cung cấp nhóm máy theo nhu cầu sử dụng; xưởng cần xây quy trình an toàn theo đúng model được chọn, không suy từ ảnh hoặc cấu hình của máy khác.
Cần báo giá khuôn Magie ép kim?
Gửi 4 thông tin sau để Etch Lab báo giá đúng:
- File thiết kế dạng vector (AI, EPS hoặc PDF vector)
- Kích thước khuôn
- Loại giấy ép
- Số lượng dự kiến